什么是车削理论表面粗糙度?
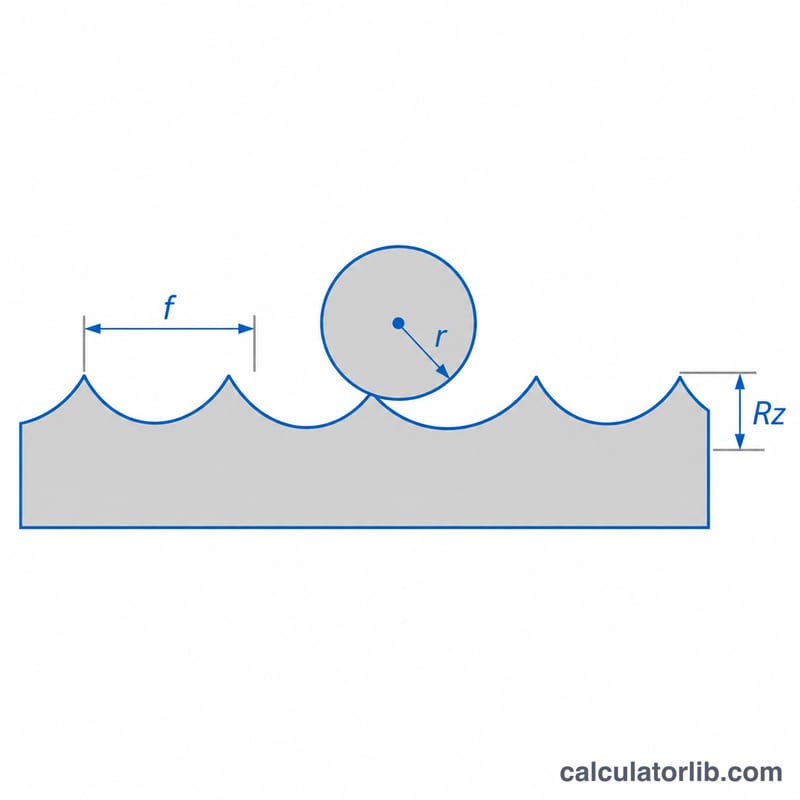
带圆弧刀尖的车刀沿工件轴向进给时,会在已加工表面留下一圈圈细小的残留波纹(也就是进给刀痕)。刀痕的高度几乎完全取决于每转进给量和刀片的刀尖圆弧半径。本计算器根据这一几何轮廓,估算理想状态下的理论粗糙度,让您在上机床之前就能快速确定合适的切削参数。
如何使用本计算器
输入每转进给量(单位 mm/r)、刀片的刀尖圆弧半径(单位 mm,常见规格如 0.4、0.8、1.2 mm),以及您要求达到的 Ra 值(单位 µm)。计算器会给出理论 Ra 和 Rz、以微英寸表示的 Ra、满足目标要求的最大进给量,以及是否达标的判断。
公式说明
设刀尖圆弧半径为 \(r_\varepsilon\),进给量为 \(f\),且进给量远小于圆弧半径时:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$其中 \(f\) 为进给量(mm/r),\(r_\varepsilon\) 为刀尖圆弧半径(mm);计算结果单位为 mm,乘以 1000 即换算为 µm。将公式变形,即可得到满足目标粗糙度的最大进给量:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$由于粗糙度与进给量的平方成正比,进给量减半,Ra 就降为原来的四分之一;而刀尖圆弧半径增大一倍,Ra 只会减半。
计算示例
设 \(f = 0.2\) mm/r,\(r_\varepsilon = 0.8\) mm:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$若目标 Ra 为 1.6 µm,则最大进给量为 \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/r,因此这组参数刚好满足要求。
按加工工序划分的典型Ra值与进给范围
下表列出了各车削阶段通常可达到的Ra(算术平均粗糙度)。这些是一般性加工指南。实际结果会因工件材料、刀片牌号和几何形状、切削速度、机床刚性、振动和冷却液而异。
| 工序 | 典型可达Ra (µm) |
|---|---|
| 粗车 | ≈ 6.3 – 25 |
| 半精车 | ≈ 3.2 – 6.3 |
| 精车 | ≈ 0.8 – 3.2 |
| 精细车削 | ≈ 0.2 – 0.8 |
常见刀尖圆弧半径为 0.2、0.4、0.8、1.2 和 1.6 mm。在理论Ra相同的情况下,较大的圆弧半径允许更高的进给量。经验法则是,将进给量保持在约0.5 × 刀尖圆弧半径或更低。精加工时通常远低于该上限设定。
| 刀尖圆弧半径 (mm) | 进给上限 0.5 × r (mm/rev) | 典型精加工进给 (mm/rev,约值) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
计算器给出的是理论(几何)粗糙度。实际表面通常更粗糙,原因包括积屑瘤、刀具磨损、振动和材料撕裂。应将结果视为最佳情况下的估计值,并与试切结果对照检查。
进给量与刀尖圆弧半径对比表
理论Ra单位为µm,由 \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\) 计算,其中进给量 \(f\) 单位为mm/rev,刀尖圆弧半径 \(r_\varepsilon\) 单位为mm。
| 进给量 (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
验算示例:f = 0.1 mm/rev,r = 0.4 mm:\(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\)。
Ra与进给量的平方成正比,与刀尖圆弧半径成反比。进给量减半,Ra降至四分之一,而圆弧半径加倍只能使Ra减半。理论峰谷高度为 \(R_z = 4 R_a\),因此 f = 0.1 mm/rev、r = 0.4 mm 时 Rz ≈ 3.13 µm。
Ra粗糙度换算:µm、µin与ISO N等级
换算系数为 1 µm = 39.37 µin,因此 1 µin = 0.0254 µm。下表列出了ISO 1302粗糙度等级(N号)及其Ra值和四舍五入后的µin当量。英制单位的图纸通常使用四舍五入后的µin值。
| ISO等级 | Ra (µm) | Ra (µin,约值) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
示例:1.6 µm × 39.37 ≈ 63 µin(N7)。µin列已四舍五入为常用图纸数值,因此精确换算结果可能略有不同(例如 50 µm = 1969 µin,表中显示为2000)。
常见问题
实际表面粗糙度会等于理论值吗?
不会。积屑瘤、刀具磨损、振动、切削液以及工件材料等因素,通常会使实际粗糙度偏高,往往是理论值的 1.5 到 3 倍。请把计算结果当作最理想情况下的下限值。
切削速度有影响吗?
在几何模型中没有影响,但实际加工中,较高的切削速度有助于抑制积屑瘤,通常能改善表面质量。
这个公式什么时候不适用?
公式假设背吃刀量大于刀尖圆弧部分的接触范围,并且进给量远小于刀尖圆弧半径。进给量过大或背吃刀量过小时,结果会出现偏差。