¿Qué es el acabado superficial teórico en torneado?
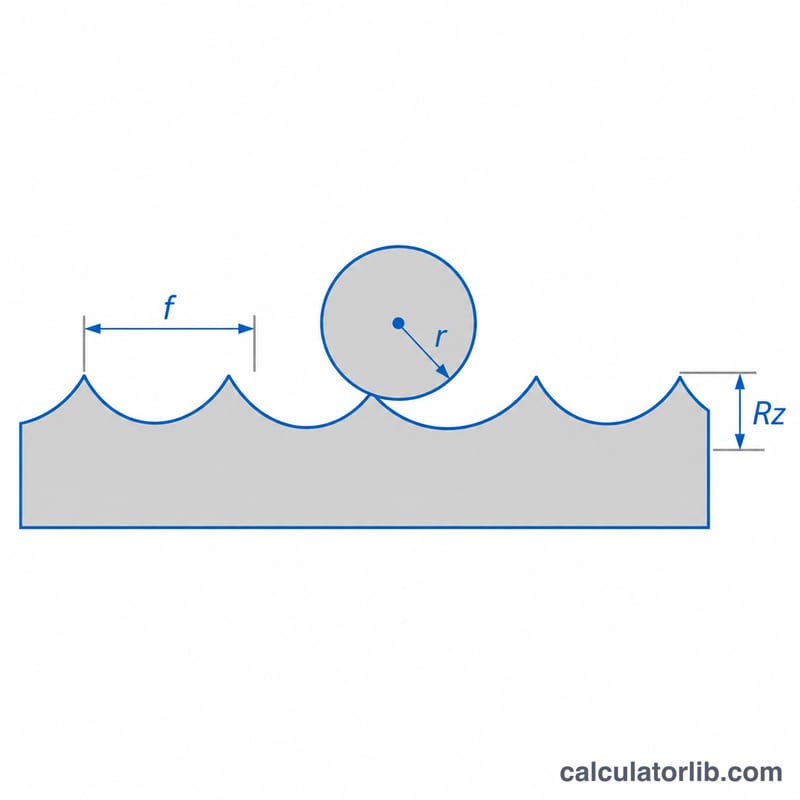
Cuando una herramienta de torno con punta redondeada avanza a lo largo de la pieza, deja una serie de pequeños surcos (marcas de avance). Su altura depende casi por completo del avance por revolución y del radio de punta de la plaquita. Esta calculadora estima la rugosidad geométrica ideal de ese perfil, para que puedas elegir los parámetros de corte antes de tocar la máquina.
Cómo usar la calculadora
Introduce el avance por revolución en mm/rev, el radio de punta de la plaquita en mm (por ejemplo 0,4, 0,8 o 1,2 mm) y la Ra que necesitas en µm. La herramienta te devuelve la Ra y la Rz teóricas, la Ra en micropulgadas, el avance máximo que aún cumple tu objetivo y una indicación de cumple/no cumple.
La fórmula explicada
Para una herramienta con radio de punta \(r_\varepsilon\) y avance \(f\), cuando el avance es pequeño en comparación con el radio:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$Aquí \(f\) es el avance en mm/rev y \(r_\varepsilon\) es el radio de punta en mm; el resultado sale en mm y se multiplica por 1000 para obtener µm. Despejando, se obtiene el avance máximo para una rugosidad objetivo:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$Como la rugosidad crece con el cuadrado del avance, reducir el avance a la mitad divide la Ra entre cuatro, mientras que duplicar el radio de punta solo la reduce a la mitad.
Ejemplo resuelto
Tomemos \(f = 0.2\) mm/rev y \(r_\varepsilon = 0.8\) mm:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$Para un objetivo de 1,6 µm, el avance máximo es \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/rev, de modo que esta configuración cumple justo con la especificación.
Valores típicos de Ra y rangos de avance según la operación de torneado
La tabla muestra la Ra (rugosidad media aritmética) que normalmente se puede obtener en cada etapa del torneado. Se trata de pautas generales de mecanizado. Los resultados reales varían según el material de la pieza, el grado y la geometría de la plaquita, la velocidad de corte, la rigidez de la máquina, la vibración y el refrigerante.
| Operación | Ra típica alcanzable (µm) |
|---|---|
| Torneado de desbaste | ≈ 6.3 – 25 |
| Torneado semiacabado | ≈ 3.2 – 6.3 |
| Torneado de acabado | ≈ 0.8 – 3.2 |
| Torneado fino | ≈ 0.2 – 0.8 |
Los radios de punta habituales en las plaquitas son 0.2, 0.4, 0.8, 1.2 y 1.6 mm. Un radio mayor permite un avance más alto para la misma Ra teórica. Como regla práctica, mantenga el avance en torno a 0.5 × radio de punta o menos. Para el acabado, suele ajustarse bastante por debajo de ese límite.
| Radio de punta (mm) | Límite superior de avance, 0.5 × r (mm/rev) | Avance típico de acabado (mm/rev, aprox.) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
La calculadora proporciona la rugosidad teórica (geométrica). Las superficies reales suelen ser más rugosas debido al filo recrecido, al desgaste de la herramienta, a la vibración y al desgarro del material. Considere el resultado como una estimación en el mejor de los casos y compárelo con pasadas de prueba.
Tabla de comparación de avance frente a radio de punta
Ra teórica en µm, a partir de \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\), con avance \(f\) en mm/rev y radio de punta \(r_\varepsilon\) en mm.
| Avance (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
Comprobación con ejemplo para f = 0.1 mm/rev, r = 0.4 mm: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
La Ra escala con el cuadrado del avance y es inversamente proporcional al radio de punta. Reducir el avance a la mitad disminuye la Ra a una cuarta parte, mientras que duplicar el radio solo la reduce a la mitad. La altura teórica de pico a valle es \(R_z = 4 R_a\), así que f = 0.1 mm/rev con r = 0.4 mm da una Rz ≈ 3.13 µm.
Conversión de rugosidad Ra: µm, µin y grados N de ISO
El factor de conversión es 1 µm = 39.37 µin, por lo que 1 µin = 0.0254 µm. La tabla muestra los grados de rugosidad ISO 1302 (números N) con sus valores de Ra y sus equivalencias redondeadas en µin. Los planos en unidades inglesas suelen usar los valores redondeados en µin.
| Grado ISO | Ra (µm) | Ra (µin, aprox.) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
Ejemplo: 1.6 µm × 39.37 ≈ 63 µin (N7). La columna en µin está redondeada a los valores habituales de los planos, por lo que las conversiones exactas pueden diferir ligeramente (por ejemplo, 50 µm = 1969 µin, que se muestra como 2000).
Preguntas frecuentes
¿El acabado real es igual al valor teórico?
No. El filo recrecido, el desgaste de la herramienta, las vibraciones, el refrigerante y el material de la pieza suelen hacer que la rugosidad real sea mayor, a menudo entre 1,5 y 3 veces. Considera el resultado como un límite inferior en el mejor de los casos.
¿Influye la velocidad de corte?
No en el modelo geométrico, pero en la práctica las velocidades más altas suelen mejorar el acabado al evitar el filo recrecido.
¿Cuándo no es válida la fórmula?
Supone que la profundidad de pasada es mayor que el contacto del filo con el radio de punta y que el avance es mucho menor que el radio. Con avances muy grandes o profundidades de pasada muy pequeñas, los resultados se desviarán.