Tornalamada teorik yüzey pürüzlülüğü nedir?
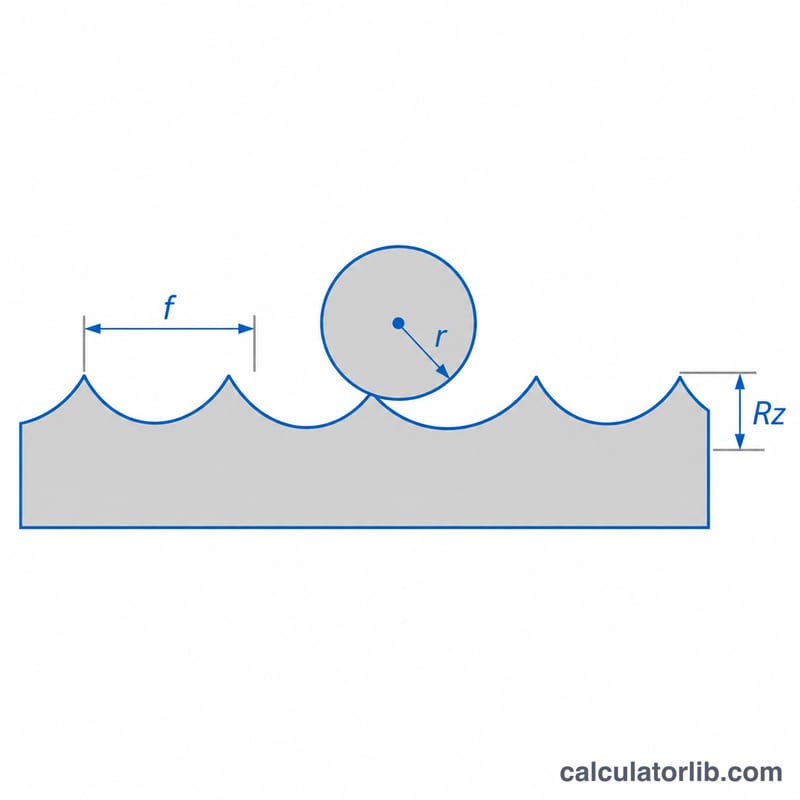
Yuvarlatılmış uç radyüsüne sahip bir torna kalemi iş parçası boyunca ilerlerken yüzeyde küçük girintili çıkıntılı izler (ilerleme izleri) bırakır. Bu izlerin yüksekliği neredeyse tamamen devir başına ilerlemeye ve kesici uçun uç radyüsüne bağlıdır. Bu hesaplayıcı söz konusu profilin ideal, geometrik pürüzlülüğünü tahmin eder; böylece tezgâhın başına geçmeden önce kesme parametrelerini hızlıca seçebilirsiniz.
Hesaplayıcı nasıl kullanılır?
Devir başına ilerlemeyi mm/dev cinsinden, kesici uçun uç radyüsünü mm cinsinden (örneğin 0,4, 0,8 veya 1,2 mm) ve istediğiniz Ra değerini µm cinsinden girin. Araç; teorik Ra ve Rz değerini, mikroinç cinsinden Ra'yı, hedefinizi karşılayan maksimum ilerlemeyi ve hedefin sağlanıp sağlanmadığını gösterir.
Formülün açıklaması
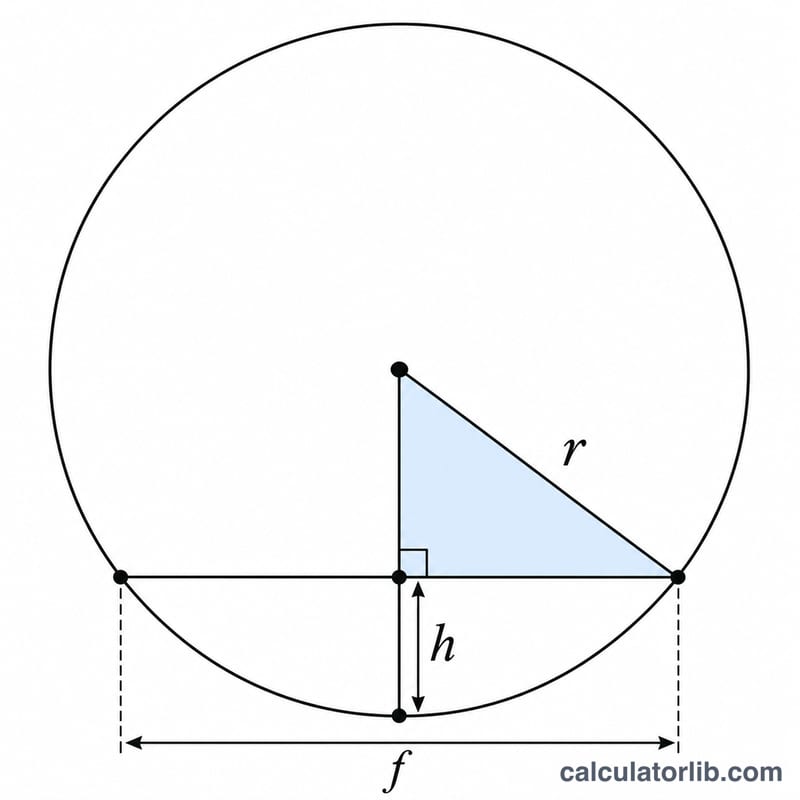
Uç radyüsü \(r_\varepsilon\) ve ilerlemesi \(f\) olan bir takım için, ilerleme radyüse göre küçük olduğunda:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$Burada \(f\) mm/dev cinsinden ilerleme, \(r_\varepsilon\) ise mm cinsinden uç radyüsüdür; sonuç mm olarak çıkar ve µm'ye çevirmek için 1000 ile çarpılır. Formül yeniden düzenlendiğinde hedef pürüzlülük için izin verilen en büyük ilerleme bulunur:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$Pürüzlülük ilerlemenin karesiyle arttığı için ilerleme yarıya indiğinde Ra dörtte birine düşer; uç radyüsü iki katına çıkarıldığında ise Ra yalnızca yarıya iner.
Çözümlü örnek
\(f = 0.2\) mm/dev ve \(r_\varepsilon = 0.8\) mm alalım:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$Hedef 1,6 µm ise maksimum ilerleme \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/dev olur; yani bu ayar şartnameyi ancak sınırda karşılar.
Sık sorulan sorular
Gerçek yüzey kalitesi teorik değere eşit midir?
Hayır. Yığıntı talaş (BUE), takım aşınması, titreşim, soğutma sıvısı ve iş parçası malzemesi genellikle gerçek pürüzlülüğü teorik değerin üzerine çıkarır; çoğu zaman 1,5 ile 3 kat arasında. Sonucu, ulaşılabilecek en iyi durumu gösteren alt sınır olarak değerlendirin.
Kesme hızının etkisi var mı?
Geometrik modelde yoktur; ancak uygulamada yüksek kesme hızları yığıntı talaşı azalttığı için çoğunlukla yüzey kalitesini iyileştirir.
Formül hangi durumlarda geçersiz olur?
Formül, talaş derinliğinin uç radyüsü temas bölgesinden büyük olduğunu ve ilerlemenin radyüsten çok daha küçük olduğunu varsayar. Çok yüksek ilerlemelerde veya çok küçük talaş derinliklerinde sonuçlar gerçekten sapar.
Takım Tezgâhında Tornalama İşlemlerine Göre Tipik Ra Değerleri ve İlerleme Aralıkları
Tablo, her tornalama aşamasında genellikle elde edilebilen Ra (aritmetik ortalama pürüzlülük) değerlerini listeler. Bunlar genel işleme kılavuzlarıdır. Gerçek sonuçlar iş parçası malzemesine, uç kalitesine ve geometrisine, kesme hızına, makinenin rijitliğine, titreşime ve soğutma sıvısına göre değişir.
| İşlem | Tipik elde edilebilir Ra (µm) |
|---|---|
| Kaba tornalama | ≈ 6.3 – 25 |
| Yarı finiş tornalama | ≈ 3.2 – 6.3 |
| Finiş tornalama | ≈ 0.8 – 3.2 |
| İnce tornalama | ≈ 0.2 – 0.8 |
Yaygın uç burun yarıçapları 0.2, 0.4, 0.8, 1.2 ve 1.6 mm'dir. Daha büyük bir yarıçap, aynı teorik Ra için daha yüksek ilerlemeye izin verir. Pratik bir kural olarak, ilerlemeyi burun yarıçapının yaklaşık 0.5 katında veya daha az tutun. Finişlemede ilerleme genellikle bu sınırın epeyce altında ayarlanır.
| Burun yarıçapı (mm) | Üst ilerleme sınırı, 0.5 × r (mm/devir) | Tipik finiş ilerlemesi (mm/devir, yaklaşık) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
Hesap makinesi teorik (geometrik) pürüzlülüğü verir. Gerçek yüzeyler genellikle yığılmış kenar, takım aşınması, titreşim ve malzeme yırtılması nedeniyle daha pürüzlüdür. Sonucu en iyi durum tahmini olarak değerlendirin ve deneme kesimleriyle kontrol edin.
İlerleme ve Burun Yarıçapı Karşılaştırma Tablosu
Teorik Ra µm cinsinden, \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\) formülünden elde edilir; burada ilerleme \(f\) mm/devir, burun yarıçapı \(r_\varepsilon\) mm cinsindendir.
| İlerleme (mm/devir) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
f = 0.1 mm/devir, r = 0.4 mm için çalışma kontrolü: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
Ra, ilerlemenin karesiyle orantılı değişir ve burun yarıçapıyla ters orantılıdır. İlerlemeyi yarıya indirmek Ra'yı dörtte bire düşürürken, yarıçapı iki katına çıkarmak yalnızca yarıya indirir. Teorik tepe-çukur yüksekliği \(R_z = 4 R_a\) olup, f = 0.1 mm/devir ve r = 0.4 mm için Rz ≈ 3.13 µm'dir.
Ra Pürüzlülük Dönüşümü: µm, µin ve ISO N Sınıfları
Dönüşüm faktörü 1 µm = 39.37 µin'dir, dolayısıyla 1 µin = 0.0254 µm'dir. Tablo, ISO 1302 pürüzlülük sınıflarını (N numaraları), Ra değerleri ve yuvarlatılmış µin karşılıklarıyla birlikte listeler. İnç birimli çizimler genellikle yuvarlatılmış µin değerlerini kullanır.
| ISO sınıfı | Ra (µm) | Ra (µin, yaklaşık) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
Örnek: 1.6 µm × 39.37 ≈ 63 µin (N7). µin sütunu yaygın çizim değerlerine yuvarlatılmıştır, bu nedenle tam dönüşümler hafifçe farklılık gösterebilir (örneğin 50 µm = 1969 µin, 2000 olarak gösterilir).