旋削における理論面粗さとは?
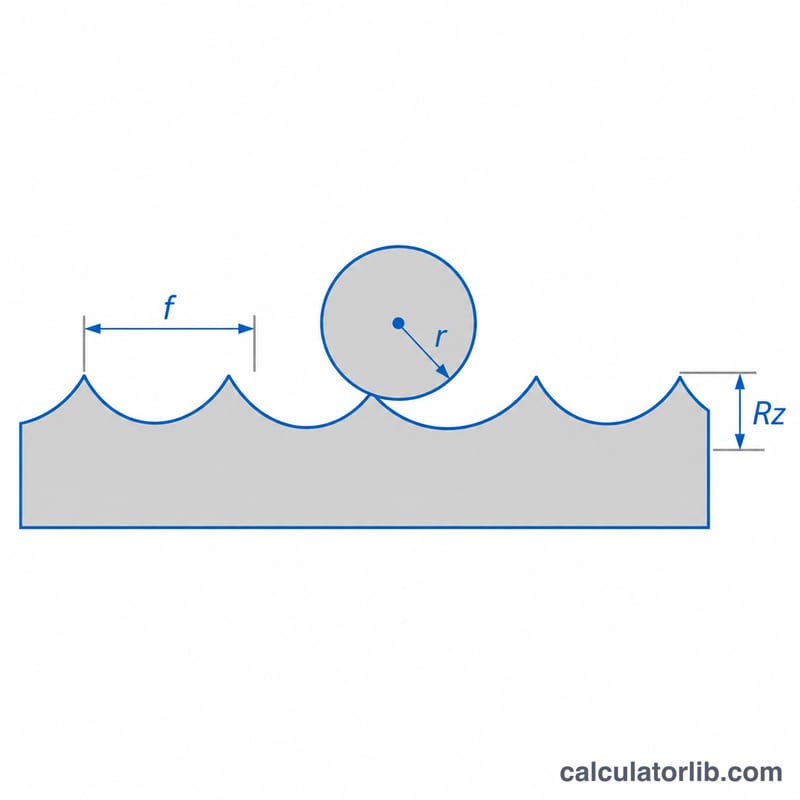
先端に丸みのあるバイトで旋盤加工を行うと、工作物の表面には送り方向に沿って微細な山と谷(送りマーク)が残ります。その高さは、ほぼ1回転あたりの送り量とインサートのノーズ半径で決まります。この計算ツールは、その形状から幾何学的に求められる理想的な粗さを算出します。実際に機械を動かす前に、切削条件をすばやく見積もるのに便利です。
計算ツールの使い方
1回転あたりの送り量(mm/rev)、インサートのノーズ半径(mm、たとえば0.4、0.8、1.2 mmなど)、そして必要なRa(µm)を入力してください。理論上のRaとRz、マイクロインチ単位のRa、目標を満たす最大送り量、そして合否の判定が表示されます。
計算式の解説
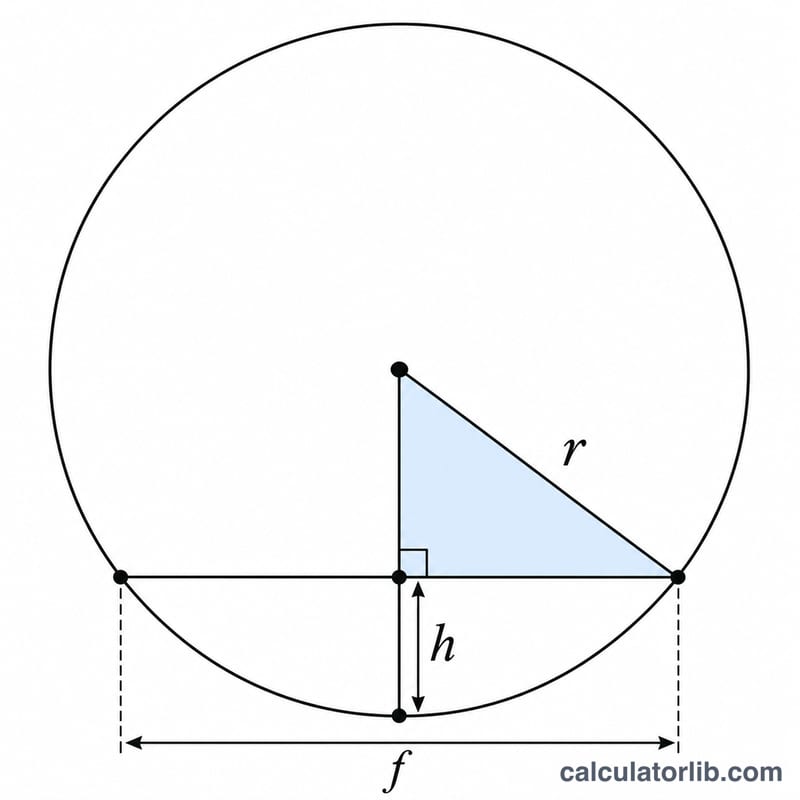
ノーズ半径を \(r_\varepsilon\)、送りを \(f\) とし、送りが半径に比べて十分小さい場合は次の式で表せます。
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$ここで \(f\) は送り量(mm/rev)、\(r_\varepsilon\) はノーズ半径(mm)です。結果の単位はmmで、1000倍するとµmになります。式を変形すると、目標粗さに対する最大送り量が得られます。
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$粗さは送りの2乗に比例して大きくなるため、送りを半分にするとRaは4分の1になります。一方、ノーズ半径を2倍にしても、Raは半分になるだけです。
計算例
\(f = 0.2\) mm/rev、\(r_\varepsilon = 0.8\) mm の場合を考えます。
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$目標Raが1.6 µmの場合、最大送り量は \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/rev となり、この条件はちょうど仕様を満たします。
旋削加工の操作別の典型的なRa値と送り範囲
この表は、旋削の各工程で通常達成できるRa(算術平均粗さ)を示しています。これらは一般的な機械加工の目安です。実際の結果は、被削材、インサートの材種と形状、切削速度、工作機械の剛性、振動、クーラントによって変わります。
| 操作 | 典型的に達成可能なRa (µm) |
|---|---|
| 荒旋削 | ≈ 6.3 – 25 |
| 中仕上げ旋削 | ≈ 3.2 – 6.3 |
| 仕上げ旋削 | ≈ 0.8 – 3.2 |
| 精密旋削 | ≈ 0.2 – 0.8 |
一般的なインサートのノーズR(コーナーR)は0.2、0.4、0.8、1.2、1.6 mmです。ノーズRが大きいほど、同じ理論Raでより高い送りを使えます。経験則として、送りはおおむねノーズR×0.5以下に保ってください。仕上げ加工では、通常これよりかなり小さい送りに設定します。
| ノーズR (mm) | 送りの上限 0.5 × r (mm/rev) | 典型的な仕上げ送り (mm/rev、おおよそ) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
計算機が示すのは理論上(幾何学的)の粗さです。実際の表面は、構成刃先、工具摩耗、振動、材料のむしれなどにより、通常それより粗くなります。結果は最良の場合の見積もりとして扱い、試し切削で確認してください。
送りとノーズRの比較表
理論Ra(µm)は、\(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\) から求めます。ここで送り\(f\)は mm/rev、ノーズR\(r_\varepsilon\)は mm です。
| 送り (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
検算例:f = 0.1 mm/rev、r = 0.4 mm の場合:\(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\)。
Raは送りの2乗に比例し、ノーズRに反比例します。送りを半分にするとRaは4分の1になりますが、ノーズRを2倍にしてもRaは半分にしかなりません。理論上の山谷の高さは \(R_z = 4 R_a\) で、f = 0.1 mm/rev、r = 0.4 mm の場合、Rz ≈ 3.13 µm となります。
Ra粗さの換算:µm、µin、ISO Nグレード
換算係数は 1 µm = 39.37 µin で、1 µin = 0.0254 µm です。この表は ISO 1302 の粗さグレード(N番号)を、そのRa値と四捨五入したµin相当値とともに示しています。インch単位の図面では、四捨五入したµin値がよく使われます。
| ISOグレード | Ra (µm) | Ra (µin、おおよそ) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
例:1.6 µm × 39.37 ≈ 63 µin(N7)。µin列は一般的な図面の値に合わせて四捨五入しているため、厳密な換算値とはわずかに異なる場合があります(例えば 50 µm = 1969 µin ですが、2000 と表示しています)。
よくある質問
実際の仕上げ面粗さは理論値と同じになりますか?
いいえ。構成刃先、工具摩耗、びびり振動、クーラント、被削材の材質などの影響で、実際の粗さは理論値より高くなり、1.5〜3倍程度になることも珍しくありません。算出結果は、最良の場合の下限値として捉えてください。
切削速度は影響しますか?
幾何学モデルでは考慮されませんが、実際の加工では、切削速度を上げると構成刃先が抑えられ、仕上げ面が良くなることがよくあります。
この式が成り立たないのはどんな場合ですか?
切込み深さがノーズ部の接触範囲より大きく、送りがノーズ半径に比べて十分小さいことが前提です。送りが非常に大きい場合や、切込みが極端に小さい場合は、実際の値と差が出ます。