टर्निंग में सैद्धांतिक सरफेस फिनिश क्या होती है?
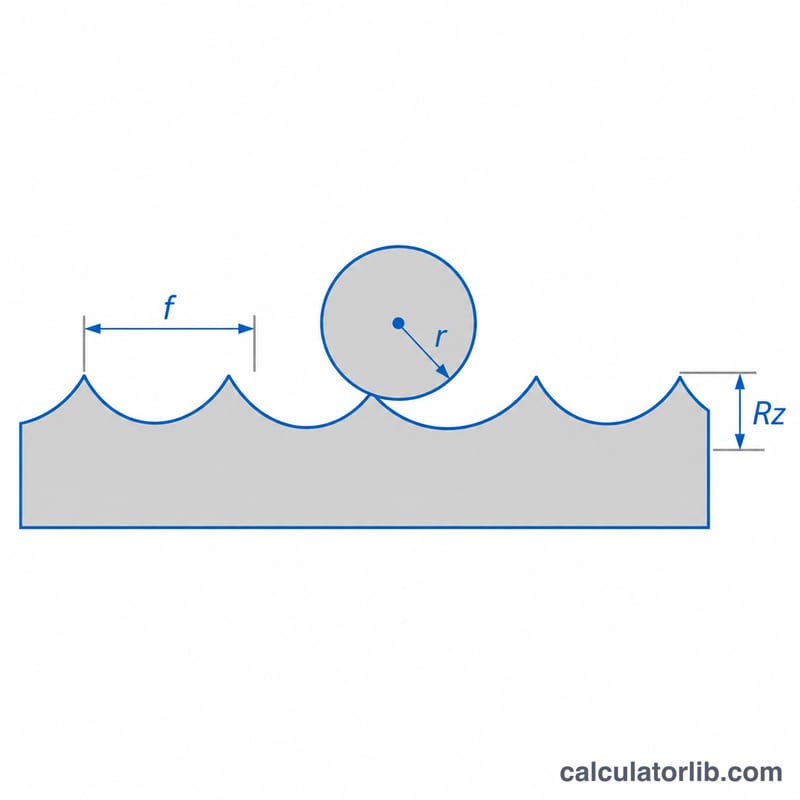
जब गोल नोज़ वाला लेथ टूल वर्कपीस के साथ आगे बढ़ता है, तो वह सतह पर छोटी-छोटी लहरदार खाँचें (फीड मार्क) छोड़ता है। इनकी ऊँचाई लगभग पूरी तरह प्रति चक्कर फीड और इन्सर्ट के नोज़ रेडियस पर निर्भर करती है। यह कैलकुलेटर उस प्रोफ़ाइल के आदर्श, ज्यामितीय खुरदरेपन का अनुमान लगाता है, ताकि मशीन चलाने से पहले ही आप कटिंग पैरामीटर आसानी से चुन सकें।
कैलकुलेटर का उपयोग कैसे करें
प्रति चक्कर फीड mm/rev में, इन्सर्ट का नोज़ रेडियस mm में (जैसे 0.4, 0.8 या 1.2 mm) और अपनी ज़रूरत का Ra µm में दर्ज करें। टूल आपको सैद्धांतिक Ra और Rz, माइक्रोइंच में Ra, आपके लक्ष्य को पूरा करने वाली अधिकतम फीड और पास/फेल संकेत देगा।
सूत्र की व्याख्या
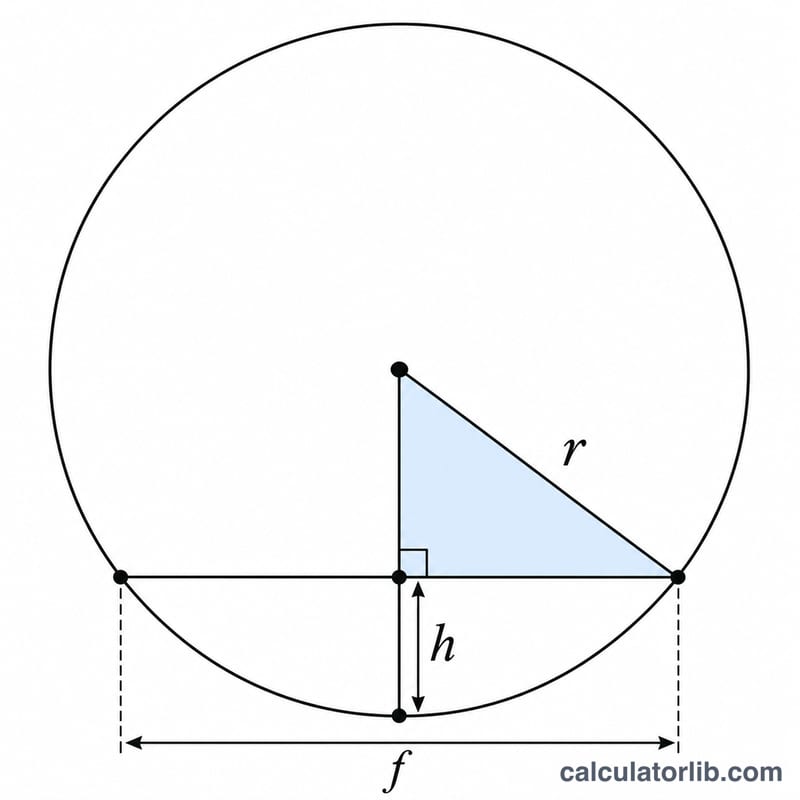
नोज़ रेडियस \(r_\varepsilon\) और फीड \(f\) वाले टूल के लिए, जब फीड रेडियस की तुलना में छोटी हो:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$यहाँ \(f\) फीड है (mm/rev में) और \(r_\varepsilon\) नोज़ रेडियस (mm में); परिणाम mm में आता है और µm पाने के लिए इसे 1000 से गुणा किया जाता है। इसी को उलटने पर लक्ष्य खुरदरेपन के लिए अधिकतम फीड मिलती है:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$चूँकि खुरदरापन फीड के वर्ग के अनुसार बढ़ता है, फीड आधी करने पर Ra चौथाई रह जाता है, जबकि नोज़ रेडियस दोगुना करने पर Ra केवल आधा होता है।
हल किया हुआ उदाहरण
मान लें \(f = 0.2\) mm/rev और \(r_\varepsilon = 0.8\) mm है:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$1.6 µm के लक्ष्य के लिए अधिकतम फीड \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/rev आती है, यानी यह सेटअप स्पेसिफ़िकेशन को बस पूरा कर देता है।
टर्निंग ऑपरेशन के अनुसार विशिष्ट Ra मान और फीड रेंज
तालिका में प्रत्येक टर्निंग चरण में आमतौर पर प्राप्त होने वाला Ra (अंकगणितीय औसत खुरदरापन) दिया गया है। ये सामान्य मशीनिंग दिशानिर्देश हैं। वास्तविक परिणाम वर्कपीस सामग्री, इंसर्ट ग्रेड और ज्यामिति, कटिंग गति, मशीन की कठोरता, कंपन और कूलेंट के अनुसार बदलते हैं।
| ऑपरेशन | आमतौर पर प्राप्त Ra (µm) |
|---|---|
| रफ टर्निंग | ≈ 6.3 – 25 |
| सेमी-फिनिश टर्निंग | ≈ 3.2 – 6.3 |
| फिनिश टर्निंग | ≈ 0.8 – 3.2 |
| फाइन टर्निंग | ≈ 0.2 – 0.8 |
सामान्य इंसर्ट नोज़ त्रिज्या 0.2, 0.4, 0.8, 1.2 और 1.6 mm हैं। समान सैद्धांतिक Ra के लिए बड़ी त्रिज्या अधिक फीड की अनुमति देती है। एक सामान्य नियम के रूप में, फीड को लगभग 0.5 × नोज़ त्रिज्या या उससे कम रखें। फिनिशिंग के लिए इसे आमतौर पर इस सीमा से काफी नीचे सेट किया जाता है।
| नोज़ त्रिज्या (mm) | ऊपरी फीड सीमा, 0.5 × r (mm/rev) | सामान्य फिनिशिंग फीड (mm/rev, लगभग) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
कैलकुलेटर सैद्धांतिक (ज्यामितीय) खुरदरापन देता है। वास्तविक सतहें आमतौर पर बिल्ट-अप एज, टूल घिसाव, कंपन और सामग्री के फटने के कारण अधिक खुरदरी होती हैं। परिणाम को सर्वोत्तम स्थिति का अनुमान मानें और ट्रायल कट से जाँच करें।
फीड बनाम नोज़ त्रिज्या तुलना तालिका
सैद्धांतिक Ra µm में, \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\) से, जहाँ फीड \(f\) mm/rev में और नोज़ त्रिज्या \(r_\varepsilon\) mm में है।
| फीड (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
जाँच का उदाहरण f = 0.1 mm/rev, r = 0.4 mm के लिए: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\)।
Ra फीड के वर्ग के अनुपात में बदलता है और नोज़ त्रिज्या के व्युत्क्रमानुपाती होता है। फीड को आधा करने से Ra एक-चौथाई हो जाता है, जबकि त्रिज्या को दोगुना करने से वह केवल आधा होता है। सैद्धांतिक पीक-टू-वैली ऊँचाई \(R_z = 4 R_a\) है, इसलिए f = 0.1 mm/rev और r = 0.4 mm पर Rz ≈ 3.13 µm होता है।
Ra खुरदरापन रूपांतरण: µm, µin और ISO N ग्रेड
रूपांतरण गुणांक 1 µm = 39.37 µin है, इसलिए 1 µin = 0.0254 µm। तालिका में ISO 1302 खुरदरापन ग्रेड (N संख्याएँ) उनके Ra मानों और गोलाई वाले µin समतुल्यों के साथ दिए गए हैं। इंच इकाइयों वाले ड्रॉइंग में अक्सर गोलाई वाले µin मान उपयोग होते हैं।
| ISO ग्रेड | Ra (µm) | Ra (µin, लगभग) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
उदाहरण: 1.6 µm × 39.37 ≈ 63 µin (N7)। µin स्तंभ सामान्य ड्रॉइंग मानों तक गोल किया गया है, इसलिए सटीक रूपांतरण थोड़े अलग हो सकते हैं (उदाहरण के लिए 50 µm = 1969 µin, जिसे 2000 दिखाया गया है)।
अक्सर पूछे जाने वाले प्रश्न
क्या असली फिनिश सैद्धांतिक मान के बराबर होती है?
नहीं। बिल्ट-अप एज, टूल का घिसाव, कंपन, कूलेंट और वर्कपीस की सामग्री के कारण असली खुरदरापन आमतौर पर ज़्यादा होता है, अक्सर 1.5 से 3 गुना तक। इस परिणाम को सबसे अच्छी स्थिति की निचली सीमा मानें।
क्या कटिंग स्पीड मायने रखती है?
ज्यामितीय मॉडल में नहीं, लेकिन व्यवहार में ऊँची स्पीड अक्सर बिल्ट-अप एज को दबाकर फिनिश बेहतर करती है।
यह सूत्र कब सही नहीं रहता?
यह मानता है कि कट की गहराई नोज़ रेडियस के किनारे के संपर्क से अधिक है और फीड रेडियस से काफ़ी कम है। बहुत अधिक फीड या बहुत कम कट गहराई पर परिणाम अलग आएँगे।