선삭 가공에서 이론 표면 거칠기란?
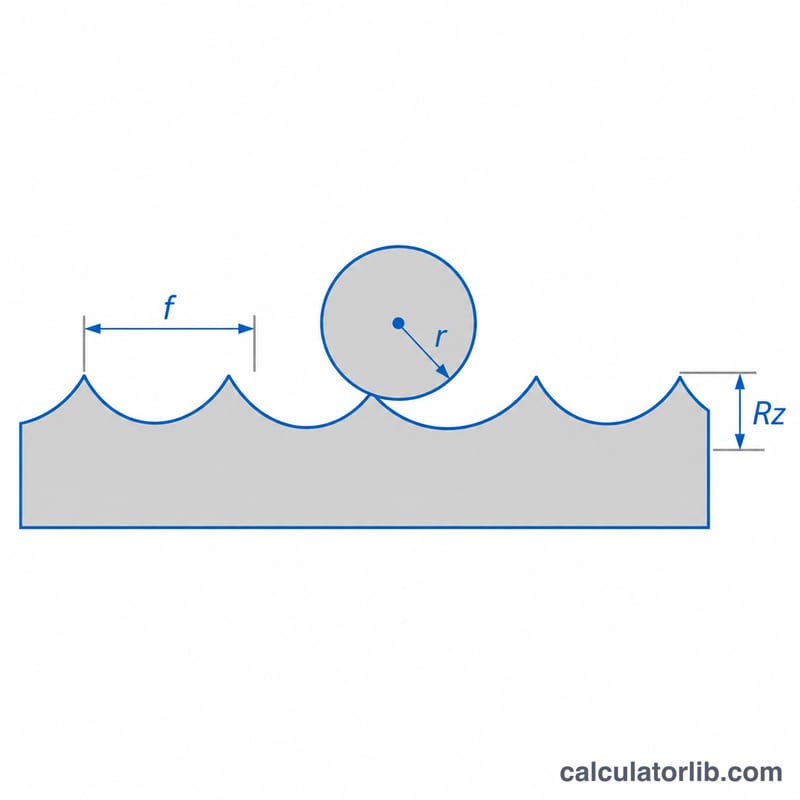
끝이 둥근 선반 공구가 공작물을 따라 이송되면 표면에 미세한 이송 자국(피드 마크)이 물결 모양으로 남습니다. 이 자국의 높이는 거의 전적으로 회전당 이송량과 인서트의 노즈 반경에 의해 결정됩니다. 이 계산기는 이러한 형상에서 나오는 기하학적인 이상적 거칠기를 추정해 주므로, 기계를 돌리기 전에 절삭 조건을 빠르게 정할 수 있습니다.
계산기 사용 방법
회전당 이송량(mm/rev), 인서트의 노즈 반경(mm, 예: 0.4, 0.8, 1.2mm), 그리고 필요한 Ra 목표값(µm)을 입력하세요. 그러면 이론 Ra와 Rz, 마이크로인치 단위의 Ra, 목표를 만족하는 최대 이송량, 그리고 합격/불합격 여부를 확인할 수 있습니다.
공식 설명
노즈 반경이 \(r_\varepsilon\), 이송량이 \(f\)이고 이송량이 반경에 비해 충분히 작을 때 다음 식이 성립합니다.
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$여기서 \(f\)는 이송량(mm/rev), \(r_\varepsilon\)는 노즈 반경(mm)이며, 결과는 mm 단위로 나오므로 1000을 곱하면 µm가 됩니다. 이 식을 정리하면 목표 거칠기를 만족하는 최대 이송량은 다음과 같습니다.
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$거칠기는 이송량의 제곱에 비례하기 때문에 이송량을 절반으로 줄이면 Ra는 1/4로 줄지만, 노즈 반경을 두 배로 키우면 Ra는 절반으로만 줄어듭니다.
계산 예시
\(f = 0.2\) mm/rev, \(r_\varepsilon = 0.8\) mm인 경우를 계산해 보겠습니다.
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$목표 Ra가 1.6µm라면 최대 이송량은 \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/rev이므로, 이 조건은 사양을 간신히 만족합니다.
선삭 공정별 일반 Ra 값과 이송 범위
표는 각 선삭 단계에서 일반적으로 달성 가능한 Ra(산술 평균 거칠기)를 보여 줍니다. 이는 일반적인 가공 지침입니다. 실제 결과는 공작물 재질, 인서트 등급과 형상, 절삭 속도, 공작 기계의 강성, 진동 및 절삭유에 따라 달라집니다.
| 공정 | 일반적으로 달성 가능한 Ra (µm) |
|---|---|
| 황삭 선삭 | ≈ 6.3 – 25 |
| 준정삭 선삭 | ≈ 3.2 – 6.3 |
| 정삭 선삭 | ≈ 0.8 – 3.2 |
| 정밀 선삭 | ≈ 0.2 – 0.8 |
일반적인 인서트 노즈 반경은 0.2, 0.4, 0.8, 1.2, 1.6 mm입니다. 반경이 클수록 동일한 이론 Ra에서 더 높은 이송을 쓸 수 있습니다. 경험 법칙으로, 이송은 노즈 반경의 약 0.5배 이하로 유지합니다. 정삭에서는 보통 이 한계보다 훨씬 낮게 설정합니다.
| 노즈 반경 (mm) | 이송 상한, 0.5 × r (mm/rev) | 일반적인 정삭 이송 (mm/rev, 약) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
계산기는 이론적(기하학적) 거칠기를 제공합니다. 실제 표면은 구성인선(built-up edge), 공구 마모, 진동, 재료 찢김 때문에 보통 더 거칠습니다. 결과는 최상의 경우에 대한 추정치로 보고, 시험 절삭으로 확인하십시오.
이송 대 노즈 반경 비교표
이론적 Ra(µm)는 \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\)에서 구하며, 이송 \(f\)는 mm/rev, 노즈 반경 \(r_\varepsilon\)은 mm 단위입니다.
| 이송 (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
f = 0.1 mm/rev, r = 0.4 mm에 대한 검산: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
Ra는 이송의 제곱에 비례하고 노즈 반경에 반비례합니다. 이송을 절반으로 줄이면 Ra는 4분의 1로 줄어들지만, 반경을 두 배로 늘리면 Ra는 절반으로만 줄어듭니다. 이론적 최고점-최저점 높이는 \(R_z = 4 R_a\)이므로, f = 0.1 mm/rev, r = 0.4 mm일 때 Rz ≈ 3.13 µm입니다.
Ra 거칠기 환산: µm, µin 및 ISO N 등급
환산 계수는 1 µm = 39.37 µin이며, 따라서 1 µin = 0.0254 µm입니다. 표는 ISO 1302 거칠기 등급(N 번호)과 그에 대응하는 Ra 값 및 반올림한 µin 환산값을 보여 줍니다. 인치 단위 도면에서는 보통 반올림된 µin 값을 사용합니다.
| ISO 등급 | Ra (µm) | Ra (µin, 약) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
예: 1.6 µm × 39.37 ≈ 63 µin (N7). µin 열은 흔히 쓰이는 도면 값으로 반올림되어 있으므로, 정확한 환산값은 약간 다를 수 있습니다(예: 50 µm = 1969 µin이지만 2000으로 표기).
자주 묻는 질문
실제 표면 거칠기도 이론값과 같나요?
아닙니다. 구성인선(BUE), 공구 마모, 진동, 절삭유, 공작물 재질 등의 영향으로 실제 거칠기는 보통 이론값보다 높으며, 1.5~3배 정도 차이 나는 경우도 많습니다. 계산 결과는 가장 이상적인 조건에서의 하한값으로 생각하세요.
절삭 속도도 영향을 주나요?
기하학적 모델에서는 고려하지 않지만, 실제 가공에서는 절삭 속도를 높이면 구성인선이 억제되어 표면이 더 좋아지는 경우가 많습니다.
이 공식이 맞지 않는 경우는 언제인가요?
절삭 깊이가 노즈 반경 부분의 접촉 범위보다 크고, 이송량이 반경보다 훨씬 작다는 가정에서 성립합니다. 이송량이 매우 크거나 절삭 깊이가 아주 얕으면 실제 값과 차이가 생깁니다.