Độ nhám bề mặt lý thuyết khi tiện là gì?
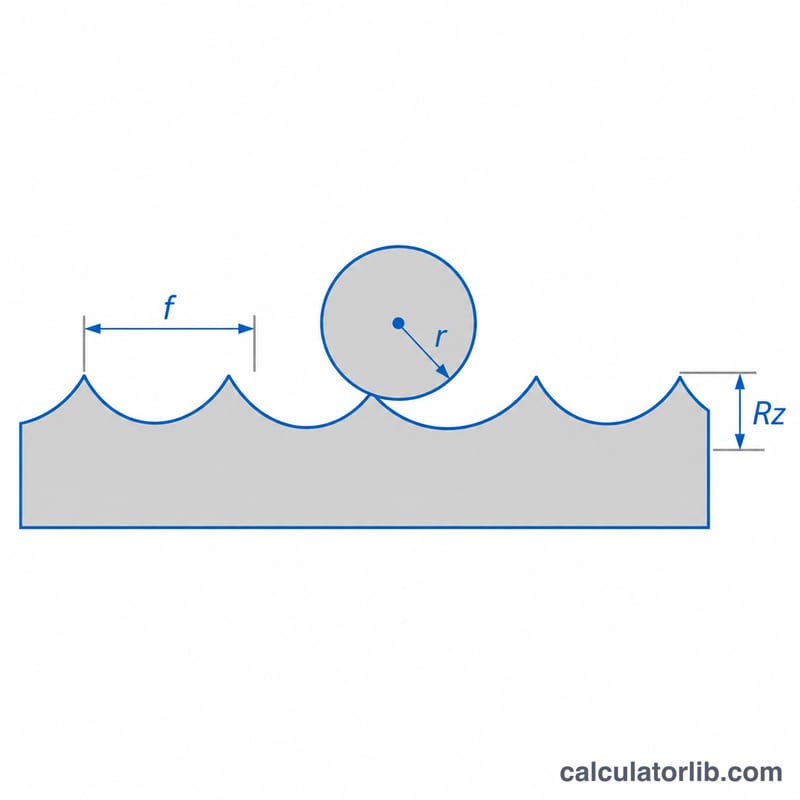
Khi dao tiện có mũi bo tròn chạy dọc theo phôi, nó để lại trên bề mặt một dãy các đỉnh nhấp nhô rất nhỏ (vết chạy dao). Chiều cao của các vết này gần như chỉ phụ thuộc vào lượng chạy dao mỗi vòng quay và bán kính mũi dao của mảnh dao. Máy tính này ước tính độ nhám hình học lý tưởng của prô-fin đó, giúp bạn nhanh chóng chọn chế độ cắt trước khi bắt tay vận hành máy.
Cách sử dụng máy tính
Nhập lượng chạy dao mỗi vòng quay (mm/vòng), bán kính mũi dao của mảnh dao (mm, ví dụ 0,4; 0,8 hoặc 1,2 mm) và giá trị Ra bạn cần đạt (µm). Công cụ sẽ trả về Ra và Rz lý thuyết, Ra theo đơn vị microinch, lượng chạy dao tối đa vẫn đáp ứng mục tiêu của bạn, cùng kết luận đạt hay không đạt.
Giải thích công thức
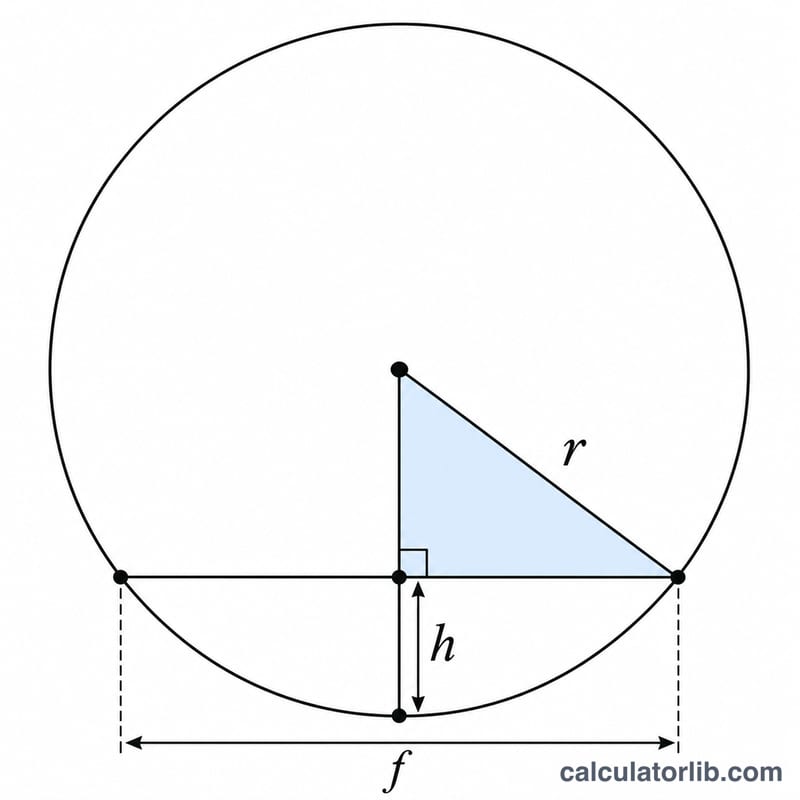
Với dao có bán kính mũi \(r_\varepsilon\) và lượng chạy dao \(f\), trong trường hợp lượng chạy dao nhỏ so với bán kính:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$Trong đó \(f\) là lượng chạy dao tính bằng mm/vòng và \(r_\varepsilon\) là bán kính mũi dao tính bằng mm; kết quả có đơn vị mm và được nhân với 1000 để đổi sang µm. Biến đổi công thức, ta được lượng chạy dao lớn nhất ứng với độ nhám mục tiêu:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$Vì độ nhám tăng theo bình phương lượng chạy dao, nên giảm một nửa lượng chạy dao sẽ làm Ra giảm xuống còn một phần tư, trong khi tăng gấp đôi bán kính mũi dao chỉ làm Ra giảm đi một nửa.
Ví dụ minh họa
Lấy \(f = 0.2\) mm/vòng và \(r_\varepsilon = 0.8\) mm:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$Với mục tiêu 1,6 µm, lượng chạy dao tối đa là \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/vòng, nên thiết lập này vừa đủ đáp ứng yêu cầu.
Giá trị Ra điển hình và dải bước tiến theo nguyên công tiện
Bảng liệt kê giá trị Ra (độ nhám số học trung bình) thường đạt được ở từng giai đoạn tiện. Đây là các hướng dẫn gia công chung. Kết quả thực tế thay đổi tùy theo vật liệu phôi, mác và hình dạng mảnh dao, tốc độ cắt, độ cứng vững của máy, rung động và dung dịch làm mát.
| Nguyên công | Ra điển hình có thể đạt (µm) |
|---|---|
| Tiện thô | ≈ 6.3 – 25 |
| Tiện bán tinh | ≈ 3.2 – 6.3 |
| Tiện tinh | ≈ 0.8 – 3.2 |
| Tiện rất tinh | ≈ 0.2 – 0.8 |
Bán kính mũi dao thông dụng là 0.2, 0.4, 0.8, 1.2 và 1.6 mm. Bán kính lớn hơn cho phép bước tiến cao hơn với cùng Ra lý thuyết. Theo kinh nghiệm chung, nên giữ bước tiến khoảng 0.5 × bán kính mũi dao hoặc thấp hơn. Khi tiện tinh, bước tiến thường được đặt thấp hơn nhiều so với giới hạn này.
| Bán kính mũi dao (mm) | Giới hạn bước tiến trên, 0.5 × r (mm/vòng) | Bước tiến tinh điển hình (mm/vòng, xấp xỉ) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
Máy tính cho ra độ nhám lý thuyết (hình học). Bề mặt thực tế thường nhám hơn do lẹm cạnh cắt (built-up edge), mòn dao, rung động và xé rách vật liệu. Hãy coi kết quả là ước tính trường hợp tốt nhất và kiểm tra lại bằng các lần cắt thử.
Bảng so sánh bước tiến và bán kính mũi dao
Ra lý thuyết tính bằng µm, theo công thức \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\), với bước tiến \(f\) tính bằng mm/vòng và bán kính mũi dao \(r_\varepsilon\) tính bằng mm.
| Bước tiến (mm/vòng) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
Ví dụ kiểm tra với f = 0.1 mm/vòng, r = 0.4 mm: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
Ra tỉ lệ với bình phương bước tiến và tỉ lệ nghịch với bán kính mũi dao. Giảm một nửa bước tiến làm Ra giảm còn một phần tư, trong khi tăng gấp đôi bán kính chỉ làm Ra giảm một nửa. Chiều cao đỉnh-đến-đáy lý thuyết là \(R_z = 4 R_a\), nên f = 0.1 mm/vòng với r = 0.4 mm cho Rz ≈ 3.13 µm.
Chuyển đổi độ nhám Ra: µm, µin và cấp N ISO
Hệ số chuyển đổi là 1 µm = 39.37 µin, nên 1 µin = 0.0254 µm. Bảng liệt kê các cấp độ nhám ISO 1302 (số N) cùng giá trị Ra và các giá trị µin quy đổi đã làm tròn. Bản vẽ theo đơn vị inch thường dùng các giá trị µin đã làm tròn.
| Cấp ISO | Ra (µm) | Ra (µin, xấp xỉ) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
Ví dụ: 1.6 µm × 39.37 ≈ 63 µin (N7). Cột µin được làm tròn theo các giá trị thường dùng trên bản vẽ, nên kết quả quy đổi chính xác có thể khác đôi chút (ví dụ 50 µm = 1969 µin, được ghi là 2000).
Câu hỏi thường gặp
Độ nhám thực tế có bằng giá trị lý thuyết không?
Không. Lẹo dao, mòn dao, rung động, dung dịch làm mát và vật liệu phôi thường khiến độ nhám thực tế cao hơn, thường gấp khoảng 1,5 đến 3 lần. Hãy xem kết quả là giới hạn dưới trong điều kiện lý tưởng nhất.
Tốc độ cắt có ảnh hưởng không?
Trong mô hình hình học thì không, nhưng trong thực tế tốc độ cắt cao hơn thường cho bề mặt đẹp hơn nhờ hạn chế hiện tượng lẹo dao.
Khi nào công thức không còn đúng?
Công thức giả định chiều sâu cắt lớn hơn phần cung tiếp xúc của mũi dao và lượng chạy dao nhỏ hơn nhiều so với bán kính mũi dao. Nếu lượng chạy dao quá lớn hoặc chiều sâu cắt quá nhỏ, kết quả sẽ sai lệch.