ما المقصود بجودة السطح النظرية في الخراطة؟
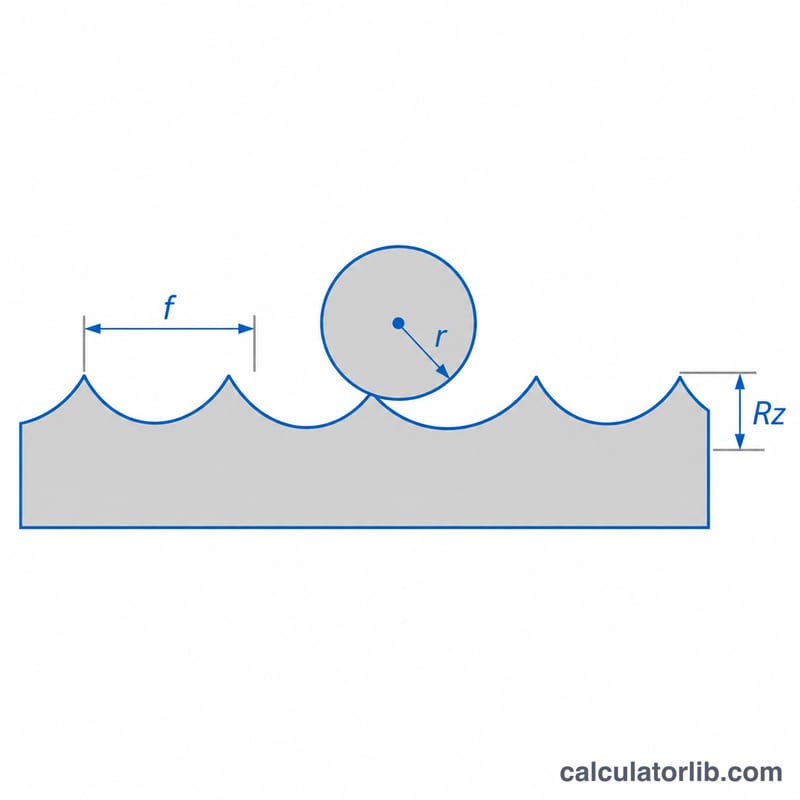
عندما تتقدم أداة المخرطة ذات الرأس المستدير على طول القطعة المشغولة، فإنها تترك خلفها سلسلة من التموجات الدقيقة تُعرف بآثار التغذية. ويتحدد ارتفاع هذه التموجات تقريباً بالكامل بمقدار التغذية في كل دورة ونصف قطر رأس الشفرة. تقدّر هذه الحاسبة الخشونة الهندسية المثالية لهذا المقطع، لتتمكن من اختيار معاملات القطع المناسبة بسرعة قبل تشغيل الآلة.
طريقة استخدام الحاسبة
أدخل التغذية لكل دورة بوحدة mm/rev، ونصف قطر رأس الشفرة بالملّيمتر (مثل 0.4 أو 0.8 أو 1.2 مم)، وقيمة Ra المطلوبة بالميكرومتر µm. ستعرض لك الأداة قيمتي Ra وRz النظريتين، وقيمة Ra بالميكروإنش، وأقصى تغذية ما زالت تحقق هدفك، مع مؤشر يبيّن هل تحقق المطلوب أم لا.
شرح المعادلة
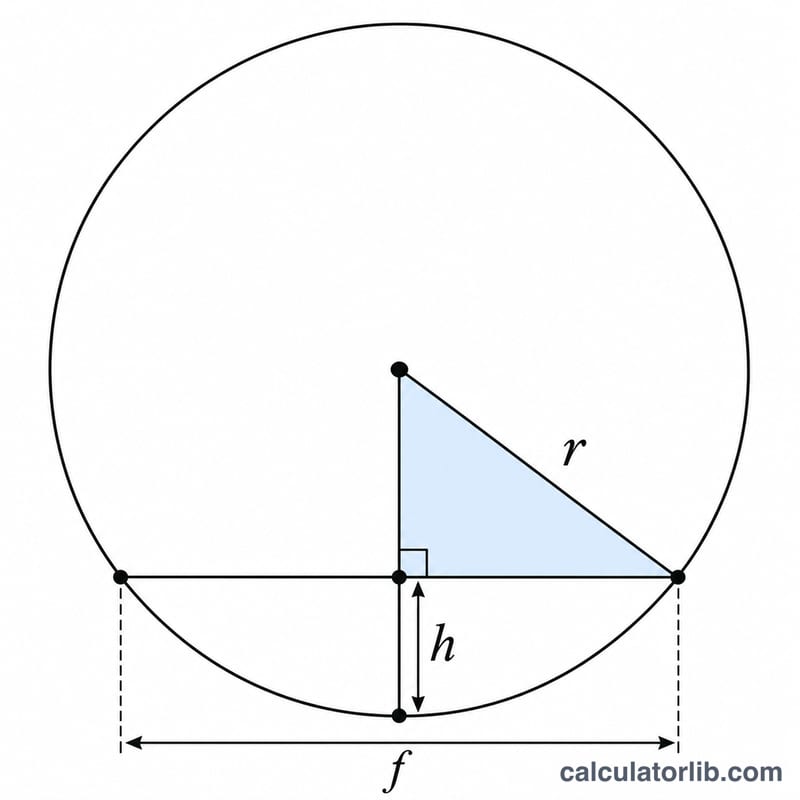
لأداة نصف قطر رأسها \(r_\varepsilon\) وتغذيتها \(f\)، وعندما تكون التغذية صغيرة مقارنة بنصف القطر:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$حيث \(f\) هي التغذية بوحدة mm/rev و\(r_\varepsilon\) نصف قطر رأس الأداة بالملّيمتر؛ وتكون النتيجة بالملّيمتر ثم تُضرب في 1000 لتتحول إلى µm. وبإعادة ترتيب المعادلة نحصل على أكبر تغذية لخشونة مستهدفة:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$ولأن الخشونة تتناسب مع مربع التغذية، فإن تقليل التغذية إلى النصف يخفض Ra إلى الربع، بينما مضاعفة نصف قطر الرأس لا تخفضها إلا إلى النصف.
مثال محلول
لنفترض أن \(f = 0.2\) mm/rev و\(r_\varepsilon = 0.8\) mm:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$وإذا كان الهدف 1.6 µm، فإن أقصى تغذية هي \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/rev، أي أن هذا الإعداد يحقق المواصفة بالكاد.
القيم النموذجية لخشونة Ra ونطاقات التغذية حسب عملية الخراطة
يوضح الجدول خشونة Ra (متوسط الخشونة الحسابي) التي يمكن تحقيقها عادةً في كل مرحلة خراطة. هذه إرشادات تصنيع عامة. تختلف النتائج الفعلية باختلاف مادة قطعة العمل، ودرجة وهندسة شفرة القطع، وسرعة القطع، وصلابة الآلة، والاهتزاز، وسائل التبريد.
| العملية | خشونة Ra النموذجية القابلة للتحقيق (µm) |
|---|---|
| الخراطة الخشنة | ≈ 6.3 – 25 |
| الخراطة شبه النهائية | ≈ 3.2 – 6.3 |
| الخراطة النهائية | ≈ 0.8 – 3.2 |
| الخراطة الدقيقة | ≈ 0.2 – 0.8 |
أنصاف أقطار رأس الشفرة الشائعة هي 0.2 و0.4 و0.8 و1.2 و1.6 مم. يسمح نصف القطر الأكبر بتغذية أعلى عند نفس قيمة Ra النظرية. كقاعدة تقريبية، أبقِ التغذية عند حوالي 0.5 × نصف قطر الرأس أو أقل. وفي التشطيب تُضبط عادةً أقل بكثير من هذا الحد.
| نصف قطر الرأس (mm) | حد التغذية العلوي، 0.5 × r (mm/rev) | التغذية النموذجية للتشطيب (mm/rev، تقريبية) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
تعطي الحاسبة الخشونة النظرية (الهندسية). وعادةً ما تكون الأسطح الفعلية أخشن بسبب الحافة المتراكمة، وتآكل الأداة، والاهتزاز، وتمزق المادة. اعتبر النتيجة تقديراً لأفضل حالة، وتحقّق منها عبر قطوع تجريبية.
جدول مقارنة التغذية مقابل نصف قطر الرأس
خشونة Ra النظرية بوحدة µm، من \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\)، حيث التغذية \(f\) بوحدة mm/rev ونصف قطر الرأس \(r_\varepsilon\) بوحدة mm.
| التغذية (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
التحقق الحسابي لـ f = 0.1 mm/rev وr = 0.4 mm: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
تتناسب Ra مع مربع التغذية وعكسياً مع نصف قطر الرأس. فتقليل التغذية إلى النصف يخفض Ra إلى الربع، بينما مضاعفة نصف القطر لا تخفضها إلا إلى النصف. ارتفاع الذروة إلى القاع النظري هو \(R_z = 4 R_a\)، لذا فإن f = 0.1 mm/rev مع r = 0.4 mm يعطي Rz ≈ 3.13 µm.
تحويل خشونة Ra: µm وµin ودرجات ISO N
معامل التحويل هو 1 µm = 39.37 µin، أي أن 1 µin = 0.0254 µm. يعرض الجدول درجات الخشونة وفق المعيار ISO 1302 (أرقام N) مع قيم Ra الخاصة بها ومكافئاتها المقربة بوحدة µin. وغالباً ما تستخدم الرسومات الهندسية بالبوصة قيم µin المقربة.
| درجة ISO | Ra (µm) | Ra (µin، تقريبي) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
مثال: 1.6 µm × 39.37 ≈ 63 µin (N7). عمود µin مقرّب إلى قيم الرسم الشائعة، لذا قد تختلف التحويلات الدقيقة قليلاً (على سبيل المثال 50 µm = 1969 µin، وتظهر كـ 2000).
الأسئلة الشائعة
هل الخشونة الفعلية تساوي القيمة النظرية؟
لا. فالحافة المتراكمة وتآكل الأداة والاهتزاز وسائل التبريد ونوع مادة القطعة كلها عوامل ترفع الخشونة الفعلية عادةً، وغالباً بمعامل يتراوح بين 1.5 و3. لذا اعتبر النتيجة أفضل حالة ممكنة وحداً أدنى.
هل لسرعة القطع تأثير؟
ليس في النموذج الهندسي، لكن عملياً غالباً ما تحسّن السرعات الأعلى جودة السطح لأنها تقلل تكوّن الحافة المتراكمة.
متى لا تكون المعادلة صالحة؟
تفترض المعادلة أن عمق القطع أكبر من منطقة تماس حافة رأس الأداة، وأن التغذية أصغر بكثير من نصف القطر. أما التغذيات الكبيرة جداً أو أعماق القطع الصغيرة جداً فستنحرف النتائج معها عن هذه القيم.