

CNC 선삭 가공시간 계산기란?
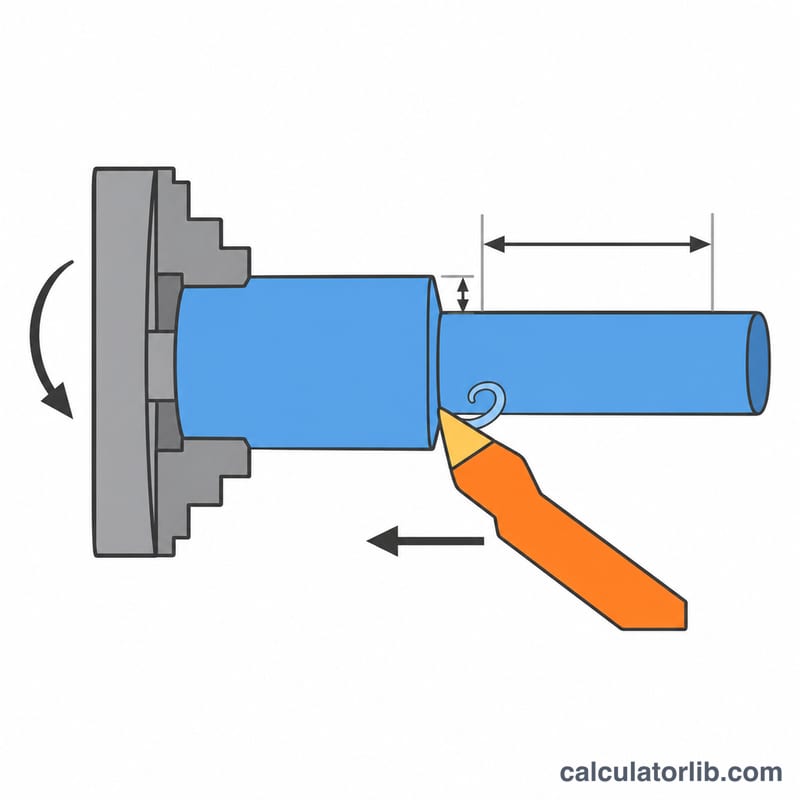
이 계산기는 선반에서 원통형 형상을 가공하는 데 걸리는 시간을 추정해 줍니다. 소재의 시작 직경과 완성 직경, 절삭 길이 같은 형상 정보에 주축 회전수, 회전당 이송, 절입 깊이 등의 절삭 조건을 더해 절삭시간, 개당 사이클 타임, 배치 전체 가공시간을 구합니다. 단위는 밀리미터(mm), mm/rev, RPM 등 미터법을 사용합니다.
사용 방법
먼저 소재(봉재) 직경과 완성 직경, 선삭할 길이, 패스마다 추가되는 접근 및 오버런 거리를 입력합니다. 이어서 주축 회전수(RPM), 회전당 이송, 패스당 최대 반경 방향 절입 깊이를 입력하세요. 마지막으로 로딩, 공구 교환, 급속 이송 등 개당 비절삭 시간(초)과 배치 수량을 넣으면 됩니다.
계산 공식 설명
이송 속도는 주축 회전수에 회전당 이송을 곱한 값으로, 단위는 mm/min입니다: \(F = n \times f\). 패스 횟수는 반경 방향 가공 여유를 절입 깊이로 나눈 뒤 올림하여 구합니다.
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$절삭시간은 다음과 같습니다.
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$여기서 \(D_0\)는 시작 직경, \(D_1\)은 최종 직경, \(a_p\)는 절입 깊이, \(L\)은 절삭 길이, \(A\)는 접근 거리와 오버런 거리의 합, \(n\)은 RPM, \(f\)는 회전당 이송입니다.
계산 예시
지름 50 mm 봉재를 길이 100 mm 구간에 걸쳐 40 mm로 가공한다고 해 봅시다. 접근/오버런은 2 mm, 절입 깊이는 2.5 mm, 회전수는 1000 RPM, 이송은 0.2 mm/rev입니다. 이송 속도는 200 mm/min이고 반경 방향 가공 여유는 5 mm이므로 2패스가 필요합니다.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$여기에 비절삭 시간 30초(0.5분)를 더하면 개당 1.52분, 10개 기준 15.2분이 됩니다.
절삭 속도와 이송의 일반적인 선삭 기준값
이 표는 안정적이고 강성이 높은 셋업에서, 필요한 경우 절삭유를 사용할 때 코팅 초경 인서트의 일반적인 출발점 값을 제시합니다. 실제 값은 인서트 등급, 기계 강성, 공작물 경도 및 요구되는 공구 수명에 따라 달라집니다. 공구 제조사의 카탈로그 데이터가 항상 이 수치보다 우선합니다.
| 공작물 재질 | 절삭 속도 Vc (m/min) | 황삭 이송 (mm/rev) | 정삭 이송 (mm/rev) | 황삭 절삭 깊이 (mm) | 정삭 절삭 깊이 (mm) |
|---|---|---|---|---|---|
| 쾌삭강 | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 중탄소강 | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 스테인리스강 (오스테나이트계) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| 알루미늄 합금 | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 회주철 | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| 황동 (쾌삭) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 티타늄 합금 | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
절삭 속도를 RPM으로 환산하기
주축 회전수는 절삭 속도와 절삭 지점에서의 공작물 직경으로부터 구합니다:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
여기서 \(n\)은 rev/min 단위, \(V_c\)는 m/min 단위, \(D\)는 mm 단위입니다. 예를 들어 직경 50 mm에서 \(V_c = 200\) m/min이면 \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM입니다. 황삭 중 직경이 줄어들면 일정한 Vc를 유지하기 위해 필요한 RPM이 증가합니다. 일정 표면 속도(G96) 기능이 있는 기계는 이를 자동으로 처리하며, 고정 RPM(G97) 프로그램에서는 대표값의 RPM을 입력해야 합니다.
시나리오 비교: 파라미터가 사이클 타임에 미치는 영향
모든 시나리오는 같은 부품을 사용합니다: 시작 직경 50 mm, 최종 직경 40 mm (반경 방향 여유량 5 mm), 절삭 길이 100 mm, 접근 + 오버런 2 mm (따라서 \(L + A = 102\) mm), 비절삭 시간 30 s (0.5 min), 부품 10개. 공식은 다음과 같습니다:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| 시나리오 | RPM | 이송 (mm/rev) | 절삭 깊이 (mm) | 패스 수 N | 이송 속도 (mm/min) | 절삭 시간 (min) | 부품당 사이클 타임 (min) | 배치 시간, 부품 10개 (min) |
|---|---|---|---|---|---|---|---|---|
| 기준 | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| 이송 증가 | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 단일 패스 (DOC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| RPM 증가 | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 황삭 + 정삭 분리 (두 공정) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
결과 해석
- 이송과 RPM은 시간에 같은 방식으로 작용합니다. 둘 다 이송 속도 \(f_m\)을 비례하여 늘리므로, 0.2 → 0.3 mm/rev 및 1000 → 1500 RPM은 각각 절삭 시간을 3분의 1씩 줄입니다. RPM을 높이면 절삭 속도와 공구 마모가 증가하고, 이송을 높이면 절삭력이 커지고 표면 조도가 나빠집니다.
- 절삭 깊이는 패스 수를 줄입니다. 2패스에서 1패스로 바꾸면 절삭 시간이 절반으로 줄어듭니다(1.02 → 0.51 min). 단, 기계 동력, 강성 및 인서트가 5 mm 절삭을 감당할 수 있어야 합니다.
- 황삭 및 정삭은 두 번의 별도 가공(황삭 50 → 41 mm, 정삭 41 → 40 mm)으로 계산되었으며 시간을 합산했습니다. 이 경우 절삭 시간은 기준과 같지만, 미세한 이송의 정삭 패스를 통해 더 나은 표면을 얻습니다. 비절삭 시간 30 s는 변하지 않는다고 가정했으며, 추가 공구 교환이 필요하면 그만큼 시간이 더해집니다.
- 비절삭 시간(부품당 0.5 min)은 고정 오버헤드이므로, 절삭이 빨라질수록 사이클에서 차지하는 비중이 커집니다.
자주 묻는 질문
공구 마모나 가감속도 반영되나요?
아니요. 일정한 이송을 가정한 이상적인 추정값입니다. 실제 사이클 타임은 주축 가속, 드웰(정지 시간), 공구 교환 때문에 조금 더 길어지는 경우가 많으니, 이런 요소는 비절삭 시간 입력란에 반영해 주세요.
주속 일정 제어(CSS)를 쓰면 어떻게 하나요?
주속 일정 제어에서는 직경이 작아질수록 회전수가 올라갑니다. 평균 RPM을 입력하면 무난한 추정값을 얻을 수 있습니다.
마무리 가공 패스에도 쓸 수 있나요?
네. 절입 깊이를 마무리 여유량과 같게 설정하거나, 황삭과 정삭을 따로 계산한 뒤 시간을 합산하면 됩니다.
















