

CNC Tornalama Süresi Hesaplayıcı nedir?
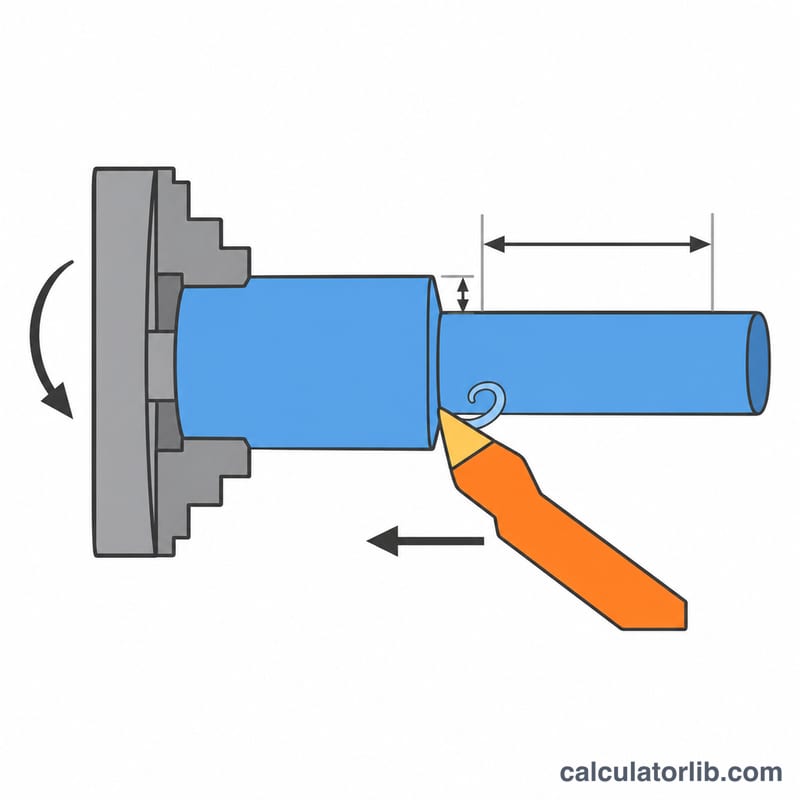
Bu hesaplayıcı, bir torna tezgâhının silindirik bir yüzeyi işlemesi için gereken süreyi tahmin eder. Parçanın geometrisini (ham ve bitmiş çap, kesme boyu) kesme parametreleriyle (devir sayısı, devir başına ilerleme ve talaş derinliği) birleştirerek kesme süresini, toplam çevrim süresini ve parti süresini verir. Hesaplamalarda metrik birimler kullanılır: milimetre, mm/dev ve dev/dk (RPM).
Nasıl kullanılır?
Ham malzeme (çubuk) çapını ve bitmiş çapı, tornalanacak boyu ve her paso için ek yaklaşma ve taşma mesafesini girin. Ardından devir sayısını (RPM), devir başına ilerlemeyi ve paso başına izin verilen en büyük radyal talaş derinliğini girin. Son olarak parça başına kesme dışı süreyi (parça bağlama, takım değiştirme, hızlı hareketler) saniye cinsinden ve partideki parça adedini ekleyin.
Formül açıklaması
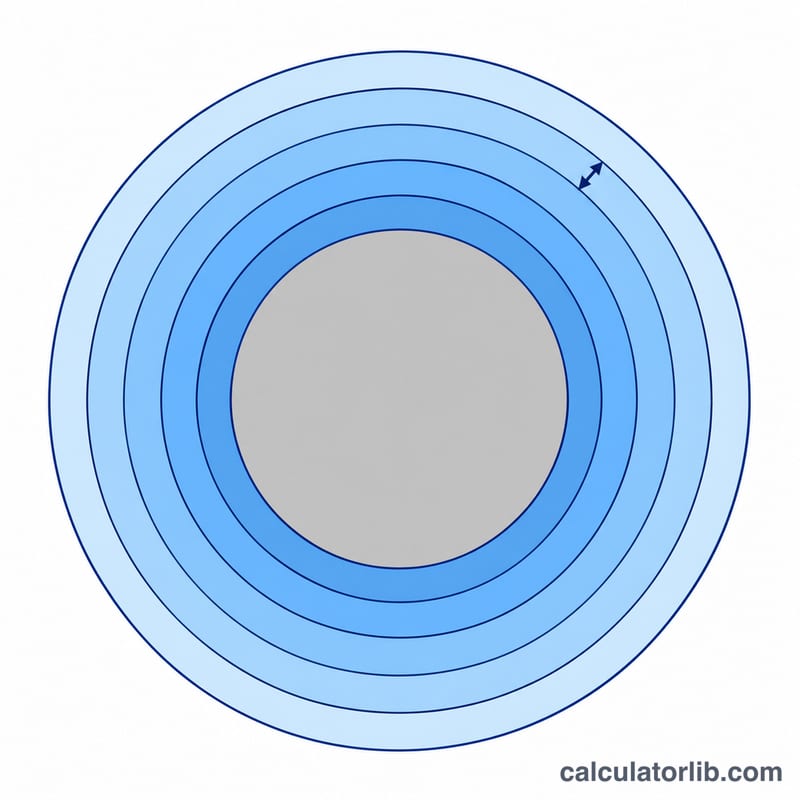
İlerleme hızı, devir sayısı ile devir başına ilerlemenin çarpımıdır: \(F = n \times f\) (mm/dk). Paso sayısı, radyal talaş payının talaş derinliğine bölünüp yukarı yuvarlanmasıyla bulunur:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$Kesme süresi ise şöyledir:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$Burada \(D_0\) = ham çap, \(D_1\) = bitmiş çap, \(a_p\) = talaş derinliği, \(L\) = kesme boyu, \(A\) = yaklaşma ile taşma toplamı, \(n\) = devir sayısı (RPM) ve \(f\) = devir başına ilerlemedir.
Çözümlü örnek
50 mm çapındaki bir çubuğu 100 mm boyunca 40 mm çapa tornalayalım. Yaklaşma/taşma 2 mm, talaş derinliği 2,5 mm, devir sayısı 1000 dev/dk ve ilerleme 0,2 mm/dev olsun. İlerleme hızı 200 mm/dk, radyal talaş payı 5 mm olduğundan iki paso gerekir.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{dk}$$30 sn (0,5 dk) kesme dışı süre eklendiğinde parça başına 1,52 dk, 10 parça için ise 15,2 dk elde edilir.
Tornalama için Tipik Kesme Hızları ve İlerlemeleri
Tablo, uygun olduğu yerlerde soğutma sıvısı kullanılan, sabit ve rijit bağlama sistemlerinde kaplamalı karbür plakalar için genel başlangıç değerlerini vermektedir. Gerçek değerler plaka kalitesine, tezgâhın rijitliğine, iş parçasının sertliğine ve istenen takım ömrüne bağlıdır. Takım üreticisinin katalog verileri her zaman bu değerlere göre önceliklidir.
| İş parçası malzemesi | Kesme hızı Vc (m/dak) | Kaba işleme ilerlemesi (mm/dev) | Bitirme ilerlemesi (mm/dev) | Kaba işleme talaş derinliği (mm) | Bitirme talaş derinliği (mm) |
|---|---|---|---|---|---|
| Kolay işlenebilir çelik | 180–300 | 0,25–0,5 | 0,05–0,2 | 2–5 | 0,2–0,5 |
| Orta karbonlu çelik | 150–220 | 0,2–0,5 | 0,05–0,2 | 2–4 | 0,2–0,5 |
| Paslanmaz çelik (ostenitik) | 100–180 | 0,2–0,4 | 0,05–0,15 | 1,5–3 | 0,2–0,5 |
| Alüminyum alaşımları | 300–600 | 0,2–0,5 | 0,05–0,2 | 2–5 | 0,2–0,5 |
| Gri dökme demir | 120–220 | 0,25–0,5 | 0,1–0,2 | 2–5 | 0,2–0,5 |
| Pirinç (kolay işlenebilir) | 200–400 | 0,2–0,5 | 0,05–0,2 | 2–4 | 0,2–0,5 |
| Titanyum alaşımları | 40–80 | 0,15–0,3 | 0,05–0,15 | 1–3 | 0,2–0,5 |
Kesme hızının devir sayısına (RPM) dönüştürülmesi
İş mili devri, kesme hızından ve kesimdeki iş parçası çapından elde edilir:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
Burada \(n\) dev/dak, \(V_c\) m/dak ve \(D\) mm cinsindendir. Örneğin, 50 mm çaplı bir parçada \(V_c = 200\) m/dak için \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM elde edilir. Kaba işleme sırasında çap küçüldükçe sabit Vc için gereken RPM artar; sabit yüzey hızı (G96) kullanan tezgâhlar bunu otomatik yapar, sabit RPM (G97) programlarında ise temsili bir RPM girmeniz gerekir.
Senaryo Karşılaştırması: Parametrelerin Çevrim Süresini Nasıl Değiştirdiği
Tüm senaryolarda aynı parça kullanılır: başlangıç çapı 50 mm, son çap 40 mm (radyal pay 5 mm), kesme boyu 100 mm, yaklaşma + taşma 2 mm (yani \(L + A = 102\) mm), kesme dışı süre 30 sn (0,5 dak) ve 10 parça. Formüller şöyledir:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| Senaryo | RPM | İlerleme (mm/dev) | DOC (mm) | Geçiş sayısı N | İlerleme hızı (mm/dak) | Kesme süresi (dak) | Parça başına çevrim süresi (dak) | Parti süresi, 10 parça (dak) |
|---|---|---|---|---|---|---|---|---|
| Temel | 1000 | 0,2 | 2,5 | 2 | 200 | 2 × 10² / 200 = 1,02 | 1,52 | 15,2 |
| Yüksek ilerleme | 1000 | 0,3 | 2,5 | 2 | 300 | 2 × 10² / 300 = 0,68 | 1,18 | 11,8 |
| Tek geçiş (DOC 5 mm) | 1000 | 0,2 | 5 | 1 | 200 | 1 × 10² / 200 = 0,51 | 1,01 | 10,1 |
| Yüksek RPM | 1500 | 0,2 | 2,5 | 2 | 300 | 2 × 10² / 300 = 0,68 | 1,18 | 11,8 |
| Kaba + bitirme ayrımı (iki işlem) | 1000 / 1500 | 0,3 / 0,1 | 4,5 / 0,5 | 1 + 1 = 2 | 300 / 150 | 0,34 + 0,68 = 1,02 | 1,52 | 15,2 |
Sonuçların yorumlanması
- İlerleme ve RPM süre üzerinde aynı şekilde etki eder: ikisi de ilerleme hızı \(f_m\)'yi ölçeklendirir, bu nedenle 0,2 → 0,3 mm/dev ve 1000 → 1500 RPM her biri kesme süresini üçte bir oranında azaltır. Daha yüksek RPM kesme hızını ve takım aşınmasını artırır; daha yüksek ilerleme ise kesme kuvvetini artırır ve yüzey kalitesini kötüleştirir.
- Talaş derinliği geçiş sayısını azaltır. 2 geçişten 1 geçişe geçmek kesme süresini yarıya indirir (1,02 → 0,51 dak), tezgâhın gücü, rijitliği ve plaka 5 mm'lik kesmeyi kaldırabildiği sürece.
- Kaba + bitirme işlemi iki ayrı çalıştırma olarak hesaplanmış (kaba 50 → 41 mm, bitirme 41 → 40 mm) ve süreler toplanmıştır. Bu durumda temel senaryoyla aynı kesme süresi elde edilir, ancak daha iyi bir yüzey sağlayan ince ilerlemeli bir bitirme geçişi de yapılır. 30 sn'lik kesme dışı sürenin değişmediği varsayılmıştır; ek bir takım değişimi bunun üzerine ekleneyecektir.
- Kesme dışı süre (parça başına 0,5 dak) sabit bir ek yüktür; bu nedenle kesme hızlandıkça çevrim içindeki payı büyür.
Sıkça sorulan sorular
Takım aşınması veya hızlanma hesaba katılıyor mu?
Hayır. Bu, sabit ilerlemede ideal bir tahmindir. Gerçek çevrim süreleri; iş milinin hızlanması, bekleme ve takım değiştirme nedeniyle genellikle biraz daha uzundur. Bunları hesaba katmak için kesme dışı süre alanını kullanın.
Sabit kesme hızı (G96) kullanırsam ne olur?
Sabit kesme hızında çap küçüldükçe devir sayısı artar. Makul bir tahmin için ortalama bir devir sayısı girin.
Finiş (bitirme) pasoları için kullanabilir miyim?
Evet. Talaş derinliğini bitirme payına eşitleyin ya da kaba işleme ve finiş için hesaplayıcıyı ayrı ayrı çalıştırıp süreleri toplayın.
















