Bu hesaplayıcı ne işe yarar?
Bu araç, küresel uçlu freze veya yuvarlak kesici uç gibi yuvarlak burunlu bir freze takımının bıraktığı teorik (geometrik) yüzey pürüzlülüğünü hesaplar. İki etkiyi bir arada ele alır: takım yolu boyunca oluşan ilerleme izleri ile yan yana geçen paso arasında kalan tarak (kuspit) yükseklikleri. Ardından belirleyici olan Ra değerini istediğiniz yüzey kalitesiyle karşılaştırır ve bu değeri tutturmak için kullanabileceğiniz en yüksek diş başına ilerlemeyi ve yanal paso mesafesini gösterir.
Nasıl kullanılır?
Diş başına ilerlemeyi mm olarak, radyal yanal paso mesafesini (stepover) mm olarak, takım veya kesici uç yarıçapını mm olarak (8 mm'lik küresel uçlu frezede 4 mm) ve istenen Ra değerini µm olarak girin. Sonuçta ilerleme yönündeki Rt ve Ra, tarak yüksekliği, belirleyici Ra ve uygun/uygun değil kararı görüntülenir.
Formüller
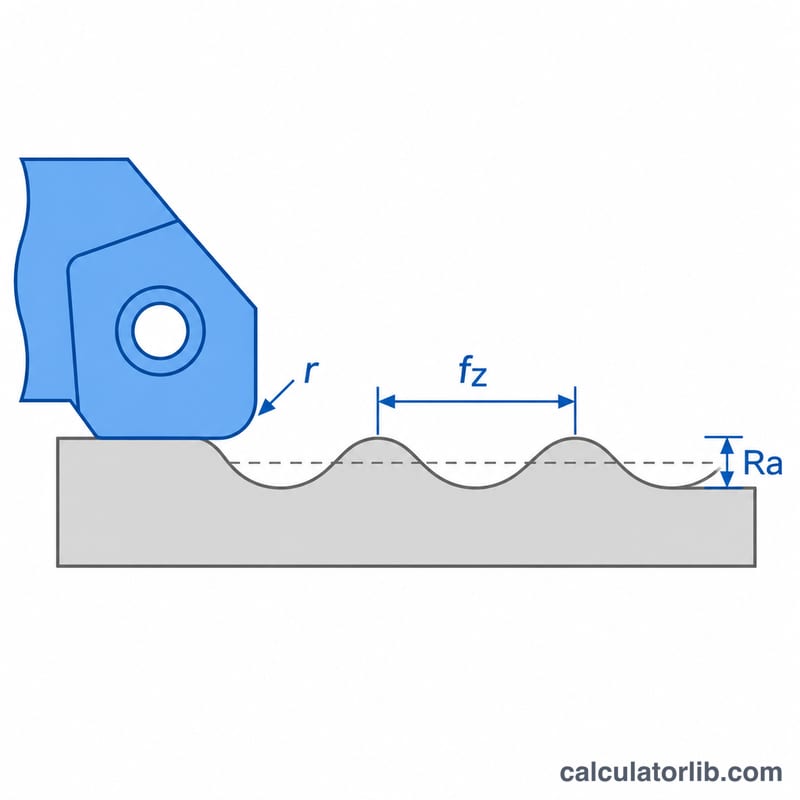
İlerleme izleri, tepe-çukur yüksekliğini şu şekilde verir:
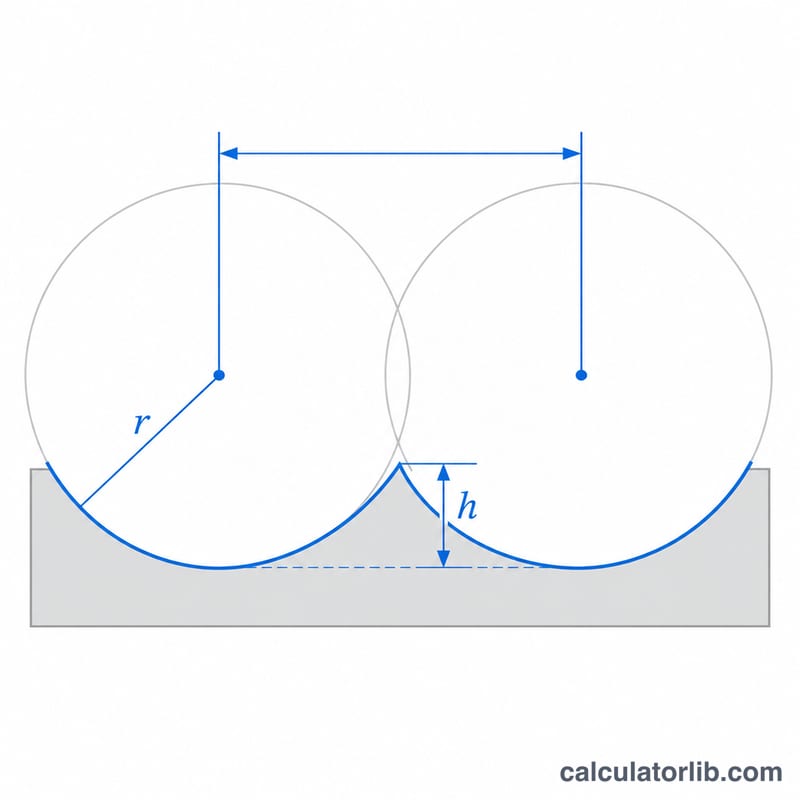
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$Burada \(f_z\) diş başına ilerleme, \(R\) ise uç yarıçapıdır. \(a_e\) yanal paso mesafesinden doğan tarak yüksekliği ise şöyledir:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$Hesaplayıcı her iki değeri 4'e bölerek Ra'ya çevirir ve büyük olanı esas alır. Formüller tersine çevrildiğinde izin verilen ilerleme için \(f_{z,max} = \sqrt{32\,R\,R_a}\) bulunur.
Çözümlü örnek
\(R = 4\) mm, \(f_z = 0.2\) mm, \(a_e = 0.5\) mm olan küresel uçlu freze:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$Tarak yüksekliğinden kaynaklanan Ra yaklaşık 1,955 µm çıkar ve bu değer 1,6 µm hedefini aşar. Bu nedenle yanal paso mesafesinin yaklaşık 0,452 mm'ye düşürülmesi gerekir.
Sık sorulan sorular
Sonuç gerçekte ölçülen pürüzlülük müdür?
Hayır. Bu, ideal geometrik bir değerdir. Gerçek yüzeyler; takım salgısı, titreşim, takım aşınması ve yığıntı talaş (built-up edge) nedeniyle daha pürüzlü olur.
Rt neden 4'e bölünüyor?
Dairesel yay profillerinde Ra, tepe-çukur yüksekliğinin yaklaşık dörtte biridir. Bu, yaygın olarak kullanılan standart bir yaklaşımdır.
Parmak (düz uçlu) frezeler için de geçerli mi?
İlerleme izi tahmini için R yerine köşe radyüsünü ya da kesici uç burun yarıçapını kullanın. Tarak formülü ise eğri veya eğimli yüzeylerde küresel uçlu ya da köşe radyüslü takımlar için geçerlidir.
Işleme Yöntemine ve Yüzey Kalitesi Sınıfına Göre Tipik Ra Değerleri
Tablo, frezelemede aritmetik ortalama pürüzlülük Ra için genel endüstri aralıklarını göstermektedir. Bunlar pratik genel kurallardır, garanti değildir. Gerçek sonuçlar makineye, takım aşınmasına, malzemeye, soğutma sıvısına ve titreşime bağlıdır. Ra, ISO 4287'de ve daha yeni standart olan ISO 21920'de tanımlanmıştır. N sınıfı numaraları, teknik resimlerde artık Ra değerlerini doğrudan belirten ISO 1302'nin eski sürümlerinden gelmektedir.
| İşlem | Tipik Ra (µm) | Tipik Ra (µin) | ISO 1302 sınıfı (eski N) | Tipik uygulama |
|---|---|---|---|---|
| Kaba frezeleme | 6.3 – 12.5 | 250 – 500 | N9 – N10 | Malzeme kaldırma, işlevsel olmayan yüzeyler |
| Yarı bitirme frezeleme | 3.2 – 6.3 | 125 – 250 | N8 – N9 | Ön bitirme geçişleri, genel işlenmiş yüzeyler |
| Bitirme frezeleme | 0.8 – 3.2 | 32 – 125 | N6 – N8 | Eşleşen yüzeyler, bağlama aparatları, gövdeler, kalıp tabanları |
| İnce / küresel uçlu bitirme | 0.4 – 0.8 | 16 – 32 | N5 – N6 | 3B konturlu yüzeyler, kalıp ve matris boşlukları, contalama yüzeyleri |
Not: Her aralığın üst sınırı daha kaba sınıfı temsil eder ve bitişik aralıklar bir sınır değeri paylaşır (örneğin 3.2 µm).
Senaryo Karşılaştırması: İlerleme ve Adım Aralığı ile Ra
Sabit kesici: R = 4 mm yarıçaplı küresel uçlu takım (8 mm çap). Kullanılan formüller:
- İlerleme izi Ra: \(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- İlerleme izi tepe-çukur: \(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- Kabuklaşma (scallop) yüksekliği: \(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- Belirleyici Ra: \(\max(\text{Ra}_{feed},\ h/4)\)
Geçme/kalma, 1.6 µm gerekli Ra değerine göre kontrol edilir. Rt sütunu yalnızca ilerleme izi değeridir.
| fz (mm) | ae (mm) | Rt ilerleme (µm) | Kabuklaşma h (µm) | Belirleyici Ra (µm) | 1.6 µm'ye göre |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | Geçer |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | Geçer |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (ilerleme) | Geçer |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (ilerleme) | Geçer |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | Geçer |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | Geçer |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | Geçer |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (ilerleme) | Geçer |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | Kalır |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | Kalır |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | Kalır |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | Kalır |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | Kalır |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | Kalır |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | Kalır |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | Kalır |
Tablo neyi gösteriyor
- Kabuklaşma genellikle baskındır. 16 satırın 12'sinde kabuklaşma terimi h/4, ilerleme izi Ra değerinden büyüktür. İlerleme yalnızca adım aralığı çok küçük (ae = 0.1 mm) ve fz 0.2 mm veya daha fazla olduğunda belirleyici olur.
- Ra, karesel olarak ölçeklenir. Küçük adım aralıklarında \(h \approx a_e^2/(8R)\) olduğundan, ae değerinin iki katına çıkarılması (0.25 → 0.5 mm) h değerini yaklaşık 4 kat artırır (1.954 → 7.820 µm). Benzer şekilde \(\text{Ra}_{feed} \propto f_z^2\): fz değerinin iki katına çıkarılması (0.1 → 0.2 mm) ilerleme izi Ra değerini 4 kat yapar (0.078 → 0.313 µm).
- Pratik sonuç. Bu kesiciyle 1.6 µm'ye ulaşmak için adım aralığını yaklaşık 0.25 mm veya daha aza indirmek, ilerlemeyi yavaşlatmaktan çok daha etkilidir.
Bu değerler teorik geometrik tahminlerdir. Gerçek Ra değerinin genellikle daha yüksek olmasına yol açan eksen sapmasını, sehimi, titreşimi, birikmiş kesici kenarını (built-up edge) ve takım aşınmasını hesaba katmazlar.
Ra Dönüşümü: µm, µin ve ISO Pürüzlülük Sınıfları
Dönüşüm 1 µm = 39.37 µin'dir (1 µin = 0.0254 µm). Tablo tam dönüşümleri ve teknik resimlerde geleneksel olarak yazılan yuvarlatılmış değerleri göstermektedir. Eski ISO 1302 N sınıfları, tercih edilen Ra serisine karşılık gelir.
| Ra (µm) | Ra (µin), tam | Ra (µin), geleneksel | ISO 1302 sınıfı (eski) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
Serideki her adım Ra değerini kabaca iki katına çıkarır. Örnek: \(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\). N sınıfı sistemi ISO 1302'nin eski sürümlerinde yer alır. Güncel teknik resimler genellikle Ra değerini doğrudan belirtir ve Ra'nın kendisi ISO 4287 ve ISO 21920'de tanımlanmıştır.