Qué hace esta calculadora
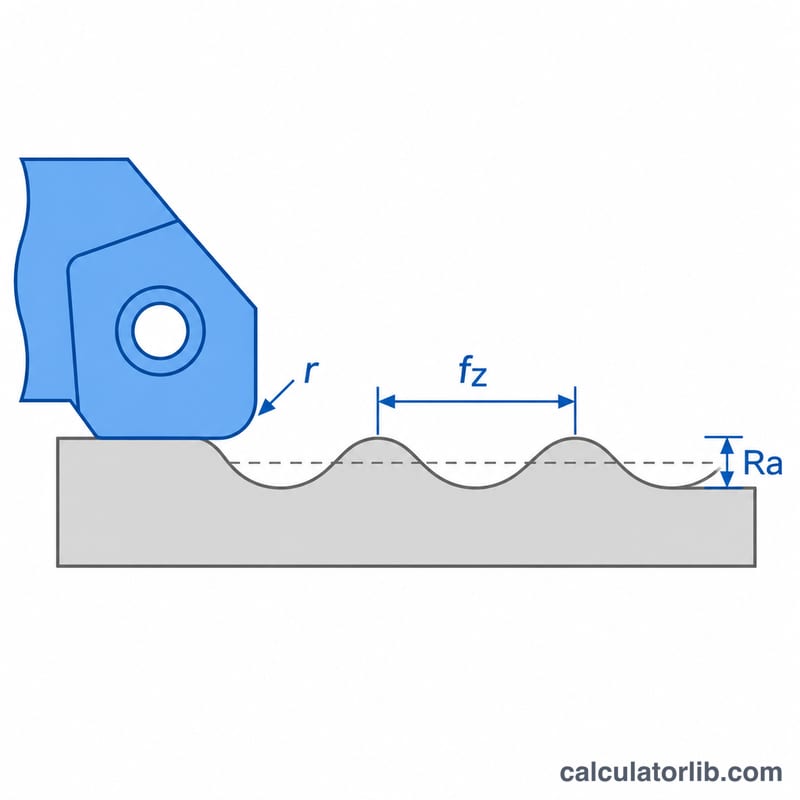
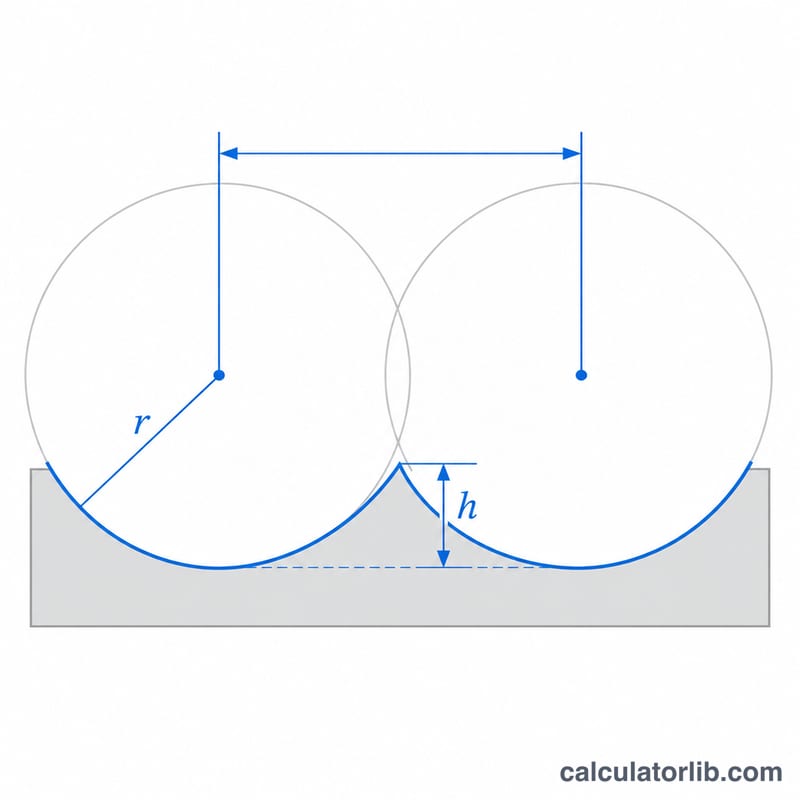
Esta herramienta estima la rugosidad superficial teórica (geométrica) que deja una fresa de punta redondeada, como una fresa de punta esférica o una plaquita redonda. Combina dos efectos: las marcas de avance a lo largo de la trayectoria y las crestas (cúspides) que quedan entre pasadas contiguas. Después compara la Ra dominante con el acabado que necesitas e indica el avance por diente máximo y la pasada radial máxima con los que aún se cumpliría.
Cómo se usa
Introduce el avance por diente en mm, la pasada radial (paso lateral) en mm, el radio de la fresa o de la plaquita en mm (4 mm para una fresa esférica de 8 mm) y la Ra requerida en µm. El resultado muestra la Rt y la Ra en la dirección de avance, la altura de cresta, la Ra dominante y un veredicto de cumple o no cumple.
Las fórmulas
Las marcas de avance generan una altura pico-valle de:
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$donde \(f_z\) es el avance por diente y \(R\) es el radio de punta. La altura de cresta debida a la pasada radial \(a_e\) es:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$La calculadora convierte ambos valores a Ra dividiéndolos entre 4 y se queda con el mayor. Invirtiendo las fórmulas se obtiene \(f_{z,max} = \sqrt{32\,R\,R_a}\) para el avance admisible.
Ejemplo resuelto
Fresa de punta esférica con \(R = 4\) mm, \(f_z = 0.2\) mm, \(a_e = 0.5\) mm:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$La cresta da una Ra de unos 1,955 µm, que supera el objetivo de 1,6 µm, así que hay que reducir la pasada radial a aproximadamente 0,452 mm.
Valores típicos de Ra según el proceso de mecanizado y el grado de acabado
La tabla muestra rangos generales de la industria para la rugosidad media aritmética Ra en fresado. Son reglas prácticas, no garantías. Los resultados reales dependen de la máquina, el desgaste de la herramienta, el material, el refrigerante y la vibración. Ra está definida en ISO 4287 y, en la norma más reciente, ISO 21920. Los números de grado N proceden de ediciones antiguas de ISO 1302, que ahora especifica los valores de Ra directamente en los planos.
| Operación | Ra típica (µm) | Ra típica (µin) | Grado ISO 1302 (N heredado) | Aplicación típica |
|---|---|---|---|---|
| Fresado de desbaste | 6.3 – 12.5 | 250 – 500 | N9 – N10 | Eliminación de material, superficies no funcionales |
| Fresado semiacabado | 3.2 – 6.3 | 125 – 250 | N8 – N9 | Pasadas previas al acabado, caras mecanizadas en general |
| Fresado de acabado | 0.8 – 3.2 | 32 – 125 | N6 – N8 | Caras de acoplamiento, utillajes, carcasas, bases de moldes |
| Acabado fino / con fresa de punta esférica | 0.4 – 0.8 | 16 – 32 | N5 – N6 | Superficies 3D contorneadas, cavidades de moldes y matrices, superficies de sellado |
Nota: el límite superior de cada rango corresponde al grado más basto, y los rangos adyacentes comparten un valor límite (por ejemplo, 3.2 µm).
Comparación de escenarios: avance y paso lateral frente a Ra
Herramienta fija: fresa de punta esférica con radio R = 4 mm (diámetro de 8 mm). Fórmulas utilizadas:
- Ra por marca de avance: \(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- Altura pico a valle por marca de avance: \(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- Altura de cresta (scallop): \(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- Ra determinante: \(\max(\text{Ra}_{feed},\ h/4)\)
La aprobación o rechazo se comprueba frente a una Ra requerida de 1.6 µm. La columna Rt solo corresponde al valor de la marca de avance.
| fz (mm) | ae (mm) | Rt avance (µm) | Altura de cresta h (µm) | Ra determinante (µm) | vs 1.6 µm |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | Aprobado |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | Aprobado |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (avance) | Aprobado |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (avance) | Aprobado |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | Aprobado |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | Aprobado |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | Aprobado |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (avance) | Aprobado |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | Rechazado |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | Rechazado |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | Rechazado |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | Rechazado |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | Rechazado |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | Rechazado |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | Rechazado |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | Rechazado |
Lo que muestra la tabla
- La altura de cresta suele dominar. En 12 de las 16 filas, el término de cresta h/4 es mayor que la Ra por marca de avance. El avance solo determina el resultado cuando el paso lateral es muy pequeño (ae = 0.1 mm) y fz es de 0.2 mm o más.
- Ra escala con el cuadrado. Para paso lateral pequeño, \(h \approx a_e^2/(8R)\), por lo que duplicar ae (0.25 → 0.5 mm) aumenta h aproximadamente 4 veces (1.954 → 7.820 µm). Asimismo, \(\text{Ra}_{feed} \propto f_z^2\): duplicar fz (0.1 → 0.2 mm) da 4 veces la Ra por marca de avance (0.078 → 0.313 µm).
- Consecuencia práctica. Para alcanzar 1.6 µm con esta herramienta, reducir el paso lateral a unos 0.25 mm o menos es mucho más eficaz que reducir el avance.
Estos valores son estimaciones geométricas teóricas. No tienen en cuenta el descentrado, la deflexión, la vibración, el filo recrecido ni el desgaste de la herramienta, que normalmente hacen que la Ra real sea mayor.
Conversión de Ra: µm, µin y grados de rugosidad ISO
La conversión es 1 µm = 39.37 µin (1 µin = 0.0254 µm). La tabla muestra las conversiones exactas y los valores redondeados que habitualmente se imprimen en los planos. Los grados N de ISO 1302 heredados se corresponden con la serie preferente de Ra.
| Ra (µm) | Ra (µin), exacta | Ra (µin), habitual | Grado ISO 1302 (heredado) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
Cada paso de la serie aproximadamente duplica la Ra. Ejemplo: \(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\). El sistema de grados N aparece en ediciones antiguas de ISO 1302. Los planos actuales normalmente indican el valor de Ra directamente, y la propia Ra está definida en ISO 4287 e ISO 21920.
Preguntas frecuentes
¿El resultado es la rugosidad real medida?
No. Es un valor geométrico ideal. Las superficies reales son más rugosas por el descentramiento de la herramienta, las vibraciones, el desgaste y el filo recrecido.
¿Por qué se divide Rt entre 4?
Para un perfil de arco circular, Ra equivale aproximadamente a una cuarta parte de la altura pico-valle, una aproximación habitual.
¿Sirve para fresas de punta plana?
Usa el radio de esquina o el radio de punta de la plaquita como R para estimar las marcas de avance. La fórmula de la cresta se aplica a herramientas de punta esférica o toroidales en superficies curvas o inclinadas.