计算器的作用
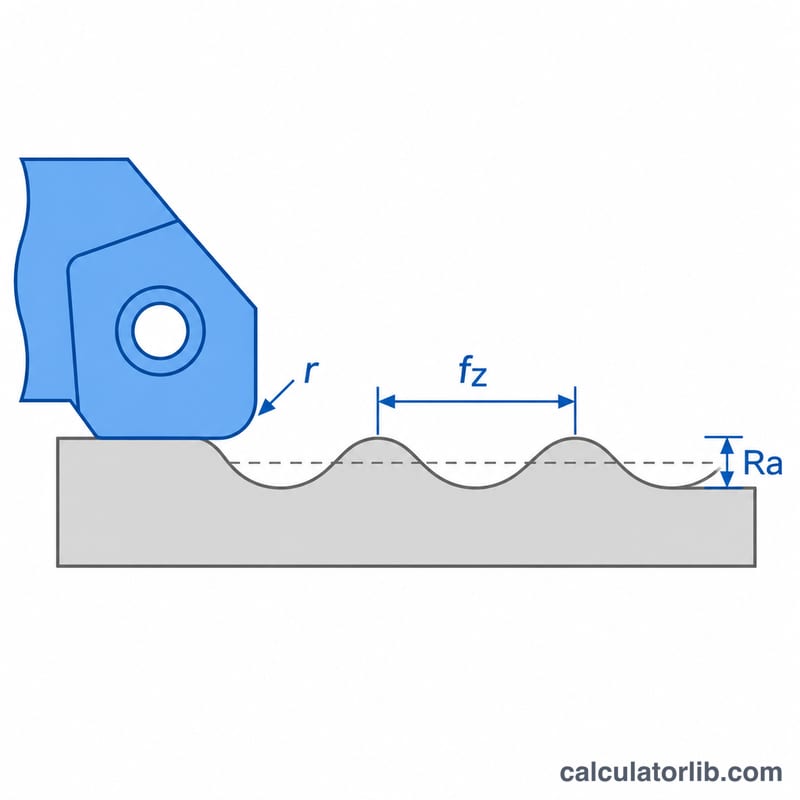
本工具用于估算带圆弧刀尖的铣刀(如球头铣刀、圆鼻刀或圆形刀片)加工后留下的理论(几何)表面粗糙度。它综合考虑两种影响:沿刀具路径方向的进给刀痕,以及相邻两次走刀之间形成的残留脊(残留高度)。随后,它会将起决定作用的Ra与您要求的表面质量进行比较,并给出仍能满足要求的最大每齿进给量和最大行距(侧吃刀量)。
使用方法
依次输入每齿进给量(mm)、径向行距(mm)、刀具或刀片圆弧半径(mm,例如 Ø8 mm 球头铣刀取 4 mm),以及要求的Ra(µm)。结果会显示进给方向的Rt和Ra、残留高度、起决定作用的Ra,以及是否合格的判断。
计算公式
进给刀痕产生的峰谷高度为:
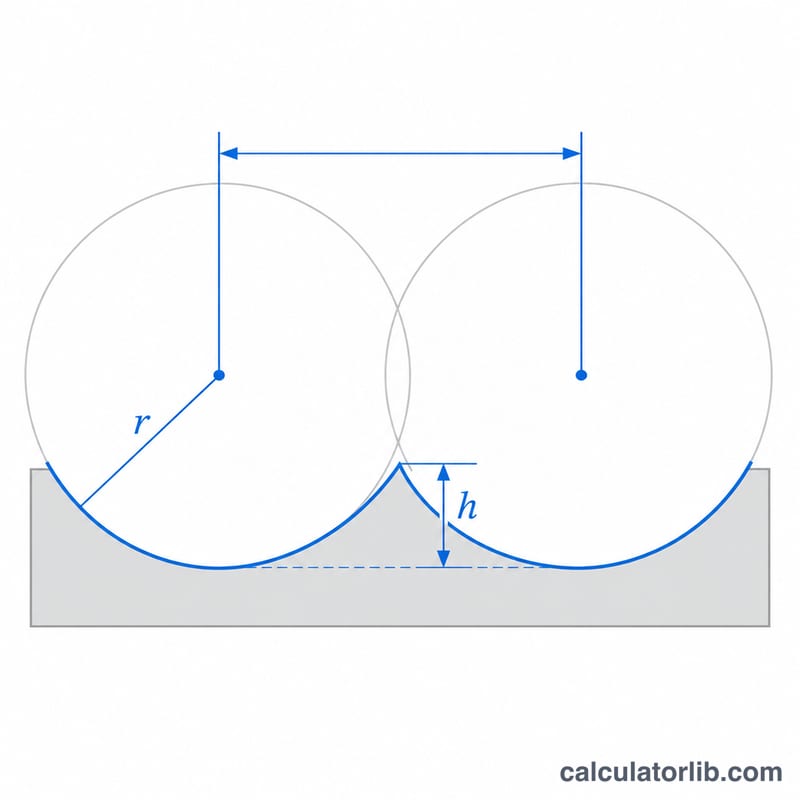
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$其中 \(f_z\) 为每齿进给量,\(R\) 为刀尖圆弧半径。由行距 \(a_e\) 产生的残留高度为:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$计算器将两者都除以4换算为Ra,并取其中较大的值。将公式反推,可得允许的每齿进给量 \(f_{z,max} = \sqrt{32\,R\,R_a}\)。
计算示例
球头铣刀,\(R = 4\) mm,\(f_z = 0.2\) mm,\(a_e = 0.5\) mm:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$残留高度对应的Ra约为 1.955 µm,超过了 1.6 µm 的目标值,因此需要将行距减小到约 0.452 mm。
不同加工工艺与表面光洁度等级的典型Ra值
该表列出了铣削中算术平均粗糙度Ra的一般行业范围。这些是经验数值,并非保证值。实际结果取决于机床、刀具磨损、材料、冷却液和振动。Ra在ISO 4287中定义,在较新的标准ISO 21920中也有定义。N级编号来自较早版本的ISO 1302,该标准现已直接在图纸上规定Ra值。
| 加工工序 | 典型Ra (µm) | 典型Ra (µin) | ISO 1302等级(旧式N级) | 典型应用 |
|---|---|---|---|---|
| 粗铣 | 6.3 – 12.5 | 250 – 500 | N9 – N10 | 去除余量,非功能表面 |
| 半精铣 | 3.2 – 6.3 | 125 – 250 | N8 – N9 | 精加工前的走刀,一般加工面 |
| 精铣 | 0.8 – 3.2 | 32 – 125 | N6 – N8 | 配合面、夹具、壳体、模座 |
| 精细/球头精加工 | 0.4 – 0.8 | 16 – 32 | N5 – N6 | 三维曲面、模具和型腔、密封面 |
注:每个范围的上限对应较粗糙的等级,相邻范围共享一个边界值(例如3.2 µm)。
情景对比:进给与步距和Ra的关系
固定刀具:球头刀,半径R = 4 mm(直径8 mm)。所用公式如下:
- 进给刀痕Ra:\(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- 进给刀痕峰谷高度:\(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- 残留高度:\(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- 控制Ra:\(\max(\text{Ra}_{feed},\ h/4)\)
合格/不合格以要求的Ra 1.6 µm为判据。Rt列仅为进给刀痕的数值。
| fz (mm) | ae (mm) | 进给Rt (µm) | 残留高度h (µm) | 控制Ra (µm) | 与1.6 µm比较 |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | 合格 |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | 合格 |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313(进给) | 合格 |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703(进给) | 合格 |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | 合格 |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | 合格 |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | 合格 |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703(进给) | 合格 |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | 不合格 |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | 不合格 |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | 不合格 |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | 不合格 |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | 不合格 |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | 不合格 |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | 不合格 |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | 不合格 |
表格说明
- 残留高度通常起主导作用。在16行中的12行,残留项h/4都大于进给刀痕Ra。只有当步距非常小(ae = 0.1 mm)且fz为0.2 mm或更大时,进给才起控制作用。
- Ra与平方成正比。步距较小时,\(h \approx a_e^2/(8R)\),因此ae加倍(0.25 → 0.5 mm)会使h增加约4倍(1.954 → 7.820 µm)。同样,\(\text{Ra}_{feed} \propto f_z^2\):fz加倍(0.1 → 0.2 mm)使进给刀痕Ra变为4倍(0.078 → 0.313 µm)。
- 实际结论。要用该刀具达到1.6 µm,将步距减小到约0.25 mm或更小,比降低进给速度有效得多。
这些数值是理论几何估算。它们忽略了跳动、变形、振动、积屑瘤和刀具磨损,这些因素通常会使实际Ra更高。
Ra换算:µm、µin与ISO粗糙度等级
换算关系为1 µm = 39.37 µin(1 µin = 0.0254 µm)。该表给出了精确换算值以及图纸上通常标注的取整值。旧式ISO 1302 N级与优选Ra系列对应。
| Ra (µm) | Ra (µin),精确值 | Ra (µin),常用值 | ISO 1302等级(旧式) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
该系列中每一步的Ra大约翻倍。示例:\(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\)。N级体系见于较早版本的ISO 1302。当前图纸通常直接标注Ra值,而Ra本身在ISO 4287和ISO 21920中定义。
常见问题
计算结果就是实际测得的粗糙度吗?
不是。这只是理想化的几何数值。实际加工表面会因刀具跳动、振动、刀具磨损和积屑瘤而更粗糙。
为什么要把Rt除以4?
对于圆弧轮廓,Ra约等于峰谷高度的四分之一,这是常用的近似做法。
平底立铣刀可以使用吗?
进行进给刀痕估算时,可将刀具的圆角半径或刀片的刀尖圆弧半径作为R。残留高度公式则适用于在曲面或斜面上使用的球头刀或圆鼻刀。