CNC टर्निंग टाइम कैलकुलेटर क्या है?
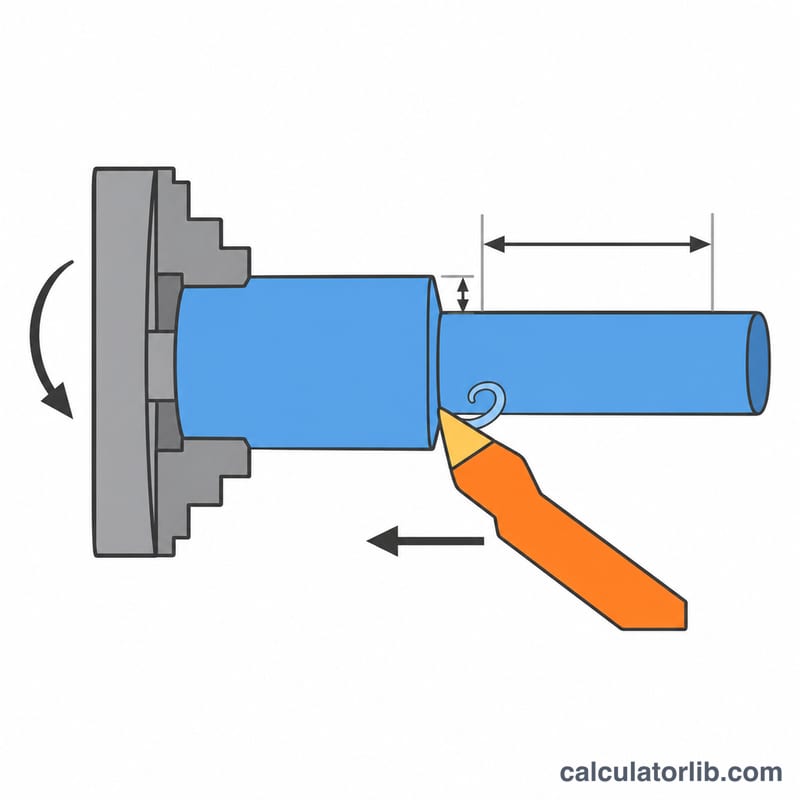
यह कैलकुलेटर बताता है कि लेथ मशीन को किसी बेलनाकार हिस्से की टर्निंग में कितना समय लगेगा। यह पार्ट की ज्यामिति (शुरुआती और अंतिम व्यास, कट की लंबाई) को आपके कटिंग पैरामीटर (स्पिंडल स्पीड, फीड प्रति चक्कर और डेप्थ ऑफ कट) के साथ जोड़कर कटिंग टाइम, कुल साइकिल टाइम और बैच टाइम निकालता है। इसमें मीट्रिक इकाइयाँ इस्तेमाल होती हैं: मिलीमीटर, mm/rev और RPM।
इसका उपयोग कैसे करें
बार का व्यास और तैयार (फिनिश्ड) व्यास, टर्न की जाने वाली लंबाई, तथा प्रति पास अतिरिक्त अप्रोच और ओवररन दूरी भरें। इसके बाद स्पिंडल स्पीड RPM में, फीड प्रति चक्कर और प्रति पास अधिकतम रेडियल डेप्थ ऑफ कट दर्ज करें। प्रति पार्ट नॉन-कटिंग समय (लोडिंग, टूल चेंज, रैपिड मूव) सेकंड में और बैच में पार्ट्स की संख्या भी जोड़ें।
फ़ॉर्मूला कैसे काम करता है
फीड रेट स्पिंडल स्पीड और फीड प्रति चक्कर का गुणनफल होती है: \(F = n \times f\) mm/min में। पास की संख्या रेडियल स्टॉक को डेप्थ ऑफ कट से भाग देकर, ऊपर की पूर्णांक संख्या तक गोल करने पर मिलती है:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$इसके बाद कटिंग टाइम इस प्रकार निकलता है:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$यहाँ \(D_0\) = शुरुआती व्यास, \(D_1\) = अंतिम व्यास, \(a_p\) = डेप्थ ऑफ कट, \(L\) = कट की लंबाई, \(A\) = अप्रोच और ओवररन का योग, \(n\) = RPM और \(f\) = फीड प्रति चक्कर।
हल किया हुआ उदाहरण
मान लें 50 mm की बार को 100 mm लंबाई में 40 mm तक टर्न करना है, अप्रोच/ओवररन 2 mm, डेप्थ ऑफ कट 2.5 mm, 1000 RPM और 0.2 mm/rev। फीड रेट 200 mm/min है और रेडियल स्टॉक 5 mm है, इसलिए दो पास लगेंगे।
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$इसमें 30 सेकंड (0.5 मिनट) का नॉन-कटिंग समय जोड़ने पर प्रति पार्ट 1.52 मिनट, और 10 पार्ट्स के लिए 15.2 मिनट लगते हैं।
प्रमुख टर्निंग के लिए विशिष्ट कटिंग गति और फीड
यह तालिका स्थिर और कठोर सेटअप में, जहाँ उपयुक्त हो वहाँ कूलेंट के साथ, कोटेड कार्बाइड इंसर्ट के लिए सामान्य शुरुआती मान देती है। वास्तविक मान इंसर्ट ग्रेड, मशीन की कठोरता, वर्कपीस की कठोरता और आवश्यक टूल जीवन पर निर्भर करते हैं। इन आंकड़ों की तुलना में टूल निर्माता का कैटलॉग डेटा हमेशा प्राथमिकता रखता है।
| वर्कपीस सामग्री | कटिंग गति Vc (m/min) | रफिंग फीड (mm/rev) | फिनिशिंग फीड (mm/rev) | रफिंग कट की गहराई (mm) | फिनिशिंग कट की गहराई (mm) |
|---|---|---|---|---|---|
| फ्री-कटिंग स्टील | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| मध्यम कार्बन स्टील | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| स्टेनलेस स्टील (ऑस्टेनिटिक) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| एल्युमिनियम मिश्रधातु | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| ग्रे कास्ट आयरन | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| पीतल (फ्री-कटिंग) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| टाइटेनियम मिश्रधातु | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
कटिंग गति को RPM में बदलना
स्पिंडल गति कटिंग गति और कट पर वर्कपीस के व्यास से निकलती है:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
जहाँ \(n\) rev/min में है, \(V_c\) m/min में और \(D\) mm में है। उदाहरण के लिए, 50 mm व्यास पर \(V_c = 200\) m/min से \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM मिलता है। रफिंग के दौरान जैसे-जैसे व्यास घटता है, स्थिर Vc के लिए आवश्यक RPM बढ़ता है; स्थिर सतह गति (G96) वाली मशीनें यह स्वचालित रूप से करती हैं, और स्थिर-RPM (G97) प्रोग्राम के लिए आपको एक प्रतिनिधि RPM दर्ज करना चाहिए।
परिदृश्य तुलना: पैरामीटर साइकिल समय को कैसे बदलते हैं
सभी परिदृश्य एक ही पार्ट का उपयोग करते हैं: प्रारंभिक व्यास 50 mm, अंतिम व्यास 40 mm (रेडियल स्टॉक 5 mm), कट लंबाई 100 mm, एप्रोच + ओवररन 2 mm (इसलिए \(L + A = 102\) mm), गैर-कटिंग समय 30 s (0.5 min) और 10 पार्ट। सूत्र ये हैं:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| परिदृश्य | RPM | फीड (mm/rev) | DOC (mm) | पास N | फीड दर (mm/min) | कटिंग समय (min) | प्रति पार्ट साइकिल समय (min) | बैच समय, 10 पार्ट (min) |
|---|---|---|---|---|---|---|---|---|
| बेसलाइन | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| उच्च फीड | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| एकल पास (DOC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| उच्च RPM | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| रफ + फिनिश विभाजन (दो ऑपरेशन) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
परिणामों को समझना
- फीड और RPM समय पर एक ही तरह काम करते हैं: दोनों फीड दर \(f_m\) को स्केल करते हैं, इसलिए 0.2 → 0.3 mm/rev और 1000 → 1500 RPM में से प्रत्येक कटिंग समय को एक-तिहाई घटा देता है। उच्च RPM कटिंग गति और टूल घिसाव बढ़ाता है; उच्च फीड कटिंग बल बढ़ाती है और सतह की फिनिश खराब करती है।
- कट की गहराई पासों की संख्या घटाती है। 2 पास से 1 पास पर जाने से कटिंग समय आधा हो जाता है (1.02 → 0.51 min), बशर्ते मशीन की शक्ति, कठोरता और इंसर्ट 5 mm कट संभाल सकें।
- रफिंग plus फिनिशिंग की गणना दो अलग रनों के रूप में की गई थी (रफ 50 → 41 mm, फिनिश 41 → 40 mm) और समय जोड़े गए। इस मामले में कटिंग समय बेसलाइन के समान है, लेकिन एक बेहतर सतह देने वाले बारीक फीड पर फिनिशिंग पास के साथ। यह मानता है कि 30 s का गैर-कटिंग समय अपरिवर्तित है; एक अतिरिक्त टूल बदलाव इसमें और जोड़ेगा।
- गैर-कटिंग समय (प्रति पार्ट 0.5 min) एक स्थिर ओवरहेड है, इसलिए कटिंग तेज़ होने पर यह साइकिल का बड़ा हिस्सा बन जाता है।
अक्सर पूछे जाने वाले प्रश्न
क्या इसमें टूल वियर या एक्सेलेरेशन शामिल है?
नहीं। यह स्थिर फीड पर एक आदर्श अनुमान है। वास्तविक साइकिल टाइम आमतौर पर थोड़ा ज़्यादा होता है, क्योंकि स्पिंडल को गति पकड़ने में समय लगता है, ड्वेल होता है और टूल बदले जाते हैं। इन्हें शामिल करने के लिए नॉन-कटिंग टाइम वाले फ़ील्ड का उपयोग करें।
अगर मैं कॉन्स्टेंट सरफेस स्पीड इस्तेमाल करूँ तो?
कॉन्स्टेंट सरफेस स्पीड में व्यास घटने के साथ RPM बढ़ती जाती है। सही अनुमान के लिए औसत RPM दर्ज करें।
क्या इसे फिनिशिंग पास के लिए इस्तेमाल कर सकते हैं?
हाँ। डेप्थ ऑफ कट को फिनिशिंग अलाउंस के बराबर रखें, या रफ़िंग और फिनिशिंग के लिए कैलकुलेटर अलग-अलग चलाकर दोनों समय जोड़ लें।