

CNC旋盤 加工時間計算ツールとは?
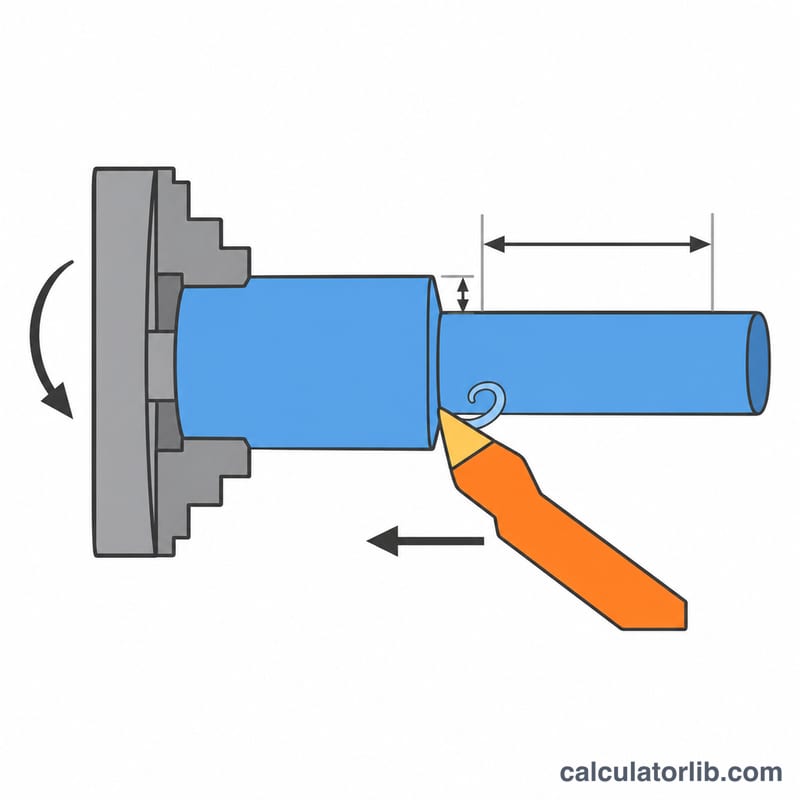
円筒形状を旋盤で外径加工する際にかかる時間を概算するツールです。素材の外径・仕上げ外径・切削長さといった形状データと、主軸回転数・1回転あたり送り・切込み量などの切削条件をもとに、切削時間、1個あたりのサイクルタイム、ロット全体の加工時間を求めます。単位はメートル法(mm、mm/rev、RPM)です。
使い方
まず素材径(加工前の外径)と仕上げ径、旋削する長さ、そして1パスごとの アプローチ量とオーバーラン量(余裕の移動距離)を入力します。次に主軸回転数(RPM)、1回転あたりの送り、1パスあたりの最大切込み量(半径方向)を入力してください。さらに、1個あたりの非切削時間(ワークの着脱、工具交換、早送りなど)を秒単位で、ロットの加工個数もあわせて入力します。
計算式の解説
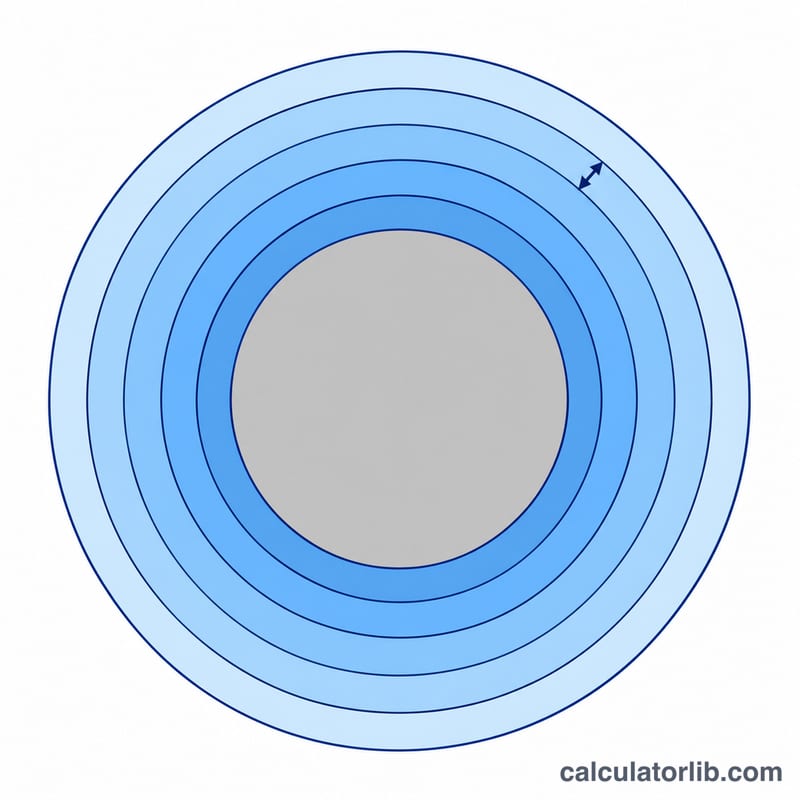
送り速度は主軸回転数と1回転あたり送りの積で、\(F = n \times f\)(mm/min)となります。パス回数は、半径方向の取りしろを切込み量で割り、小数点以下を切り上げて求めます。
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$切削時間は次の式で求められます。
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$ここで \(D_0\) は加工前の外径、\(D_1\) は仕上げ外径、\(a_p\) は切込み量、\(L\) は切削長さ、\(A\) はアプローチとオーバーランの合計、\(n\) は回転数(RPM)、\(f\) は1回転あたりの送りです。
計算例
直径50 mmの丸棒を、長さ100 mmにわたり直径40 mmまで削る場合を考えます。アプローチ/オーバーランは2 mm、切込み量は2.5 mm、回転数は1000 RPM、送りは0.2 mm/revとします。送り速度は200 mm/min、半径方向の取りしろは5 mmなので、必要なパス回数は2回です。
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$ここに非切削時間30秒(0.5分)を加えると、1個あたり1.52分、10個では15.2分となります。
旋削における代表的な切削速度と送り
この表は、適切な場合にクーラントを使用し、剛性の高い安定したセットアップでコーテッド超硬インサートを使う場合の一般的な開始点を示します。実際の値は、インサートのグレード、工作機械の剛性、被削材の硬度、要求される工具寿命によって異なります。工具メーカーのカタログデータは、常にこれらの数値より優先されます。
| 被削材 | 切削速度 Vc (m/min) | 荒加工送り (mm/rev) | 仕上げ送り (mm/rev) | 荒加工切込み深さ (mm) | 仕上げ切込み深さ (mm) |
|---|---|---|---|---|---|
| 快削鋼 | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 中炭素鋼 | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| ステンレス鋼(オーステナイト系) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| アルミニウム合金 | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| ねずみ鋳鉄 | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| 黄銅(快削) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| チタン合金 | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
切削速度から回転数(RPM)への換算
主軸回転数は、切削速度と切削位置における被削材の直径から求められます:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
ここで \(n\) は rev/min、\(V_c\) は m/min、\(D\) は mm です。例えば、直径50 mmで \(V_c = 200\) m/min の場合、\(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM となります。荒加工中は直径が小さくなるにつれ、一定のVcを維持するために必要なRPMが増加します。一定周速制御(G96)の工作機械ではこれが自動的に行われます。固定回転数(G97)のプログラムでは、代表的なRPMを入力してください。
加工条件の違いがサイクルタイムに与える影響の比較
すべてのシナリオは同じ部品を対象としています:開始直径50 mm、最終直径40 mm(径方向の取りしろ5 mm)、切削長100 mm、進入+逃げ2 mm(つまり \(L + A = 102\) mm)、非切削時間30秒(0.5分)、10個加工。計算式は以下のとおりです:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| シナリオ | RPM | 送り (mm/rev) | 切込み深さ DOC (mm) | パス数 N | 送り速度 (mm/min) | 切削時間 (min) | 1個あたりのサイクルタイム (min) | バッチ時間(10個)(min) |
|---|---|---|---|---|---|---|---|---|
| 基準 | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| 送りを上げた場合 | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 1パス(DOC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| 回転数を上げた場合 | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 荒加工と仕上げの分割(2工程) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
結果の読み方
- 送りと回転数は時間に対して同じように作用します。どちらも送り速度 \(f_m\) を比例的に増やすため、0.2 → 0.3 mm/rev と 1000 → 1500 RPM は、それぞれ切削時間を3分の1ずつ短縮します。回転数を上げると切削速度と工具摩耗が増え、送りを上げると切削力が増し、仕上げ面粗さが悪化します。
- 切込み深さはパス数を減らします。2パスから1パスにすると切削時間は半分になります(1.02 → 0.51 min)。ただし、工作機械の出力、剛性、インサートが5 mmの切込みに耐えられることが前提です。
- 荒加工と仕上げの組み合わせは、2つの別々の工程(荒加工 50 → 41 mm、仕上げ 41 → 40 mm)として計算し、時間を合算しています。この場合、切削時間は基準と同じになりますが、細かい送りでの仕上げパスにより、より良い面が得られます。30秒の非切削時間は変わらないと想定しています。工具交換が追加されると、その分の時間も加わります。
- 非切削時間(部品1個あたり0.5分)は固定の付帯時間であるため、切削が速くなるほどサイクル全体に占める割合が大きくなります。
よくある質問
工具摩耗や加減速は考慮されますか?
いいえ。送りが一定という理想的な条件での概算です。実際のサイクルタイムは、主軸の加減速、ドウェル、工具交換などの影響で少し長くなるのが一般的です。これらは非切削時間の欄に加えて調整してください。
周速一定制御(CSS)を使う場合は?
周速一定制御では、直径が小さくなるにつれて回転数が上がります。目安として平均的な回転数を入力すれば、十分実用的な概算が得られます。
仕上げ加工にも使えますか?
はい。切込み量を仕上げ代に合わせて設定するか、荒加工と仕上げ加工を別々に計算して、時間を合算してください。
















