À quoi sert le calculateur de temps de tournage CNC ?
Cet outil estime le temps nécessaire à un tour pour usiner une portion cylindrique. Il combine la géométrie de la pièce (diamètre initial et diamètre final, longueur d'usinage) avec vos conditions de coupe (vitesse de broche, avance par tour et profondeur de passe) pour calculer le temps de coupe, le temps de cycle total et le temps de série. Les unités sont métriques : millimètres, mm/tr et tr/min.
Mode d'emploi
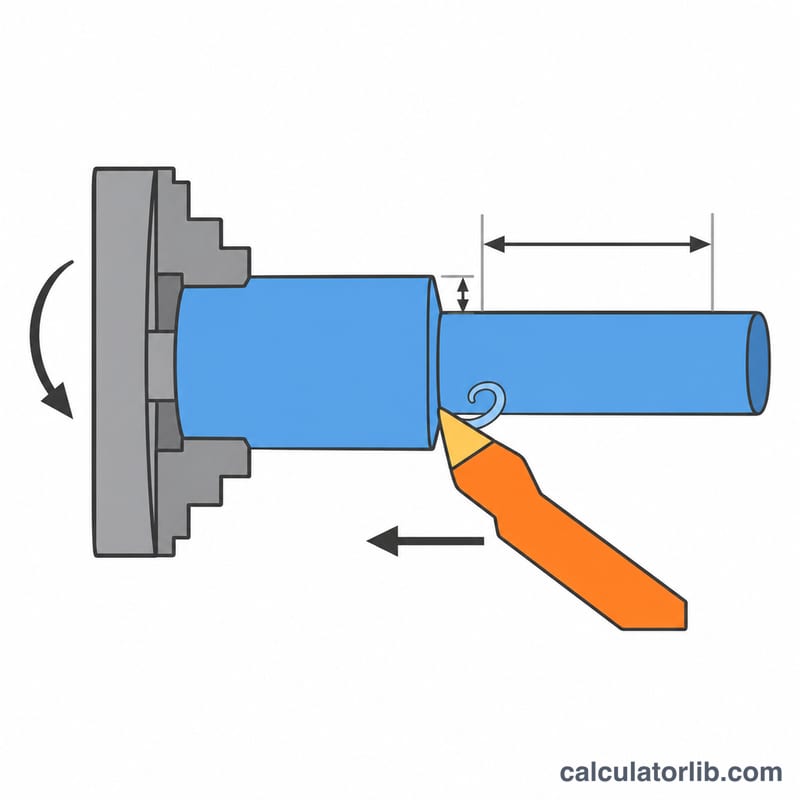
Saisissez le diamètre de la barre et le diamètre fini, la longueur à tourner, ainsi que la distance supplémentaire d'approche et de dégagement par passe. Indiquez ensuite la vitesse de broche en tr/min, l'avance par tour et la profondeur de passe radiale maximale. Ajoutez le temps hors coupe par pièce (chargement, changements d'outil, déplacements rapides) en secondes, puis le nombre de pièces de la série.
La formule expliquée
La vitesse d'avance est égale à la vitesse de broche multipliée par l'avance par tour : \(F = n \times f\) en mm/min. Le nombre de passes correspond à la surépaisseur radiale divisée par la profondeur de passe, arrondie à l'entier supérieur :
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$Le temps de coupe s'écrit alors :
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$Ici, \(D_0\) = diamètre initial, \(D_1\) = diamètre final, \(a_p\) = profondeur de passe, \(L\) = longueur d'usinage, \(A\) = approche plus dégagement, \(n\) = vitesse de broche en tr/min et \(f\) = avance par tour.
Exemple concret
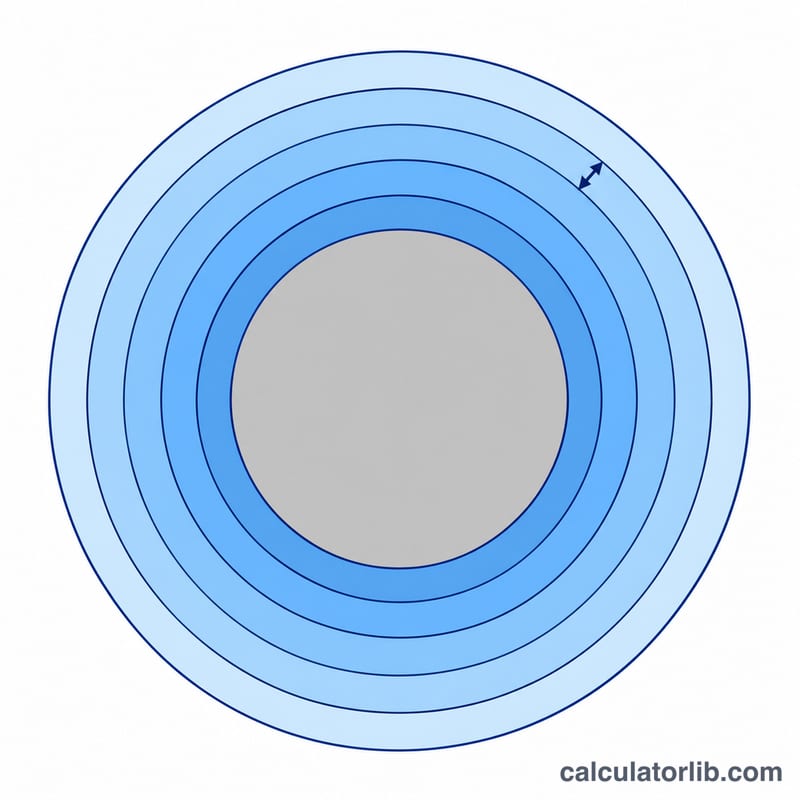
On tourne une barre de 50 mm jusqu'à 40 mm sur 100 mm, avec 2 mm d'approche/dégagement, 2,5 mm de profondeur de passe, 1000 tr/min et 0,2 mm/tr. La vitesse d'avance est de 200 mm/min et la surépaisseur radiale de 5 mm : il faut donc deux passes.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$En ajoutant 30 s (0,5 min) de temps hors coupe, on obtient 1,52 min par pièce, soit 15,2 min pour 10 pièces.
Vitesses de coupe et avances typiques pour le tournage
Le tableau donne des valeurs de départ générales pour les plaquettes en carbure revêtu dans des montages stables et rigides, avec arrosage lorsque c'est approprié. Les valeurs réelles dépendent de la nuance de plaquette, de la rigidité de la machine, de la dureté de la pièce et de la durée de vie d'outil requise. Les données du catalogue du fabricant d'outils prévalent toujours sur ces chiffres.
| Matériau de la pièce | Vitesse de coupe Vc (m/min) | Avance d'ébauche (mm/tr) | Avance de finition (mm/tr) | Profondeur de passe en ébauche (mm) | Profondeur de passe en finition (mm) |
|---|---|---|---|---|---|
| Acier à décolleter | 180–300 | 0,25–0,5 | 0,05–0,2 | 2–5 | 0,2–0,5 |
| Acier au carbone moyen | 150–220 | 0,2–0,5 | 0,05–0,2 | 2–4 | 0,2–0,5 |
| Acier inoxydable (austénitique) | 100–180 | 0,2–0,4 | 0,05–0,15 | 1,5–3 | 0,2–0,5 |
| Alliages d'aluminium | 300–600 | 0,2–0,5 | 0,05–0,2 | 2–5 | 0,2–0,5 |
| Fonte grise | 120–220 | 0,25–0,5 | 0,1–0,2 | 2–5 | 0,2–0,5 |
| Laiton (à décolleter) | 200–400 | 0,2–0,5 | 0,05–0,2 | 2–4 | 0,2–0,5 |
| Alliages de titane | 40–80 | 0,15–0,3 | 0,05–0,15 | 1–3 | 0,2–0,5 |
Conversion de la vitesse de coupe en tr/min
La vitesse de broche découle de la vitesse de coupe et du diamètre de la pièce au niveau de la coupe :
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
où \(n\) est en tr/min, \(V_c\) en m/min et \(D\) en mm. Par exemple, \(V_c = 200\) m/min sur un diamètre de 50 mm donne \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) tr/min. Lorsque le diamètre diminue pendant l'ébauche, le nombre de tours nécessaire pour une Vc constante augmente ; les machines à vitesse de surface constante (G96) le font automatiquement, et vous devez saisir une vitesse représentative pour les programmes à vitesse de broche fixe (G97).
Comparaison de scénarios : comment les paramètres modifient le temps de cycle
Tous les scénarios utilisent la même pièce : diamètre de départ 50 mm, diamètre final 40 mm (surépaisseur radiale 5 mm), longueur usinée 100 mm, approche + dépassement 2 mm (donc \(L + A = 102\) mm), temps de non-coupe 30 s (0,5 min) et 10 pièces. Les formules sont :
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0{,}5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| Scénario | RPM | Avance (mm/tr) | Profondeur de passe (mm) | Nombre de passes N | Vitesse d'avance (mm/min) | Temps de coupe (min) | Temps de cycle par pièce (min) | Temps de lot, 10 pièces (min) |
|---|---|---|---|---|---|---|---|---|
| Référence | 1000 | 0,2 | 2,5 | 2 | 200 | 2 × 10² / 200 = 1,02 | 1,52 | 15,2 |
| Avance plus élevée | 1000 | 0,3 | 2,5 | 2 | 300 | 2 × 10² / 300 = 0,68 | 1,18 | 11,8 |
| Passe unique (profondeur 5 mm) | 1000 | 0,2 | 5 | 1 | 200 | 1 × 10² / 200 = 0,51 | 1,01 | 10,1 |
| Vitesse de broche plus élevée | 1500 | 0,2 | 2,5 | 2 | 300 | 2 × 10² / 300 = 0,68 | 1,18 | 11,8 |
| Séparation ébauche + finition (deux opérations) | 1000 / 1500 | 0,3 / 0,1 | 4,5 / 0,5 | 1 + 1 = 2 | 300 / 150 | 0,34 + 0,68 = 1,02 | 1,52 | 15,2 |
Lecture des résultats
- Avance et vitesse de broche agissent de la même façon sur le temps : les deux modifient la vitesse d'avance \(f_m\), donc 0,2 → 0,3 mm/tr et 1000 → 1500 tr/min réduisent chacun le temps d'un tiers. Une vitesse de broche plus élevée augmente la vitesse de coupe et l'usure de l'outil ; une avance plus élevée augmente l'effort de coupe et dégrade l'état de surface.
- La profondeur de passe réduit le nombre de passes. Passer de 2 passes à 1 divise par deux le temps de coupe (1,02 → 0,51 min), à condition que la puissance de la machine, sa rigidité et la plaquette supportent une passe de 5 mm.
- L'ébauche plus la finition a été calculée comme deux passages distincts (ébauche 50 → 41 mm, finition 41 → 40 mm) et les temps ont été additionnés. Dans ce cas, le temps de coupe est identique à la référence, mais avec une passe de finition à faible avance qui donne une meilleure surface. Cela suppose que le temps de non-coupe de 30 s reste inchangé ; un changement d'outil supplémentaire l'augmenterait.
- Le temps de non-coupe (0,5 min par pièce) est un frais fixe, il représente donc une part plus importante du cycle à mesure que la coupe devient plus rapide.
FAQ
Le calcul tient-il compte de l'usure de l'outil ou des accélérations ?
Non. Il s'agit d'une estimation idéale à avance constante. Les temps de cycle réels sont généralement un peu plus longs en raison de la montée en vitesse de la broche, des temporisations et des changements d'outil : utilisez le champ « temps hors coupe » pour en tenir compte.
Et si j'utilise une vitesse de coupe constante ?
À vitesse de coupe constante, la vitesse de rotation augmente à mesure que le diamètre diminue. Saisissez une vitesse de broche moyenne pour obtenir une estimation raisonnable.
Puis-je l'utiliser pour les passes de finition ?
Oui. Réglez la profondeur de passe sur la surépaisseur de finition, ou lancez le calcul séparément pour l'ébauche et la finition, puis additionnez les temps.