

什么是数控车削时间计算器?
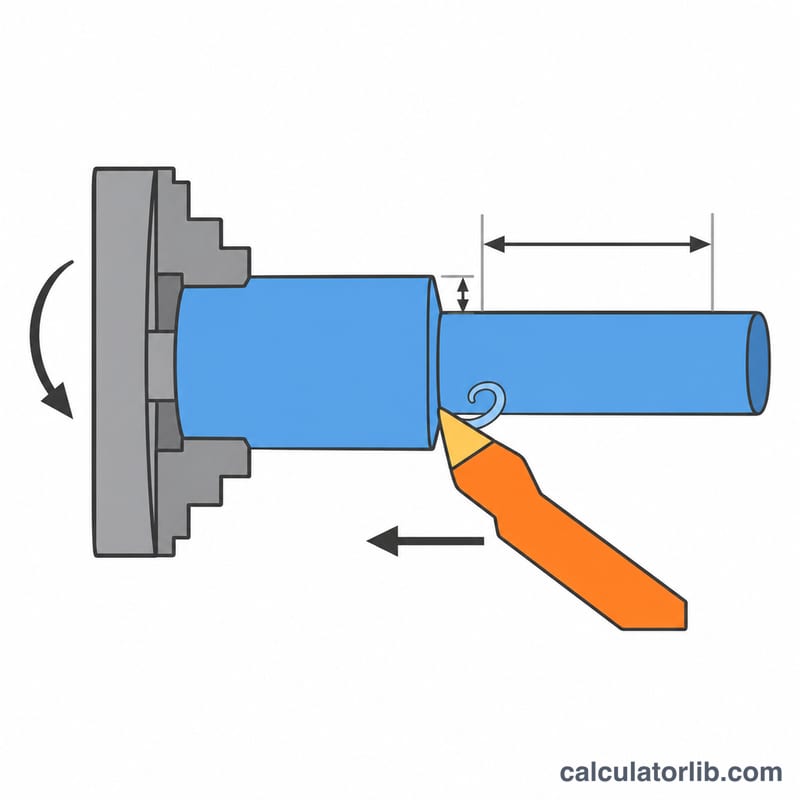
这个计算器用来估算车床加工一段圆柱面所需的时间。它结合工件的几何尺寸(毛坯直径、成品直径、切削长度)与您设定的切削参数(主轴转速、每转进给量和背吃刀量),计算出切削时间、单件总周期和批量加工总时间。计算全程采用公制单位:毫米、mm/r(毫米/转)和转/分(RPM)。
使用方法
依次输入棒料(毛坯)直径和成品直径、需要车削的长度,以及每次走刀的切入量与切出量(空行程距离)。接着填写主轴转速(RPM)、每转进给量,以及每次走刀的最大径向背吃刀量。最后填入每件的非切削时间(装夹上料、换刀、快速移动等,单位为秒)和批量件数即可。
公式说明
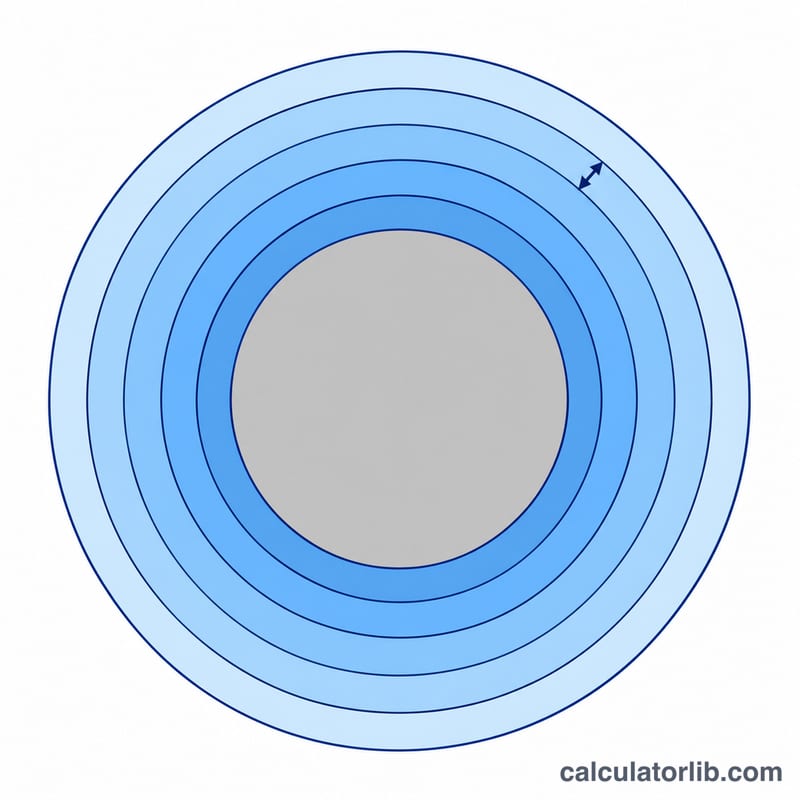
进给速度等于主轴转速乘以每转进给量:\(F = n \times f\),单位为 mm/min。走刀次数等于径向余量除以背吃刀量,并向上取整:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$切削时间则为:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$其中 \(D_0\) 为毛坯直径,\(D_1\) 为成品直径,\(a_p\) 为背吃刀量,\(L\) 为切削长度,\(A\) 为切入量与切出量之和,\(n\) 为主轴转速(RPM),\(f\) 为每转进给量。
计算示例
将直径 50 mm 的棒料车到 40 mm,车削长度 100 mm,切入/切出量共 2 mm,背吃刀量 2.5 mm,主轴转速 1000 RPM,进给量 0.2 mm/r。此时进给速度为 200 mm/min,径向余量为 5 mm,因此需要走刀两次。
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$再加上 30 秒(0.5 分钟)的非切削时间,单件周期为 1.52 分钟,10 件共需 15.2 分钟。
典型车削切削速度与进给量
该表给出了涂层硬质合金刀片在刚性良好的稳定装夹条件下的一般起始参数,并在适当情况下使用冷却液。实际数值取决于刀片牌号、机床刚性、工件硬度以及所需刀具寿命。刀具制造商的产品目录数据始终优先于这些数值。
| 工件材料 | 切削速度 Vc (m/min) | 粗加工进给量 (mm/rev) | 精加工进给量 (mm/rev) | 粗加工切削深度 (mm) | 精加工切削深度 (mm) |
|---|---|---|---|---|---|
| 易切削钢 | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 中碳钢 | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 不锈钢(奥氏体) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| 铝合金 | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 灰铸铁 | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| 黄铜(易切削) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 钛合金 | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
将切削速度换算为转速(RPM)
主轴转速由切削速度和切削处的工件直径决定:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
其中 \(n\) 单位为 转/分钟(rev/min),\(V_c\) 单位为 m/min,\(D\) 单位为 mm。例如,\(V_c = 200\) m/min 用于直径 50 mm 的工件时,\(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM。粗加工过程中直径逐渐减小,为保持恒定 Vc 所需的转速会增大;具有恒定表面速度(G96)功能的机床会自动完成此调整,而对于固定转速(G97)程序,则应输入一个具有代表性的转速。
方案对比:参数如何影响循环时间
所有方案使用同一零件:起始直径 50 mm,最终直径 40 mm(径向余量 5 mm),切削长度 100 mm,进刀加空刀行程 2 mm(因此 \(L + A = 102\) mm),非切削时间 30 s(0.5 min),加工 10 件。公式如下:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| 方案 | 转速 RPM | 进给量 (mm/rev) | 切削深度 DOC (mm) | 走刀次数 N | 进给速度 (mm/min) | 切削时间 (min) | 单件循环时间 (min) | 批量时间,10 件 (min) |
|---|---|---|---|---|---|---|---|---|
| 基准 | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| 提高进给量 | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 单次走刀(DOC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| 提高转速 | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 粗加工与精加工分开(两道工序) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
结果解读
- 进给量与转速对时间的影响相同:两者都会按比例改变进给速度 \(f_m\),因此 0.2 → 0.3 mm/rev 以及 1000 → 1500 RPM 都会使切削时间缩短三分之一。转速提高会增大切削速度和刀具磨损;进给量提高会增大切削力并使表面粗糙度变差。
- 切削深度会减少走刀次数。从 2 次走刀减为 1 次,切削时间减半(1.02 → 0.51 min),前提是机床功率、刚性和刀片能够承受 5 mm 的切深。
- 粗加工加精加工按两次独立加工计算(粗加工 50 → 41 mm,精加工 41 → 40 mm),并将时间相加。在此案例中,切削时间与基准相同,但精加工采用较小进给量,可获得更好的表面质量。该计算假设 30 s 非切削时间不变;若增加一次换刀,则会相应增加该时间。
- 非切削时间(每件 0.5 min)为固定开销,因此随着切削加快,它在循环时间中所占比例会增大。
常见问题
计算结果包含刀具磨损或主轴加减速吗?
不包含。这是在恒定进给条件下的理想估算。实际加工周期通常会略长一些,原因包括主轴升速、暂停以及换刀等,您可以把这部分时间填入“非切削时间”一栏。
如果使用恒线速度切削怎么办?
恒线速度(G96)下,随着直径变小,主轴转速会不断升高。建议输入一个平均转速,即可得到较为合理的估算值。
可以用来计算精车吗?
可以。把背吃刀量设为精加工余量即可;也可以分别对粗车和精车各计算一次,再把两部分时间相加。
















