CNC加工時間計算ツールとは?
CNC加工時間計算ツールは、4つの実用的な入力値——工具経路の総距離、プログラムで指定した送り速度、切込みの総深さ、そして1パスあたりの切込み量——から、フライス加工にかかる時間を見積もるツールです。切削を始める前にサイクルタイムを予測できるため、機械オペレーターやCAMプログラマー、現場の生産計画担当者にとって、見積もり作成・工程スケジューリング・工具寿命の計画に役立ちます。
計算式の解説
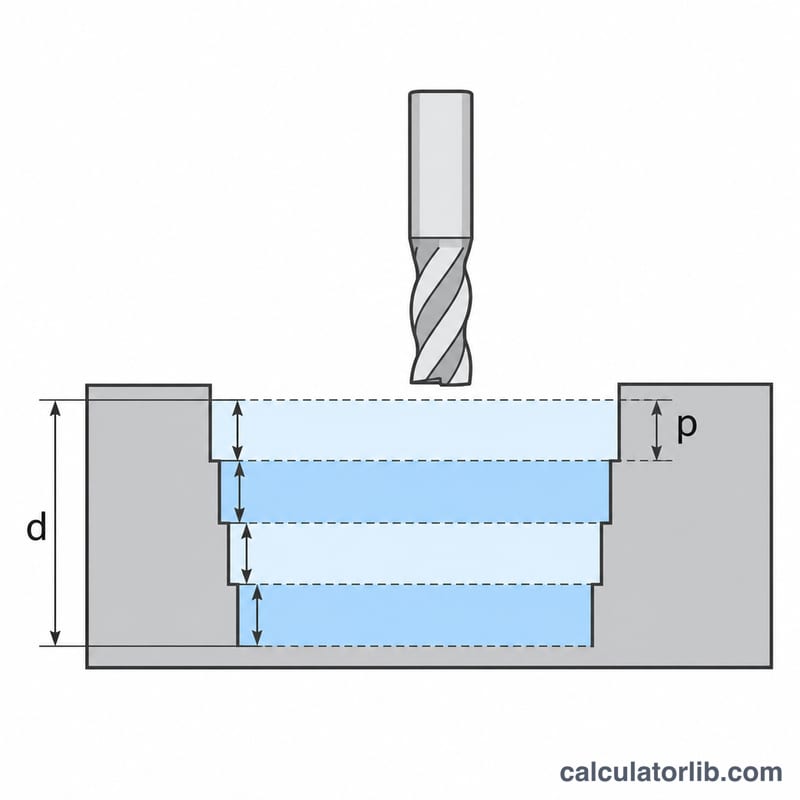
加工時間は、工具がどれだけの距離を移動し、どのくらいの速さで動くかによって決まります。まず、パス数 \(N\) は、総深さを1パスあたりの切込み量で割り、切り上げた値になります。
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$ここで \(D\) は切込みの総深さ、\(a_p\) は1パスあたりの切込み量です。総切削距離は工具経路長 \(L\) にパス数 \(N\) を掛けたものとなり、加工時間 \(T\) はその距離を送り速度 \(F\) で割って求めます。
$$T = \frac{L \times N}{F}$$ここで \(L\) は工具経路長(mm)、\(F\) は送り速度(mm/min)、\(T\) は分単位の加工時間です。
使い方
CAMソフトが出力する工具経路長、切削条件で設定した送り速度、そして2つの深さの値を入力してください。計算ツールが、パス数・総切削距離・加工時間の目安を返します。結果は送り速度に大きく左右されるため、早送り(ラピッド)の速度ではなく、実際のプログラム送り速度を入力することが重要です。
計算例
\(L = 500\) mm、\(F = 200\) mm/min、\(D = 10\) mm、\(a_p = 2\) mm とします。パス数は次のようになります。
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$総切削距離は \(500 \times 5 = 2500\) mm なので、加工時間は次のとおりです。
$$T = \frac{2500}{200} = 12.5\ \text{min}$$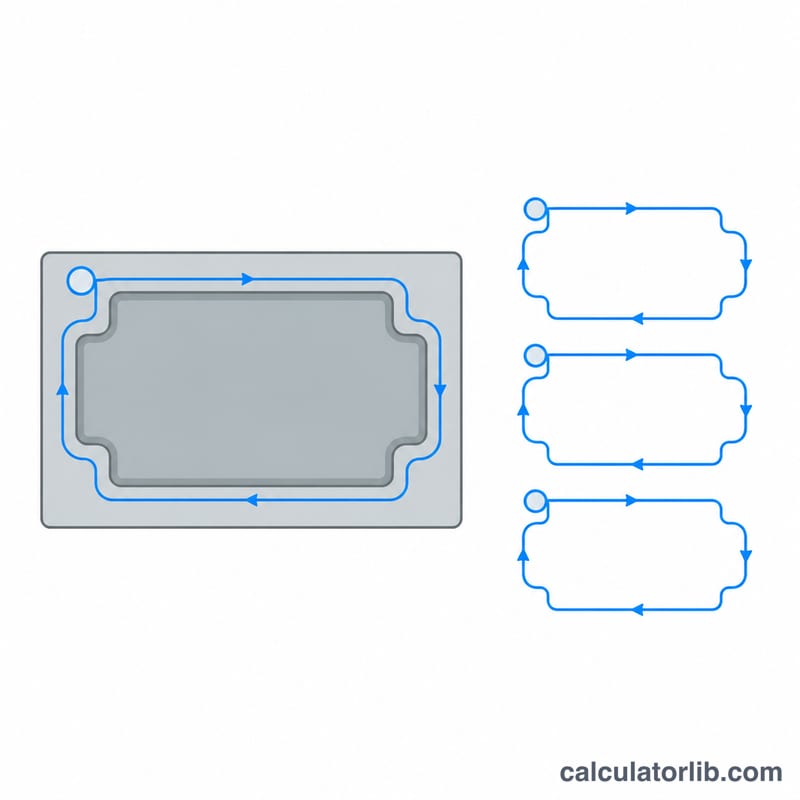
その他の計算例
各例は同じ3つの手順を使います。まず、\(D / a_p\) を次の整数に切り上げて、パス数 \(N\) を求めます。次に、パス数に工具経路の長さを掛けて、総切削距離を求めます。最後に、その距離を送り速度で割って時間を求めます。この計算式は、一貫した単位系であればどの単位系でも使えます。長さがミリメートル、送り速度がmm/minの場合、または長さがインチ、送り速度がin/minの場合、結果は分単位になります。
例1:メートル法、深さ7 mm のポケット加工
入力値:総深さ \(D = 7\) mm、1パスあたりの切込み量 \(a_p = 2\) mm、パスごとの工具経路長 \(L = 800\) mm、送り速度 \(F = 300\) mm/min。
- パス数: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ 工具は半パスを切削できないため、3.5 は切り上げて 4 になります。2 mm の全パスを3回行うと 6 mm を削り、4回目の軽いパスで残りの 1 mm を削ります。
- 総切削距離: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- 切削時間: $$T = \frac{3200}{300} = 10.6667\ \text{分}$$
- 分と秒に換算: $$0.6667 \times 60 = 40\ \text{秒}$$ 結果は 10.67 分、つまり約 10 分 40 秒です。
例2:インチ単位、深さ 0.5 in
入力値:\(L = 24\) in、\(F = 15\) in/min、\(D = 0.5\) in、\(a_p = 0.125\) in。
- パス数: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ 深さは割り切れるため、切り上げは不要です。
- 総切削距離: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- 切削時間: $$T = \frac{96}{15} = 6.4\ \text{分}$$
- 分と秒に換算: $$0.4 \times 60 = 24\ \text{秒}$$ 結果は 6.4 分、つまり 6 分 24 秒です。
単位系を混ぜないでください。長さがインチの場合、送り速度もインチ/分にする必要があります。
1パスあたりの切込み量と送り速度が加工時間に与える影響
下の表では、工具経路長を \(L = 500\) mm、総深さを \(D = 10\) mm に固定しています。変化させるのは1パスあたりの切込み量 \(a_p\) と送り速度 \(F\) だけです。各行では \(N = \lceil D / a_p \rceil\)、距離 \(= L \times N\)、\(T = \text{距離} / F\) を用いています。
| 1パスあたりの切込み量 ap (mm) | パス数 N | 総切削距離 (mm) | F = 100 mm/min のときの T (分) | F = 200 mm/min のときの T (分) | F = 400 mm/min のときの T (分) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
表からわかること:
- 送り速度を2倍にすると切削時間は半分になります。\(T\) は \(F\) に反比例するためです。
- パス数は切り上げられるため、時間は段階的に変化します。\(a_p = 4\) mm のとき、\(10/4 = 2.5\) は 3 パスに切り上げられ、3回目のパスで削るのは 2 mm だけです。\(a_p\) を 4 mm から 5 mm に上げると、1パス丸ごと減らせます。総深さをちょうど割り切れる切込み量を選ぶと、負荷の軽い最終パスを避けられます。
- この表で最も速い場合(切込み 5 mm、送り 400 mm/min、2.5 分)は、最も遅い場合(切込み 1 mm、送り 100 mm/min、50 分)の 20 倍速いです。
注意: これらの数値は計算の例に過ぎず、切削条件を推奨するものではありません。切込みを深くし送りを速くすると、切削力、主軸負荷、工具のたわみが大きくなります。選ぶ1パスあたりの切込み量と送り速度は、工具メーカーの推奨値、機械の出力と剛性、ワーク固定が保持できる範囲内に収める必要があります。見積もりが短くても、工具が折れたり、部品が公差から外れたりすれば意味がありません。
見積もりを現実的なサイクルタイムに変換する
計算機が示すのは、プログラムされた送り速度で工具が切削している時間です。機械上の実際のサイクルタイムには、切削以外の動きや停止も含まれます。使える計画値を得るには、次のようにします:
- プログラム上の実際の切削送り速度を使う。 切削動作についてプログラムに入っている送り速度を入力してください。切削以外の位置決め動作にのみ適用される機械の早送り速度は使わないでください。
- 操作ごとに1回計算する。 荒加工と仕上げ加工では、通常、1パスあたりの切込み量、送り速度、工具経路長が異なります。それぞれの操作を個別に計算し、結果を合計してください。例えば、荒加工に12.5分、仕上げパスに3分かかる場合、総切削時間は15.5分です。
- 切削以外の動きの時間を加える。 形状間の早送り、進入と退避の動き、突入やランプ加工、リードインとリードアウトの動きを含めてください。CAMソフトウェアやコントローラー上のドライラン(空運転)で、これらの時間を得られます。
- 工具交換と段取りを加える。 工具交換を1回ずつ数えてください。見積もりや工程計画の対象サイクルに含まれる場合は、ワークの搬入、治具による固定、プロービングや原点設定、検査の時間も加えてください。
- 実際の切削は見積もりより長くかかると想定する。 オペレーターが送りオーバーライドを100%未満にすると、すべての切削動作が遅くなります。また、機械はコーナー、短い区間、きつい円弧で減速・加速しなければなりません。細かい工具経路では、平均送り速度がプログラム値を大きく下回ることがあります。
- 工場が求める場合にのみ余裕時間を加える。 合計時間に余裕時間を上乗せする工場もあります。これについて普遍的な標準はありません。余裕時間の大きさは、自社の機械、材料、過去の作業記録に基づいて決めてください。そのうえで、見積もりと実際のサイクルタイムを比較し、調整してください。
この結果は切削時間の下限値として使ってください。工具経路の方式やパスの深さを比較するのに最も適しています。部品の量産が始まったら、この値を機械での実測時間に置き換えてください。
よくある質問
早送りや工具交換の時間も含まれますか? いいえ。このツールが見積もるのは、プログラムされた送り経路に沿った切削時間のみです。実際のサイクルタイムを把握するには、早送り・アプローチ動作・工具交換などの時間を別途加えてください。
インチ単位でも使えますか? はい。長さと送り速度の単位系が揃っていれば使えます(例:インチとインチ毎分)。出力される時間の単位は、入力した値に合わせて決まります。
なぜパス数は切り上げるのですか? 中途半端な1パスであっても、1回分のフル切削ストロークが必要になるため、パス数は常に次の整数へ切り上げます。