CNC Frezeleme Süresi Hesaplayıcı Nedir?
CNC Frezeleme Süresi Hesaplayıcı, bir frezeleme işleminin ne kadar süreceğini dört pratik girdiye dayanarak tahmin eder: toplam takım yolu uzunluğu, programlanan ilerleme hızı, toplam kesme derinliği ve her pasoda kaldırılan derinlik. Takım tezgâhı operatörlerine, CAM programcılarına ve atölye planlamacılarına, henüz talaş kaldırmaya başlamadan çevrim süresini öngörme imkânı sunar; bu da fiyat teklifi hazırlama, iş planlama ve takım ömrü yönetimi açısından büyük kolaylık sağlar.
Formülün Açıklaması
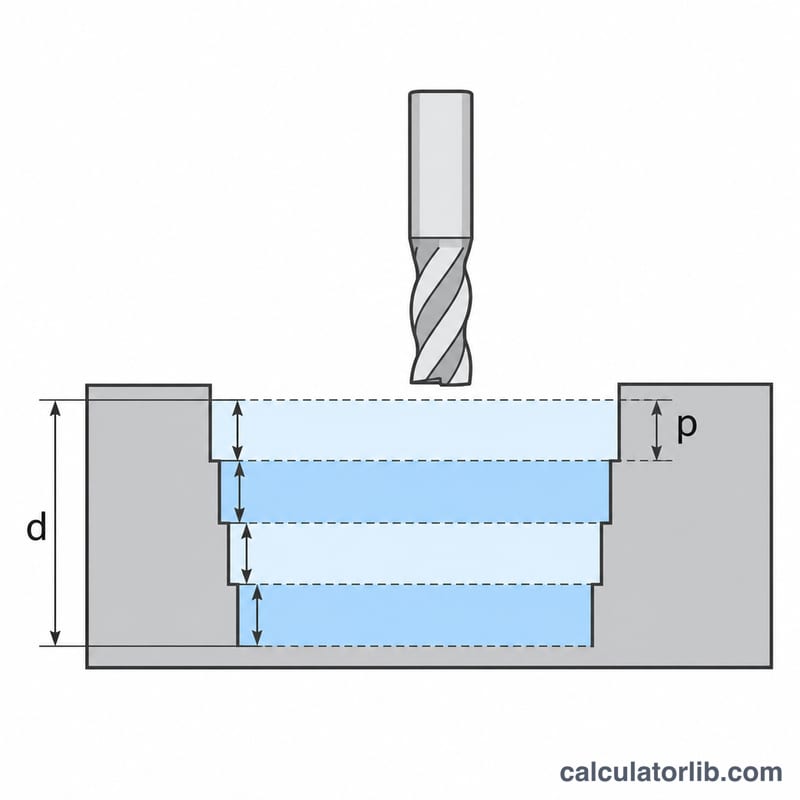
Frezeleme süresi, kesici takımın ne kadar yol kat ettiğine ve ne hızla ilerlediğine bağlıdır. Önce paso sayısı \(N\), toplam derinliğin paso başına derinliğe bölünüp yukarı yuvarlanmasıyla bulunur:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$Burada \(D\) = toplam kesme derinliği ve \(a_p\) = paso başına kesme derinliğidir. Toplam kesme mesafesi, takım yolu uzunluğu \(L\) ile \(N\) değerinin çarpımıdır; işleme süresi \(T\) ise bu mesafenin ilerleme hızı \(F\)'ye bölünmesiyle elde edilir:
$$T = \frac{L \times N}{F}$$Burada \(L\) = mm cinsinden takım yolu uzunluğu, \(F\) = mm/dak cinsinden ilerleme hızı ve \(T\) de dakika cinsinden süredir.
Nasıl Kullanılır?
CAM yazılımınızın bildirdiği takım yolu uzunluğunu, kesme parametrelerinizden aldığınız ilerleme hızını ve her iki derinlik değerini girin. Hesaplayıcı; paso sayısını, toplam kesme mesafesini ve tahmini işleme süresini verir. Sonucu en çok ilerleme hızı belirlediği için, tezgâhın hızlı (rapid) ilerleme değerini değil, programınızdaki gerçek ilerleme değerini kullandığınızdan emin olun.
Çözümlü Örnek
Diyelim ki \(L = 500\) mm, \(F = 200\) mm/dak, \(D = 10\) mm ve \(a_p = 2\) mm olsun. Paso sayısı şöyledir:
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$Toplam mesafe \(500 \times 5 = 2500\) mm olduğundan, işleme süresi şu şekilde bulunur:
$$T = \frac{2500}{200} = 12.5\ \text{dak}$$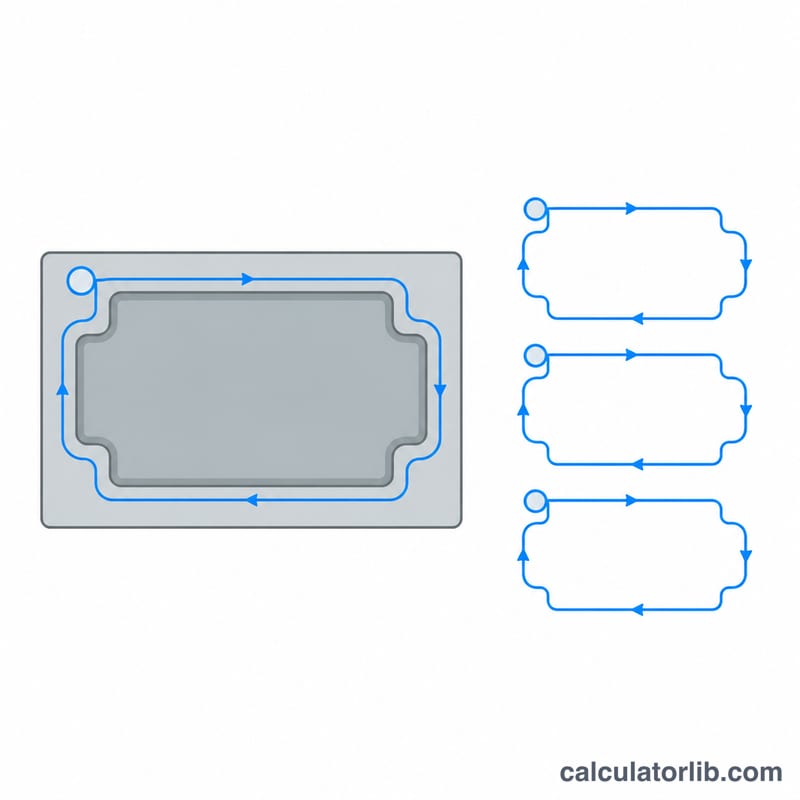
Daha Fazla Çözümlü Örnek
Her örnek aynı üç adımı kullanır. Önce \(D / a_p\) değerini bir sonraki tam sayıya yuvarlayarak geçiş sayısı \(N\) bulunur. Ardından geçiş sayısı takım yolu uzunluğuyla çarpılarak toplam kesme mesafesi elde edilir. Son olarak bu mesafe ilerleme hızına bölünerek süre bulunur. Formül herhangi bir tutarlı birim sisteminde çalışır. Uzunluk milimetre ve ilerleme mm/dk ise veya uzunluk inç ve ilerleme in/dk ise sonuç dakika cinsinden çıkar.
Örnek 1: Metrik cep, 7 mm derinlik
Girdiler: toplam derinlik \(D = 7\) mm, geçiş başına derinlik \(a_p = 2\) mm, geçiş başına takım yolu uzunluğu \(L = 800\) mm, ilerleme hızı \(F = 300\) mm/dk.
- Geçiş sayısı: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ Kesici yarım geçiş yapamaz, bu yüzden 3.5 değeri 4'e yuvarlanır. Üç tam 2 mm'lik geçiş 6 mm malzeme kaldırır, dördüncü ve daha hafif geçiş ise son 1 mm'yi kaldırır.
- Toplam kesme mesafesi: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- Kesme süresi: $$T = \frac{3200}{300} = 10.6667\ \text{dk}$$
- Dakika ve saniyeye çevirme: $$0.6667 \times 60 = 40\ \text{sn}$$ Sonuç 10.67 dakika, yani yaklaşık 10 dk 40 sn'dir.
Örnek 2: İnç birimleri, 0.5 in derinlik
Girdiler: \(L = 24\) in, \(F = 15\) in/dk, \(D = 0.5\) in, \(a_p = 0.125\) in.
- Geçiş sayısı: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ Derinlik tam olarak bölündüğü için yuvarlama gerekmez.
- Toplam kesme mesafesi: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- Kesme süresi: $$T = \frac{96}{15} = 6.4\ \text{dk}$$
- Dakika ve saniyeye çevirme: $$0.4 \times 60 = 24\ \text{sn}$$ Sonuç 6.4 dakika, yani 6 dk 24 sn'dir.
Birim sistemlerini karıştırmayın. Uzunluk inç cinsindeyse ilerleme de inç/dk cinsinden olmalıdır.
Geçiş Başına Derinlik ve İlerleme Hızı İşleme Süresini Nasıl Değiştirir
Aşağıdaki tabloda takım yolu uzunluğu \(L = 500\) mm ve toplam derinlik \(D = 10\) mm olarak sabittir. Yalnızca geçiş başına derinlik \(a_p\) ve ilerleme hızı \(F\) değişir. Her satır \(N = \lceil D / a_p \rceil\), mesafe \(= L \times N\) ve \(T = \text{mesafe} / F\) kullanır.
| Geçiş başına derinlik ap (mm) | Geçiş sayısı N | Toplam kesme mesafesi (mm) | F = 100 mm/dk için T (dk) | F = 200 mm/dk için T (dk) | F = 400 mm/dk için T (dk) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
Tablonun gösterdikleri:
- İlerleme hızını iki katına çıkarmak kesme süresini yarıya indirir, çünkü \(T\), \(F\) ile ters orantılıdır.
- Geçiş sayısı yukarı yuvarlandığı için süre adım adım değişir. \(a_p = 4\) mm'de \(10/4 = 2.5\) değeri 3 geçişe yuvarlanır ve üçüncü geçiş yalnızca 2 mm malzeme kaldırır. \(a_p\) değerini 4 mm'den 5 mm'ye çıkarmak tam bir geçişten tasarruf sağlar. Toplam derinliği eşit bölen bir geçiş derinliği seçmek, hafif yüklenmiş bir son geçişi önler.
- Buradaki en hızlı durum (400 mm/dk'da geçiş başına 5 mm derinlik, 2.5 dk), en yavaş duruma (100 mm/dk'da 1 mm, 50 dk) göre 20 kat daha hızlıdır.
Not: Bu sayılar yalnızca aritmetiği gösterir. Herhangi bir kesme parametresini önermezler. Daha derin geçişler ve daha yüksek ilerlemeler kesme kuvvetlerini, mil yükünü ve takım sapmasını artırır. Seçtiğiniz geçiş başına derinlik ve ilerleme hızı, takım üreticisinin önerilerinin, makinenizin gücünün ve rijitliğinin ve iş bağlama sisteminizin tutabileceği sınırlar içinde kalmalıdır. Takım kırılırsa ya da parça tolerans dışına çıkarsa, kısa bir tahmin hiçbir işe yaramaz.
Tahmini Gerçekçi Bir Çevrim Süresine Dönüştürme
Hesap makinesi, takımın programlanmış ilerlemede kesme yaptığı süreyi verir. Makinedeki gerçek çevrim süresi, kesme olmayan hareket ve durmaları da içerir. Güvenilir bir planlama değeri elde etmek için:
- Programda yazılı gerçek kesme ilerlemesini kullanın. Kesme hareketleri için programda yer alan ilerleme hızını girin. Yalnızca kesme dışı konumlandırma hareketlerinde geçerli olan makinenin hızlı hareket (rapid) hızını kullanmayın.
- Hesabı işlem başına bir kez çalıştırın. Kaba işleme ve yüzey işleme genellikle farklı geçiş derinlikleri, ilerlemeler ve takım yolu uzunlukları kullanır. Her işlemi ayrı hesaplayın, sonra sonuçları toplayın. Örneğin kaba işleme 12.5 dk, son yüzey geçişi 3 dk sürüyorsa toplam kesme süresi 15.5 dk olur.
- Kesme olmayan hareketlerin süresini ekleyin. Özellikler arasındaki hızlı hareketleri, yaklaşma ve geri çekilme hareketlerini, dalma (plunge) ya da rampa hareketlerini ve giriş/çıkış hareketlerini dahil edin. CAM yazılımı veya kontrol ünitesinde kuru çalıştırma bu süreleri verebilir.
- Takım değişimlerini ve kurulumu ekleyin. Her takım değişimini sayın. Teklif verdiğiniz ya da planladığınız çevrimin içinde kalıyorsa parça yükleme, bağlama, prob ile sıfırlama veya ölçü ayarı ve kontrol sürelerini de ekleyin.
- Gerçek kesmenin tahminden daha uzun süreceğini bekleyin. Operatör ilerleme override değerini %100'ün altına düşürürse her kesme hareketi yavaşlar. Makine ayrıca köşelerde, kısa segmentlerde ve dar yaylarda yavaşlayıp hızlanmak zorundadır. Ayrıntılı takım yollarında ortalama ilerleme, programlanmış değerin çok altında olabilir.
- Yalnızca atölyeniz istiyorsa bir pay ekleyin. Bazı atölyeler toplam süreye ek bir pay ekler. Bunun için evrensel bir standart yoktur. Herhangi bir payın büyüklüğünü kendi makinelerinize, malzemelerinize ve geçmiş iş kayıtlarınıza göre belirleyin. Sonra tahminlerinizi gerçek çevrim süreleriyle karşılaştırın ve ayarlayın.
Sonucu kesme süresi için bir alt sınır olarak kullanın. Takım yolu stratejilerini ve geçiş derinliklerini karşılaştırmak için en uygun değerdir. Bir parça üretime girdiğinde, makineden ölçülen süreler bu değerin yerini almalıdır.
Sıkça Sorulan Sorular
Hızlı (rapid) hareketleri ve takım değişimlerini de kapsıyor mu? Hayır. Yalnızca programlanan ilerleme yolu boyunca geçen kesme süresini tahmin eder. Tam çevrim süresine ulaşmak için hızlı hareketler, yaklaşma hareketleri ve takım değişimleri için ayrıca pay eklemelisiniz.
İnç kullanabilir miyim? Evet; uzunluk ve ilerleme hızı aynı birim sistemini kullandığı sürece (örneğin inç ve inç/dakika) sorun olmaz. Süre birimi de girdiğiniz değerlere göre belirlenir.
Paso sayısı neden yukarı yuvarlanır? Kısmi bir paso bile tam bir kesme hareketi gerektirdiğinden, paso sayısı her zaman bir üst tam sayıya yuvarlanır.