Что делает этот калькулятор
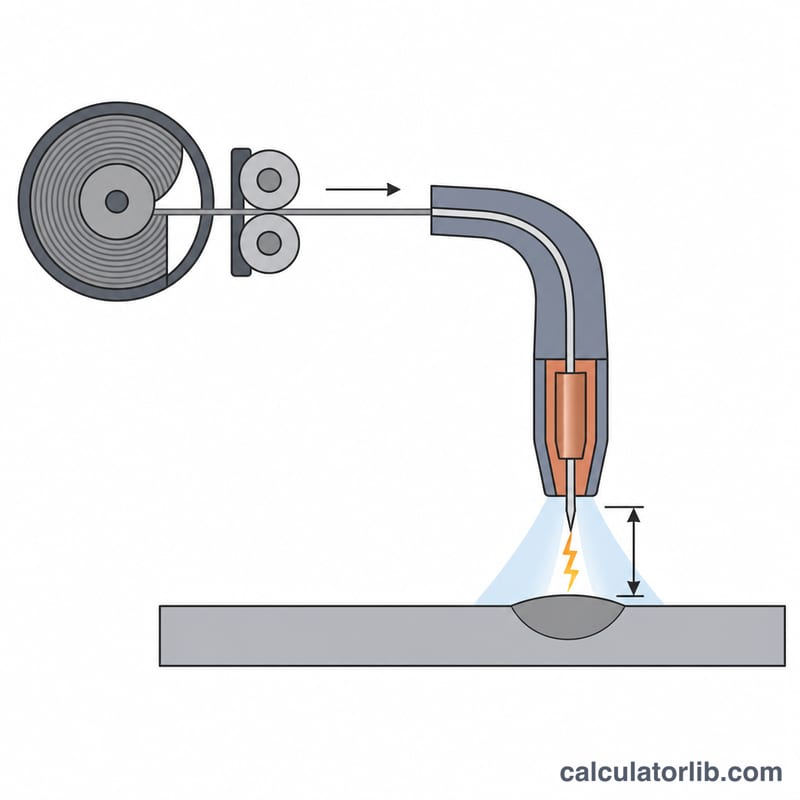
Любой шов в среде защитного газа — это баланс: проволока должна выходить из токоподводящего наконечника ровно с той скоростью, с какой её плавит дуга. Подача слишком медленная — дуга «убегает» вверх, и проволока приваривается к наконечнику. Слишком быстрая — проволока упирается в металл и трещит, как пулемёт, отбрасывая горелку от шва. Калькулятор превращает диаметр проволоки, её материал и нужный сварочный ток в стартовую скорость подачи — в дюймах в минуту (IPM, как на шильдиках и таблицах американских полуавтоматов) и в метрах в минуту, привычных для наших аппаратов, — а заодно считает коэффициент плавления, производительность наплавки и напряжение на дуге для начала настройки.
Формула
Дуга плавит объём металла, а не длину, поэтому более толстая проволока при том же токе идёт медленнее. Скорость подачи — это расплавляемый за минуту объём, делённый на площадь сечения проволоки:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$где \(I\) — сварочный ток в амперах, \(d\) — диаметр проволоки в дюймах, а \(K_m\) — объёмный коэффициент плавления проволоки: примерно \(0.00154\) для низкоуглеродистой стали, \(0.00160\) для нержавейки, \(0.00200\) для кремнистой бронзы и \(0.00300\,\text{in}^3/\text{min}\) на ампер для алюминия. Алюминию нужно заметно меньше тепла на единицу объёма — именно поэтому алюминиевая проволока при одном и том же токе подаётся в два-три раза быстрее стальной, и под неё берут спул-ган или push-pull горелку.
Это отправные значения. Доводите настройку на слух и по виду шва: резкий треск с обильными брызгами обычно означает, что подача слишком быстрая для выставленного напряжения, а «хлопающая» дуга, которая убегает вверх и приваривает проволоку к наконечнику, — что подача слишком медленная.
Напряжение дано ориентировочно: для переноса металла короткими замыканиями (сталь, нержавейка, бронза) или струйного/импульсного переноса (алюминий) при вылете проволоки 3/8 дюйма (около 10 мм). Обязательно сверяйтесь с таблицей режимов на крышке вашего аппарата.
Пример расчёта
Низкоуглеродистая сталь, проволока 0,035 дюйма (0,9 мм), ток 150 А. Площадь сечения проволоки:
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$значит, коэффициент плавления равен \(0.00154 / 0.000962 = 1.60\) IPM на ампер, и тогда
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$Производительность наплавки получается \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) фунта в час — это около 1,75 кг/ч.
Частые вопросы
Как выбрать ток? Цеховое правило для низкоуглеродистой стали: примерно 1 ампер на 0,001 дюйма толщины металла — то есть около 40 А на каждый миллиметр. Для листа 3 мм (1/8 дюйма) старт будет в районе 125 А. На толстом металле с разделкой кромок ток берут выше.
У меня на аппарате не IPM, а просто цифры на ручке. У большинства бытовых полуавтоматов подача размечена «от 1 до 10» или в условных единицах. Сопоставьте расчётную скорость с таблицей на внутренней стороне крышки аппарата — либо измерьте сами: без газа нажмите курок на 6 секунд, отрежьте выпущенный отрезок проволоки, замерьте его и умножьте на 10. Получите скорость подачи за минуту.
Влияет ли вылет проволоки на результат? Да. Чем больше вылет электрода, тем сильнее проволока подогревается сопротивлением, и при той же скорости подачи аппарат отдаёт меньший ток. Расчёт исходит из обычного вылета 3/8 дюйма (около 10 мм); если вылет увеличили, подачу стоит немного добавить.
Скорость подачи проволоки и параметры силы тока по диаметру проволоки
Приведённая ниже таблица содержит начальные параметры установки для сплошной проволоки ER70S-6 из мягкой стали (классификация AWS A5.18, обозначение США; ближайшие эквиваленты ISO 14341 — G3Si1/G4Si1). Скорость подачи проволоки (WFS) рассчитывается с использованием той же зависимости плавления, которую использует калькулятор:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{дюйм}^3/\text{мин на А}$$
| Диаметр проволоки | Допустимый ток | WFS на нижнем / верхнем пределе (IPM) | WFS на нижнем / верхнем пределе (м/мин) | Примерное напряжение дуги | Типичная толщина пластины |
|---|---|---|---|---|---|
| 0,023 дюйма (0,6 мм) | 30–90 А | 111 / 334 | 2,8 / 8,5 | 14–18 В (только короткая дуга) | 24 калибр – 1/8 дюйма (0,6–3 мм) |
| 0,030 дюйма (0,8 мм) | 40–145 А | 87 / 316 | 2,2 / 8,0 | 15–20 В (короткая дуга) | 22 калибр – 3/16 дюйма (0,8–5 мм) |
| 0,035 дюйма (0,9 мм) | 50–200 А | 80 / 320 | 2,0 / 8,1 | 16–22 В короткая дуга; ~24–28 В распыл | 20 калибр – 1/4 дюйма (0,9–6 мм) |
| 0,045 дюйма (1,2 мм) | 75–300 А | 73 / 290 | 1,8 / 7,4 | 17–23 В короткая дуга; ~26–32 В распыл | 1/8 – 1/2 дюйма (3–12 мм), толще при многопроходной сварке |
Заметьте, что каждый диаметр попадает примерно в одну и ту же полосу скорости подачи 70–330 IPM при своём рабочем токе — приводные валики и вкладыши калибруются на этот диапазон, поэтому проволока, которая слишком толста для работы, просто не будет подаваться достаточно медленно для стабильной работы.
Примечание: это начальные параметры для короткодуговой сварки с газовой защитой C25 (75 % Ar / 25 % CO₂) или 100 % CO₂ на чистый материал, DCEP, с примерно 3/8 дюйма (10 мм) расстояния от контактного наконечника до изделия. Сварка распылом требует богатой аргоном смеси (обычно ≥ 80 % Ar) и не произойдёт при 100 % CO₂. Всегда проверяйте по диаграмме на двери вашей машины и выполните пробный валик на обрезке того же размера — тип соединения, положение, скорость перемещения и газовая смесь все смещают окончательные параметры.
Константы плавления и плотность проволоки по материалам
Константа плавления \(K_m\) — это объём проволоки, которую дуга потребляет в минуту на ампер сварочного тока. Разделите этот объём на площадь поперечного сечения проволоки \(\pi d^{2}/4\) и вы получите скорость плавления в дюймах проволоки в минуту на ампер — умножьте это на ваш ток и вы получите скорость подачи.
| Тип проволоки (класс AWS) | \(K_m\) (дюйм³/мин на А) | Плотность \(\rho\) (фунт/дюйм³) | Плавление 0,030 дюйма (IPM/А) | Плавление 0,035 дюйма (IPM/А) | Плавление 0,045 дюйма (IPM/А) |
|---|---|---|---|---|---|
| Мягкая сталь — ER70S-6 (ER70S-3 аналогично) | 0,00154 | 0,284 | 2,18 | 1,60 | 0,97 |
| Нержавеющая сталь — ER308L / ER316L | 0,00160 | 0,286 | 2,26 | 1,66 | 1,01 |
| Алюминий — ER4043 / ER5356 | 0,00300 | 0,098 | 4,24 | 3,12 | 1,89 |
| Кремнистая бронза — ERCuSi-A | 0,00200 | ~0,313 | 2,83 | 2,08 | 1,26 |
| Металлический сердечник / порошковая проволока (E70C-6M, E71T-1) | Нет одной константы сплошной проволоки — см. примечание | Эффективная плотность ниже сплошной стали (трубчатая) | Используйте диаграмму WFS/тока производителя | ||
Как читать колонки плавления: проволока 0,035 дюйма из стали плавится примерно на 1,60 IPM на ампер, так что 150 А ≈ 240 IPM. Та же проволока 0,035 дюйма из алюминия ER4043 плавится на 3,12 IPM на ампер потому что низкая температура плавления алюминия и высокая теплопроводность потребляют намного больше объёма проволоки на ампер — следовательно, примерно двойная скорость подачи при одинаковом токе.
Эффективность наплавки: калькулятор предполагает ~0,98 (98%) для сплошной проволоки с газовой защитой — разбрызгивание и небольшое количество испарения приводят к потерям, шлака нет. Порошковая проволока с газовой защитой обычно ближе к 0,80–0,90 и самозащитная порошковая проволока ещё ниже, потому что часть заполнения становится шлаком, а не металлом шва; металлический сердечник находится рядом со сплошной проволокой. Скорость наплавки поэтому всегда отстаёт от скорости плавления:
$$\text{Наплавка}_{\text{фунт/час}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
Обратите внимание, что \(K_m\) и \(\rho\) здесь выражены в обычных американских единицах (дюйм³/мин на ампер и фунт/дюйм³), что является стандартом, как обычно публикуются данные наполнителя в Северной Америке; калькулятор конвертирует выход в м/мин и вы можете конвертировать фунт/час в кг/ч, умножив на 0,4536.
Ключевые термины сварки MIG объяснены
- Скорость подачи проволоки (WFS)
- Как быстро приводные валики подают проволоку наполнителя из пистолета, измеряется в дюймах в минуту (IPM) в Северной Америке или метрах в минуту (м/мин) в других местах. \(1\ \text{м/мин} = 39,37\ \text{IPM}\); калькулятор отчитывается о обоих.
- Скорость плавления
- Дюймы проволоки, которые дуга плавит в минуту на каждый ампер тока, \(4K_m/(\pi d^{2})\). Это фиксируется диаметром проволоки и сплавом, и это то, что связывает ток со скоростью подачи.
- Константа плавления \(K_m\)
- Объём проволоки, плавленый в минуту на ампер (дюйм³/мин·А). Это зависит от материала — 0,00154 для мягкой стали, 0,00300 для алюминия — и включает точку плавления сплава, теплоёмкость и поведение дуги.
- Скорость наплавки
- Вес металла, фактически остающийся в соединении за час (фунт/час или кг/ч). Это всегда ниже скорости плавления, потому что разбрызгивание и испарение — и шлак, с порошковой проволокой — удаляют часть того, что плавилось. Калькулятор применяет эффективность 0,98 для сплошной проволоки.
- Расстояние от контактного наконечника до изделия (CTWD) / вылет
- Расстояние от конца контактного наконечника до изделия. Более длинный CTWD добавляет резистивный предподогрев расширения электрода, поэтому на машине с постоянным напряжением проволока плавится при более низком токе — ампераж падает, хотя ничего на циферблате не изменилось. Примерно 3/8 дюйма (10 мм) — это нормальный короткодуговой стандарт.
- Напряжение дуги
- Напряжение, измеренное на дуге. Оно контролирует длину дуги и форму валика: слишком низкое даёт канатный, зарубцевавшийся валик, слишком высокое даёт широкий, плоский валик с подрезом и разбрызгиванием.
- CV (постоянное напряжение) источник питания
- Стандартный тип машины для MIG. Она держит напряжение почти постоянным и позволяет току самокорректироваться для поддержания стабильной длины дуги. Вот почему скорость подачи фактически задаёт ток: более быстрая подача заставляет дугу потреблять больше тока для плавления проволоки. Амперы, которые вы вводите в этот калькулятор, являются целевым током, который вы ожидаете потреблять, и инструмент сообщает вам скорость подачи, которая это производит.
- Короткодуговая сварка
- Низкий ток и напряжение; проволока многократно касается лужи и дугу разрывает небольшое событие разбрызгивания. Низкая тепловложение — лучше всего для листового металла, тонкостенных изделий и сварки вне положения, и это единственный режим, доступный при 100 % CO₂.
- Глобулярная сварка
- Переходный диапазон выше короткодуговой: крупные неправильные капли падают через дугу. Разбрызганная и обычно избегаемая.
- Распыленная сварка
- Высокий ток с богатым аргоном защитным газом (обычно ≥ 80 % Ar); металл пересекает как тонкий поток капель. Гладкая, быстрая и высокая производительность, но текучая лужа ограничивает её в основном плоским и горизонтальным положением филе на более толстом материале.
- Продолжительность включения
- Доля десятиминутного периода, в течение которого машина может сваривать при данном выходе без перегрева — например, 60 % при 200 А означает шесть минут сварки, четыре минуты охлаждения. Рейтинги обычно объявляются по IEC 60974-1 (или NEMA EW-1 на более старом оборудовании США), поэтому сравнивайте подобное с подобным.
- Приводной валик и натяжение
- Рифлёные валики, которые подают проволоку. Используйте V-образный паз для сплошной стали, рифленый V для порошковой и U-образный паз для мягкого алюминия. Установите натяжение чуть выше точки, где проволока перестаёт проскальзывать при лёгком сопротивлении — чрезмерное натяжение деформирует проволоку и вызывает спутывание.
Все эти значения являются начальными параметрами установки и оценки. Подтвердьте параметры на обрезке и следуйте спецификации сварного соединения и требованиям безопасности, которые применяются к вашей работе.