Công cụ này làm gì
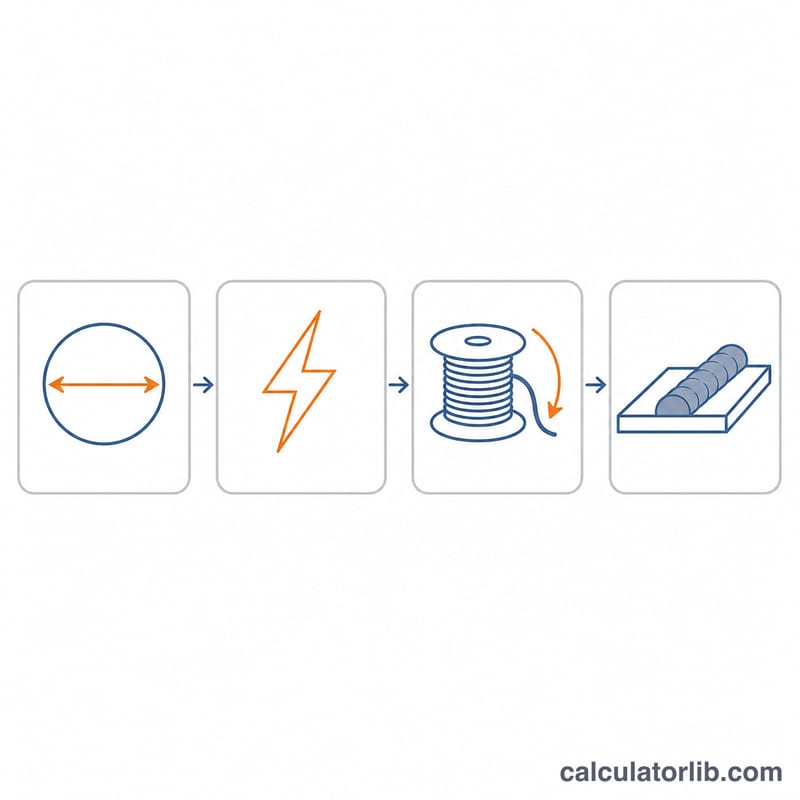
Mỗi đường hàn MIG đều là một bài toán cân bằng: dây phải ra khỏi bép hàn đúng bằng tốc độ mà hồ quang đang nung chảy nó. Cấp dây chậm quá, hồ quang cháy ngược lên và dính dây vào bép; cấp nhanh quá, dây chọc thẳng vào phôi và kêu lạch tạch như súng máy. Công cụ này lấy đường kính dây, vật liệu dây và dòng hàn mong muốn của bạn để quy ra tốc độ cấp dây khởi đầu tính bằng inch/phút (IPM) và mét/phút, kèm theo năng suất đắp và một mức điện áp để bắt đầu. Lưu ý các cỡ dây và đơn vị inch ở đây theo chuẩn Mỹ (AWS) vốn in sẵn trên máy hàn nhập khẩu; xưởng ở Việt Nam thường quen đọc mm và m/phút nên kết quả được hiển thị song song cả hai hệ.
Công thức
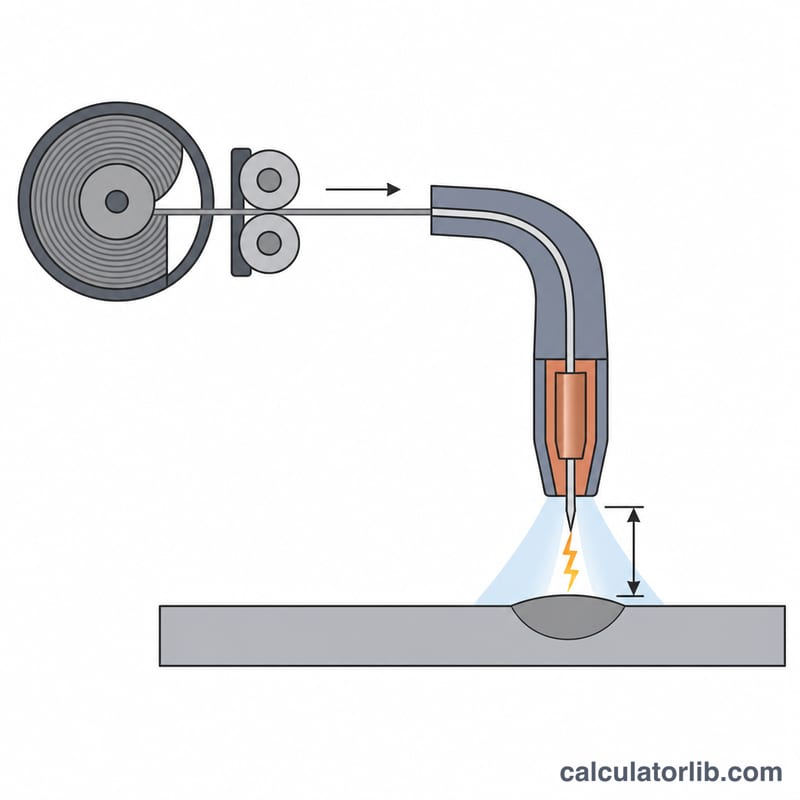
Tốc độ nóng chảy phụ thuộc vào thể tích chứ không phải chiều dài, nên cùng một dòng hàn thì dây càng to sẽ chạy càng chậm. Tốc độ cấp dây bằng thể tích kim loại nóng chảy mỗi phút chia cho tiết diện ngang của dây:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$trong đó \(I\) = dòng hàn tính bằng ampe, \(d\) = đường kính dây tính bằng inch, còn \(K_m\) = hằng số nóng chảy theo thể tích của dây, khoảng \(0.00154\) với thép các-bon thấp, \(0.00160\) với thép không gỉ, \(0.00200\) với đồng silic và \(0.00300\,\text{in}^3/\text{min}\) trên mỗi ampe với nhôm. Nhôm cần ít nhiệt hơn hẳn cho cùng một thể tích, đó là lý do súng hàn nhôm (spool gun) cấp dây nhanh gấp hai đến ba lần so với thép ở cùng mức ampe.
Đây chỉ là thông số khởi đầu. Hãy tinh chỉnh bằng tai nghe và bằng hình dạng đường hàn: tiếng nổ lách tách chói tai kèm bắn tóe nhiều thường là do tốc độ cấp dây quá cao so với điện áp, còn hồ quang kêu bụp bụp và cháy ngược lên bép là dấu hiệu cấp dây quá chậm.
Điện áp chỉ là mốc tham khảo ban đầu cho chế độ dịch chuyển ngắn mạch (thép, inox, đồng) hoặc phun/xung (nhôm) với stickout 3/8 in (~10 mm). Luôn đối chiếu lại với bảng thông số dán trong nắp máy hàn của bạn.
Ví dụ tính tay
Thép các-bon thấp, dây 0.035 in, dòng 150 A. Tiết diện dây là
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$nên tốc độ nóng chảy là \(0.00154 / 0.000962 = 1.60\) IPM trên mỗi ampe, và
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$Năng suất đắp tính ra \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/giờ (khoảng 1,75 kg/giờ).
Câu hỏi thường gặp
Chọn dòng hàn bao nhiêu là hợp lý? Kinh nghiệm phổ biến trong xưởng với thép các-bon thấp là khoảng 1 ampe cho mỗi 0.001 in chiều dày tấm (tức chừng 40 A cho mỗi 1 mm), nên tấm 1/8 in (~3,2 mm) bắt đầu ở quanh 125 A. Phôi dày có vát mép thì có thể đẩy dòng cao hơn.
Máy của tôi chỉ có núm vặn đánh số? Nhiều máy hàn phổ thông chỉ ghi mức cấp dây từ 1 đến 10 chứ không ghi IPM. Hãy dùng trị số IPM vừa tính để dò sang bảng thông số dán trong nắp máy, hoặc đo trực tiếp: bóp cò súng cho dây chạy 6 giây (tắt khí), rồi lấy chiều dài dây thu được nhân với 10.
Phần dây nhô ra (stickout) có ảnh hưởng không? Có. Stickout càng dài thì hiệu ứng nung nóng do điện trở càng lớn, nên cùng một tốc độ cấp dây máy sẽ kéo ít ampe hơn. Các con số ở đây giả định stickout tiêu chuẩn 3/8 in (khoảng 10 mm); nếu bạn kéo dài hơn, hãy tăng nhẹ tốc độ cấp dây.