這個計算機能做什麼
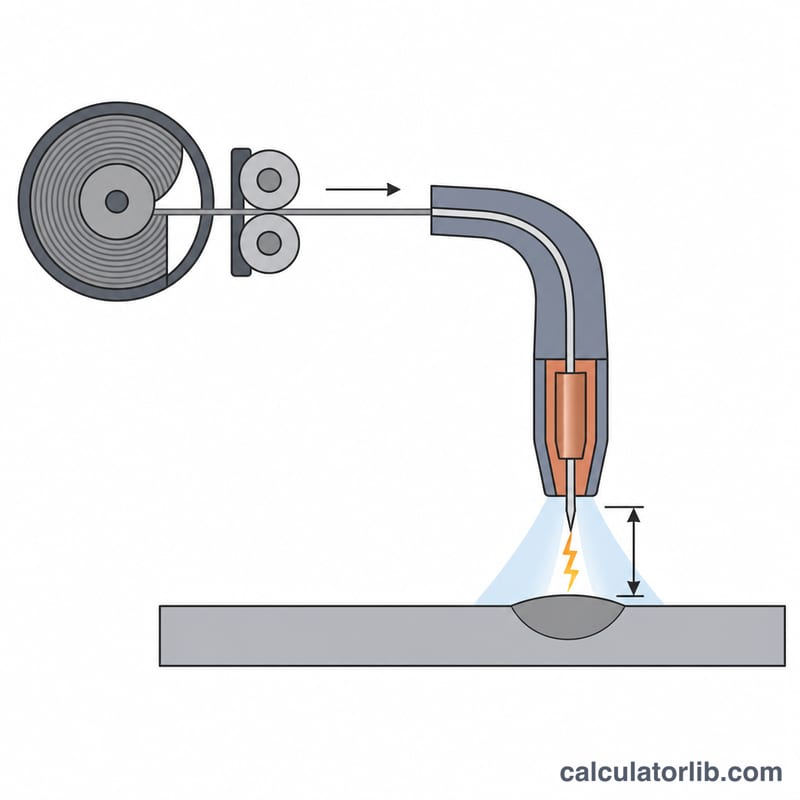
每一道 MIG 銲道都是一場平衡:銲線離開導電嘴的速度,必須剛好等於電弧把它熔掉的速度。送絲太慢,電弧會往回燒,銲線直接熔黏在導電嘴上;送絲太快,線材則會頂到母材,發出像機關槍一樣的噠噠聲。這個工具會把你的銲線線徑、銲線材質與目標銲接電流,換算成可直接上機的起始送絲速度(英吋/分鐘與公尺/分鐘),並一併給出熔填速率與建議起始電壓。
計算基礎採用美規銲線的英制線徑(0.023~1/16 in)與熔化常數,但結果同時以 m/min 呈現,台灣常見的 0.8/0.9/1.0/1.2 mm 銲線都能直接對照使用。
計算公式
熔化量是以「體積」計算而非長度,所以同樣電流下,線徑愈粗、送絲速度愈慢。送絲速度等於每分鐘熔掉的體積除以銲線截面積:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$其中 \(I\) 為銲接電流(安培),\(d\) 為銲線直徑(英吋),\(K_m\) 則是該銲線的體積熔化常數:碳鋼約 \(0.00154\)、不鏽鋼約 \(0.00160\)、矽青銅約 \(0.00200\),鋁則約為每安培 \(0.00300\,\text{in}^3/\text{min}\)。鋁材每單位體積所需的熱量遠低於鋼,這也是為什麼在相同電流下,鋁用槍式送絲機(spool gun)的送絲速度會比鋼線快上兩到三倍。
以上只是起始參考值。實際仍要用耳朵聽聲音、用眼睛看銲道外觀來微調:聲音刺耳、火花四濺,通常代表送絲速度相對電壓偏高;電弧劈啪跳動、甚至往回燒到導電嘴,則代表送絲速度太慢。
電壓值是以 3/8 in(約 10 mm)乾伸長、短路過渡(鋼、不鏽鋼、青銅)或噴射/脈衝過渡(鋁)為前提的粗略起點,請務必再對照機殼門板上的參數表確認。
實際計算範例
以碳鋼、0.035 in(約 0.9 mm)銲線、150 A 為例,銲線截面積為
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$因此每安培的熔化率為 \(0.00154 / 0.000962 = 1.60\) IPM,於是
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$熔填速率則為 \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/hr(約 1.75 kg/hr)。
根據焊絲直徑的進給速度和安培設定
下表提供固體 ER70S-6 低碳鋼焊絲的工作起始點(AWS A5.18 分類,美國規範;最接近的 ISO 14341 等效品為 G3Si1/G4Si1)。焊絲進給速度 (WFS) 使用計算器所使用的相同熔化速率關係計算:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{分鐘每安培}$$
| 焊絲直徑 | 可用電流 | 低/高端進給速度 (每分鐘英寸) | 低/高端進給速度 (公尺/分鐘) | 近似電弧電壓 | 典型板厚 |
|---|---|---|---|---|---|
| 0.023 in(0.6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V(短路傳遞專用) | 24 ga – 1/8 in (0.6–3 mm) |
| 0.030 in(0.8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V(短路傳遞) | 22 ga – 3/16 in (0.8–5 mm) |
| 0.035 in(0.9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V 短路傳遞;~24–28 V 噴霧傳遞 | 20 ga – 1/4 in (0.9–6 mm) |
| 0.045 in(1.2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V 短路傳遞;~26–32 V 噴霧傳遞 | 1/8 – 1/2 in (3–12 mm),多層焊時更厚 |
注意,每種直徑在其工作電流下大約落在相同的 70–330 每分鐘英寸進給速度範圍——傳動輪和導管尺寸適合該範圍,這就是為什麼直徑太大的焊絲根本無法緩慢進給以穩定運行。
注意:這些是短路傳遞的起始點,使用 C25(75% Ar / 25% CO₂)或 100% CO₂ 遮蔽氣體在清潔材料上進行,DCEP,接觸頭到工件距離約為 3/8 in (10 mm)。噴霧傳遞需要富含氬的氣體混合(通常 ≥ 80% Ar),在 100% CO₂ 下不會發生。始終根據機器門內的圖表確認,並在相同厚度的廢料上執行測試焊珠——接頭類型、位置、行進速度和氣體混合都會改變最終設定。
熔化速率常數和按材料分類的焊絲密度
熔化速率常數 \(K_m\) 是電弧每分鐘每安培焊接電流消耗的焊絲體積。將該體積除以焊絲的截面積 \(\pi d^{2}/4\) 便得到焊絲每分鐘每安培的熔化速率(英吋)——將其乘以你的電流安培數即可得到進給速度。
| 焊絲類型 (AWS 等級) | \(K_m\) (立方英吋/分鐘每安培) | 密度 \(\rho\) (磅/立方英吋) | 熔化速率 0.030 in (每分鐘英寸/安培) | 熔化速率 0.035 in (每分鐘英寸/安培) | 熔化速率 0.045 in (每分鐘英寸/安培) |
|---|---|---|---|---|---|
| 低碳鋼 — ER70S-6 (ER70S-3 類似) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| 不鏽鋼 — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| 鋁 — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| 矽銅 — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| 金屬芯/藥芯 (E70C-6M, E71T-1) | 不是單一固體焊絲常數——參見備註 | 有效密度低於實心鋼(管狀) | 使用製造商的進給速度/電流圖表 | ||
如何讀取熔化速率欄:0.035 in 鋼材每安培熔化速率約為 1.60 每分鐘英寸,所以 150 A ≈ 240 每分鐘英寸。相同的 0.035 in 焊絲在 ER4043 鋁中每安培熔化速率為 3.12 每分鐘英寸,因為鋁的低熔點和高熱導率每安培消耗的焊絲體積遠多——因此在相同電流下進給速度大約是兩倍。
沉積效率:計算器假定氣體遮蔽下實心焊絲的沉積效率約為 0.98 (98%)——飛濺和少量蒸發造成損失,且沒有熔渣。氣體遮蔽藥芯焊絲通常接近 0.80–0.90,自遮蔽藥芯更低,因為部分填充物變成熔渣而不是焊接金屬;金屬芯焊絲接近實心焊絲。因此沉積速率總是低於熔化速率:
$$\text{沉積速率}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
請注意,\(K_m\) 和 \(\rho\) 此處以美國習慣單位表示(立方英吋/分鐘每安培和磅/立方英吋),這是北美填充金屬數據通常發佈的方式;計算器將輸出轉換為公尺/分鐘,你可以通過乘以 0.4536 將磅/小時轉換為公斤/小時。
關鍵 MIG 焊接術語解釋
- 焊絲進給速度 (WFS)
- 傳動輪推送填充焊絲出槍的速度,在北美以每分鐘英寸 (IPM) 或其他地方以每分鐘米 (公尺/分鐘) 測量。\(1\ \text{m/min} = 39.37\ \text{IPM}\);計算器報告兩者。
- 熔化速率
- 電弧每分鐘每安培熔化的焊絲英寸數,\(4K_m/(\pi d^{2})\)。它由焊絲直徑和合金決定,是連接電流和進給速度的關鍵。
- 熔化速率常數 \(K_m\)
- 每分鐘每安培熔化的焊絲體積 (立方英吋/分鐘·安培)。它是材料特定的——低碳鋼為 0.00154,鋁為 0.00300——並包含合金的熔點、熱容量和電弧行為。
- 沉積速率
- 每小時實際留在接頭中的金屬重量 (磅/小時或公斤/小時)。它總是低於熔化速率,因為飛濺和蒸發——以及藥芯焊絲的熔渣——移除了部分熔化物。計算器對實心焊絲應用 0.98 效率。
- 接觸頭到工件距離 (CTWD) / 突出
- 從接觸頭末端到工件的距離。較長的 CTWD 增加電極延伸的電阻預熱,所以在恆定電壓機器上焊絲以更低的電流熔化——雖然儀表上沒有任何變化,但電流下降。約 3/8 in (10 mm) 是正常的短路傳遞參考。
- 電弧電壓
- 跨越電弧測量的電壓。它控制電弧長度和焊珠形狀:太低會產生繩狀、斷續焊珠,太高會產生寬平焊珠,帶有下切和飛濺。
- 恆定電壓 (CV) 電源
- 標準 MIG 機器類型。它保持電壓幾乎恆定,並讓電流自動調整以保持電弧長度穩定。這就是為什麼進給速度有效地設定了電流:更快的進給會強制電弧吸取更多電流來熔化焊絲。因此,你在此計算器中輸入的安培數是你預期吸取的目標電流,該工具告訴你將產生該電流的進給速度。
- 短路傳遞
- 低電流和電壓;焊絲反覆接觸熔池,短路在小飛濺事件中清除。低熱輸入——最適合薄板、薄壁和非位置焊接工作,是 100% CO₂ 下唯一可用的模式。
- 球狀傳遞
- 短路傳遞以上的過渡範圍:大型不規則液滴落過電弧。飛濺多且通常避免。
- 噴霧傳遞
- 高電流,配合富含氬的遮蔽氣體(通常 ≥ 80% Ar);金屬以細液滴流形式通過。平滑、快速且高沉積,但流動熔池將其限制在厚材料上的平面和水平角焊位置。
- 工作週期
- 機器在給定輸出下可以在十分鐘時間內進行焊接的份額,不會過熱——例如 60% at 200 A 表示六分鐘焊接,四分鐘冷卻。評級通常根據 IEC 60974-1(或舊的美國設備上的 NEMA EW-1)聲明,所以要進行類似的比較。
- 傳動輪和張力
- 推送焊絲的凹槽輪。實心鋼使用 V 槽,藥芯焊絲使用花紋 V,軟鋁使用 U 槽。將張力設定在焊絲停止對輕阻力滑動的點以上——過度緊繃會使焊絲變形並導致鳥巢狀。
所有這些數值都是設置和估算的起始點。在廢料上確認設置,並遵循適用於你的工作的焊接程序規範和安全要求。
常見問題
電流要怎麼抓?碳鋼在現場常用的經驗法則是「每 0.001 in 板厚配 1 A」,所以 1/8 in(約 3.2 mm)鋼板大約從 125 A 起跳;換成公制大致是每 0.025 mm 板厚 1 A。若是較厚的板материал並開了坡口,電流還可以再往上加。
我的機器只有 1~10 的刻度旋鈕怎麼辦?許多家用或入門級銲機的送絲鈕只標 1~10,而不是 IPM。你可以拿算出來的 IPM 去對照機殼門板上的參數表;或直接實測:關掉保護氣體、扣住槍板機送線 6 秒,量出送出的長度再乘以 10,就是每分鐘的送絲長度。
乾伸長(stickout)會影響結果嗎?會。導電嘴伸出愈長,電阻預熱愈多,同樣的送絲速度所需的電流就愈低。本計算機的數值是以一般 3/8 in(約 10 mm)乾伸長為前提;若你刻意拉長,送絲速度通常要再往上調一點點。