この計算機でできること
MIG溶接は常にバランスの世界です。アークがワイヤーを溶かす速さと、コンタクトチップからワイヤーが送り出される速さがぴったり一致していなければなりません。送給が遅すぎればアークが逆戻りして(バーンバック)ワイヤーがチップに溶着し、逆に速すぎればワイヤーが母材を突いて、機関銃のようなガラガラという音が出ます。この計算機は、ワイヤー径・ワイヤー材質・目標の溶接電流から、出発点となるワイヤー送給速度をIPM(インチ/分)とm/minの両方で算出し、あわせて溶着速度と推奨アーク電圧の目安も表示します。
計算式
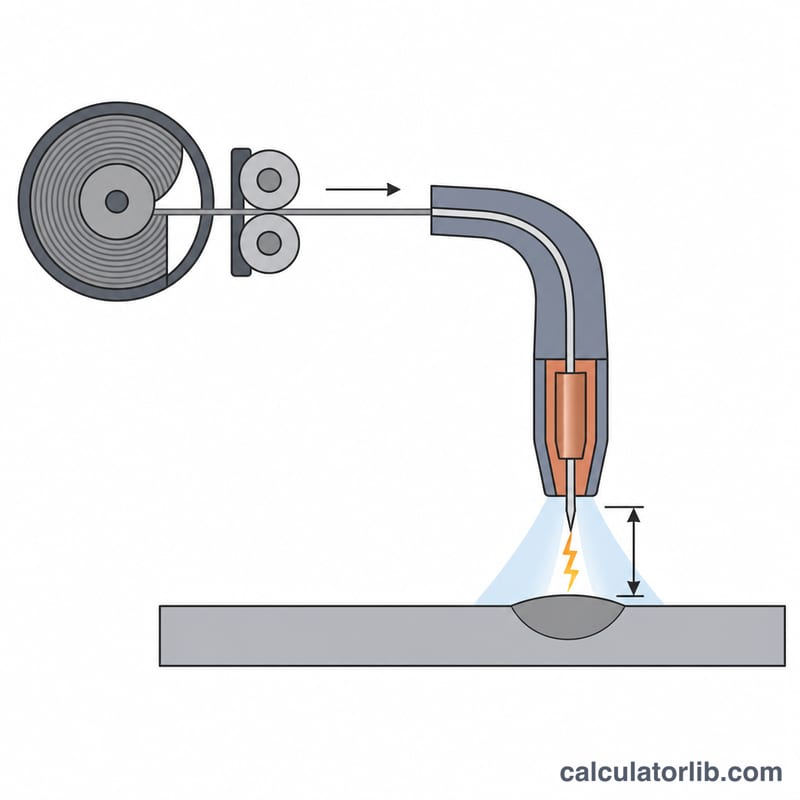
ワイヤーが溶ける量は長さではなく体積で決まります。そのため同じ電流でも、太いワイヤーほど送給速度は遅くなります。送給速度は「1分あたりに溶ける体積」をワイヤーの断面積で割った値です。
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$ここで \(I\) は溶接電流(A)、\(d\) はワイヤー径(インチ)、\(K_m\) はワイヤーの体積あたり溶融定数で、軟鋼で約 \(0.00154\)、ステンレスで \(0.00160\)、シリコンブロンズで \(0.00200\)、アルミニウムで 1アンペアあたり \(0.00300\,\text{in}^3/\text{min}\) 程度です。アルミニウムは単位体積を溶かすのに必要な熱量がはるかに少なく、これが同じ電流でもアルミ用スプールガンが鋼の2〜3倍の速さでワイヤーを送る理由です。
これらはあくまで出発点の数値です。実際は音とビード外観で微調整してください。スパッタの多い荒れたバチバチ音は電圧に対して送給速度が速すぎるサイン、パチンと弾けてチップまでバーンバックするときは遅すぎるサインです。
電圧は突出し長さ3/8インチ(約10 mm)で、短絡移行(鋼・ステンレス・ブロンズ)またはスプレー/パルス移行(アルミ)を想定したおおよその初期値です。必ず溶接機の扉に貼られた条件表と照合してください。
計算例
軟鋼、0.035インチ(0.9 mm)ワイヤー、150 Aの場合。ワイヤーの断面積は
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$したがって溶融速度は \(0.00154 / 0.000962 = 1.60\) IPM/アンペアとなり、
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$溶着速度は \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/hr(約1.75 kg/h)になります。
ワイヤー径別のワイヤーフィード速度とアンペア設定
以下の表は、固体ER70S-6マイルドスチールワイヤー(AWS A5.18分類、US指定;最も近いISO 14341相当品はG3Si1/G4Si1)の工場向け開始点を示しています。ワイヤーフィード速度(WFS)は、計算機が使用するのと同じ融解オフ関係で計算されます:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{min per amp}$$
| ワイヤー径 | 使用可能アンペア | 低/高端でのWFS(IPM) | 低/高端でのWFS(m/min) | 概算アーク電圧 | 一般的なプレート厚さ |
|---|---|---|---|---|---|
| 0.023 in(0.6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V(短絡のみ) | 24 ga – 1/8 in(0.6–3 mm) |
| 0.030 in(0.8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V(短絡) | 22 ga – 3/16 in(0.8–5 mm) |
| 0.035 in(0.9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V短絡;~24–28 Vスプレー | 20 ga – 1/4 in(0.9–6 mm) |
| 0.045 in(1.2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V短絡;~26–32 Vスプレー | 1/8 – 1/2 in(3–12 mm)、マルチパスではより厚い |
各ワイヤー径は、それぞれの動作電流で大体同じ70–330 IPMフィード速度帯に収まることに注意してください。ドライブロールとライナーはその範囲用にサイズ調整されているため、作業に対して大きすぎるワイヤーは十分にゆっくり送ることができず、安定して動作しません。
注:これらは短絡転移用の開始点であり、C25(75% Ar / 25% CO₂)または100% CO₂シールドガス、きれいな材料上で、DCEP、約3/8 in(10 mm)のコンタクトチップツーワーク距離を使用します。スプレー転移はアルゴンリッチ混合物(通常≥80% Ar)が必要であり、100% CO₂では発生しません。常に機械のドア内のチャートに対して確認し、同じ厚さのスクラップに試験ビードを実行してください。接合部タイプ、位置、移動速度、ガス混合物がすべて最終設定をシフトします。
材料別の融解定数とワイヤー密度
融解定数\(K_m\)は、アーク溶接電流1アンペアあたり1分あたりにアークが消費するワイヤーの体積です。その体積をワイヤーの断面積\(\pi d^{2}/4\)で割ると、バーンオフレートがインチ/分/アンペア単位で得られます。これにアンペア数を掛けると、フィード速度が得られます。
| ワイヤータイプ(AWS分類) | \(K_m\)(in³/min当たりアンペア) | 密度\(\rho\)(lb/in³) | バーンオフ 0.030 in(IPM/A) | バーンオフ 0.035 in(IPM/A) | バーンオフ 0.045 in(IPM/A) |
|---|---|---|---|---|---|
| マイルドスチール – ER70S-6(ER70S-3同様) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| ステンレス – ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| アルミニウム – ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| シリコンブロンズ – ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| メタルコア / フラックスコア(E70C-6M、E71T-1) | 単一の固体ワイヤー定数ではありません。ノートを参照してください | 固体スチール(チューブ状)以下の有効密度 | メーカーのWFS/アンペアチャートを使用してください | ||
バーンオフ列の読み方:0.035 inスチールは約1.60 IPM/アンペアでバーンオフします。したがって、150 A ≈ 240 IPMです。同じ0.035 inワイヤーのER4043アルミニウムは3.12 IPM/アンペアでバーンオフします。これは、アルミニウムの低い融点と高い熱伝導率がアンペアあたりのワイヤー体積をはるかに多く消費するためです。したがって、同じ電流での送速度はほぼ2倍になります。
堆積効率:計算機は、ガスシールド下の固体ワイヤーに対して約0.98(98%)を仮定しています。スパッタと少量の蒸発が損失を説明し、スラグはありません。ガスシールドフラックスコアワイヤーは通常0.80–0.90に近く、自己シールドフラックスコアはさらに低いです。これは、充填材の一部が溶接金属ではなくスラグになるためです。メタルコアワイヤーは固体ワイヤーに近い値です。堆積レートは常に融解レートより低いです:
$$\text{堆積}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
ここで\(K_m\)と\(\rho\)はUS慣用単位(in³/分当たりアンペアおよびlb/in³)で表現されることに注意してください。これは北米の充填金属データが通常公開される方法です。計算機は出力をm/minに変換し、lb/hrを0.4536で掛けることでkg/hに変換できます。
主要なMIG溶接用語の説明
- ワイヤーフィード速度(WFS)
- ドライブロールが充填ワイヤーをガンから押し出す速さ。北米ではインチ/分(IPM)で測定され、その他の地域ではメートル/分(m/min)で測定されます。\(1\ \text{m/min} = 39.37\ \text{IPM}\);計算機は両方を報告します。
- バーンオフレート
- アークが電流1アンペアあたり1分あたりに溶かすワイヤーのインチ数\(4K_m/(\pi d^{2})\)。これはワイヤー径と合金により固定され、アンペア数とフィード速度をリンクするものです。
- 融解定数\(K_m\)
- 1アンペアあたり1分あたりに溶けるワイヤーの体積(in³/分·A)。これは材料固有です。マイルドスチール用の0.00154、アルミニウム用の0.00300。合金の融点、熱容量、アーク動作を含みます。
- 堆積レート
- 1時間あたりに接合部に実際に残される金属の重さ(lb/hrまたはkg/h)。スパッタと蒸発(フラックスコアワイヤーではスラグも)が溶けた部分の一部を除去するため、常に融解レートより低いです。計算機は固体ワイヤーに対して0.98の効率を適用します。
- コンタクトチップツーワーク距離(CTWD)/スティックアウト
- コンタクトチップの端から工作物までの距離。より長いCTWDは電極延長の抵抗加熱を追加します。定電圧機では、ワイヤーはより低い電流でバーンオフします。ダイヤルの設定は変わっていないのにアンペア数が低下します。約3/8 in(10 mm)は正常な短絡参照です。
- アーク電圧
- アーク全体で測定された電圧。アーク長とビード形状を制御します。低すぎるとロープ状で引っ掛かるビードが生じ、高すぎるとアンダーカットとスパッタのある広く平らなビードが生じます。
- CV(定電圧)電源
- 標準的なMIG機のタイプです。電圧をほぼ一定に保ち、電流が自動的に調整されてアーク長を安定に保ちます。フィード速度が実質的にアンペア数を設定するのはこのためです:より速く送ることで、アークがワイヤーを溶かすためにより多くの電流を引き出すことが強制されます。この計算機に入力するアンペア数は、したがって引き出すことを期待する目標電流であり、ツールはそれを生成するフィード速度を教えます。
- 短絡転移
- 低い電流と電圧。ワイヤーは繰り返し溶融浴に接触し、短絡は小さなスパッタイベントで解決します。低い熱入力。薄板、薄壁、アウトオブポジション作業に最適であり、100% CO₂で利用可能な唯一のモードです。
- グローブ転移
- 短絡上の遷移範囲。大きく不規則な液滴がアーク全体に落ちます。スパッタが多く、一般的に避けられます。
- スプレー転移
- アルゴンリッチシールドガス(通常≥80% Ar)を備えた高電流;金属は液滴の微細な流れとして通過します。滑らかで速く、高堆積ですが、流動的な溶融浴により、主に厚い材料の平坦および水平フィレット位置に制限されます。
- デューティサイクル
- 機械が過熱せずに特定の出力で溶接できる10分間の割合。たとえば、200 Aで60%は6分間の溶接、4分間の冷却を意味します。評価は通常IEC 60974-1(または古いUS機器ではNEMA EW-1)に従って宣言されます。したがって、類似物と比較してください。
- ドライブロールとテンション
- ワイヤーを押すグルーブ付きローラー。固体スチールにはVグルーブ、フラックスコアにはナーリングされたV、軟アルミニウムにはUグルーブを使用してください。軽い抵抗に対してワイヤーがスリップしなくなる点のすぐ上にテンションを設定してください。過度な締め付けはワイヤーを変形させ、バードネスティングを引き起こします。
これらの数字はすべて、セットアップと推定の開始点です。スクラップの設定を確認し、作業に適用される溶接手順仕様と安全要件に従ってください。
よくある質問
溶接電流はどう決めればいいですか? 軟鋼では「板厚0.001インチあたり1A」という現場の目安がよく使われます。1/8インチ(約3.2 mm)の鋼板なら125A前後が出発点です。開先を取った厚板ではもう少し上げて構いません。
うちの溶接機は数字だけのダイヤルなのですが。 ホビー機では送給が1〜10といった目盛りで、IPM表示がないものが少なくありません。計算したIPMを機械の扉に貼られたチャートと照らし合わせるか、実測してください。ガスを流さずトーチのトリガーを6秒間引いてワイヤーを送り出し、送り出された長さを10倍すればIPMになります。
ワイヤー突出し長さ(スティックアウト)は結果に影響しますか? します。突出しが長いほど抵抗による予熱が増えるため、同じ送給速度でも流れる電流は小さくなります。ここでの数値は標準的な3/8インチ(約10 mm)の突出しを前提としています。それより長く取る場合は、送給速度をわずかに上げる方向で微調整してください。