Qué hace esta calculadora
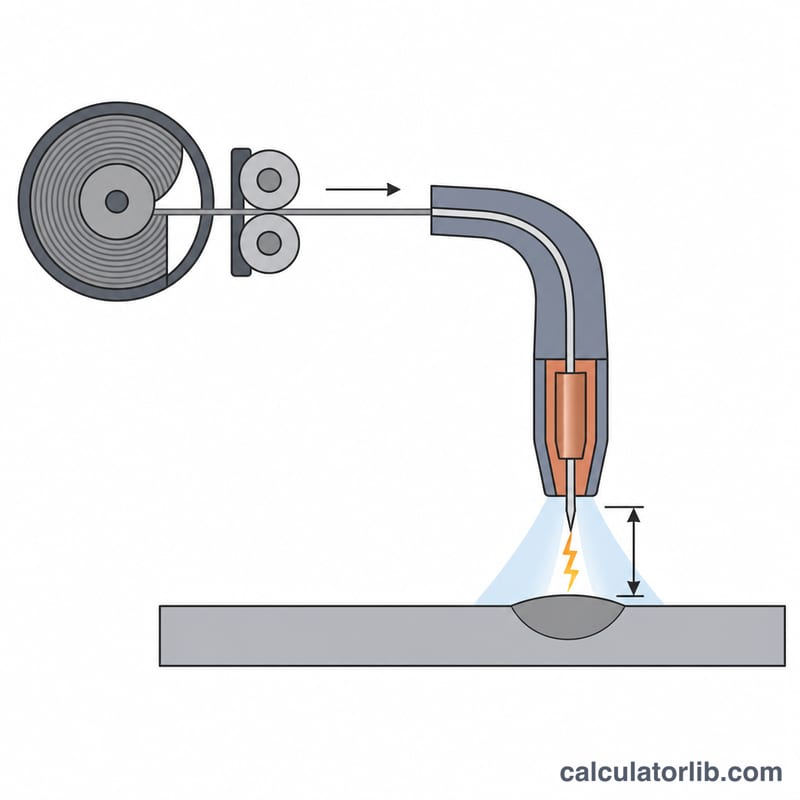
Toda soldadura MIG es un equilibrio: el hilo debe salir del tubo de contacto exactamente a la velocidad a la que el arco lo está fundiendo. Si avanza demasiado despacio, el arco retrocede y el hilo se pega al tubo de contacto; si avanza demasiado rápido, el hilo choca contra la chapa con ese traqueteo de ametralladora tan característico. Esta herramienta convierte el diámetro del hilo, su material y la corriente de soldadura deseada en una velocidad de alimentación de partida, expresada en pulgadas por minuto (IPM) y en metros por minuto, junto con la tasa de depósito y un voltaje inicial.
Ten en cuenta que la velocidad de hilo se expresa en IPM en los equipos de origen estadounidense, mientras que la mayoría de las máquinas vendidas en España y Latinoamérica la indican en m/min y etiquetan el hilo en milímetros. Por eso aquí tienes ambas unidades en paralelo: el cálculo es el mismo, solo cambia la escala del panel.
La fórmula
La fusión depende del volumen, no de la longitud, así que un hilo más grueso avanza más despacio con el mismo amperaje. La velocidad de alimentación es el volumen fundido por minuto dividido entre la sección del hilo:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$donde \(I\) = corriente de soldadura en amperios, \(d\) = diámetro del hilo en pulgadas y \(K_m\) = la constante volumétrica de fusión del hilo: aproximadamente \(0.00154\) para acero al carbono, \(0.00160\) para inoxidable, \(0.00200\) para bronce al silicio y \(0.00300\,\text{in}^3/\text{min}\) por amperio para aluminio. El aluminio necesita mucho menos calor por unidad de volumen, y por eso una antorcha de carrete (spool gun) de aluminio alimenta entre dos y tres veces más rápido que el acero con los mismos amperios.
Son valores de partida. Ajústalos de oído y por el aspecto del cordón: un crepitar áspero y con muchas proyecciones suele indicar que la velocidad de hilo es demasiado alta para el voltaje, mientras que un arco que petardea y retrocede hasta pegarse al tubo de contacto indica que es demasiado baja.
El voltaje es solo una referencia aproximada para transferencia por cortocircuito (acero, inoxidable, bronce) o spray/pulsado (aluminio) con un stickout de 3/8 in (unos 10 mm). Contrástalo siempre con la tabla de la tapa de tu máquina.
Ejemplo resuelto
Acero al carbono, hilo de 0,035 in (0,9 mm), 150 A. La sección del hilo es
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$de modo que la tasa de fusión resulta \(0.00154 / 0.000962 = 1.60\) IPM por amperio y
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$La tasa de depósito queda en \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/h (unas 1,75 kg/h).
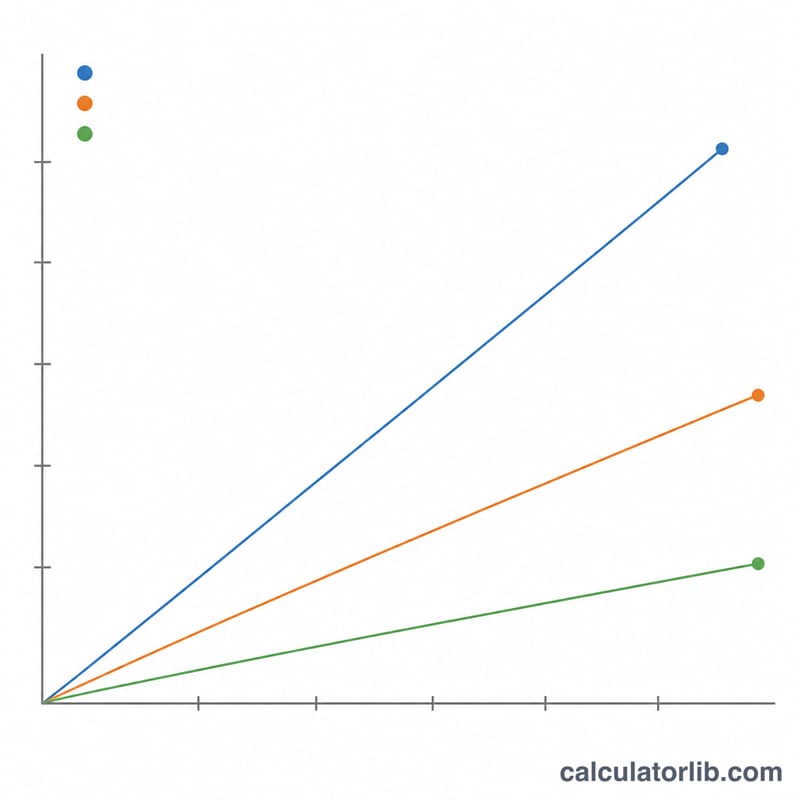
Velocidad de alimentación de alambre y configuración de amperaje por diámetro de alambre
La tabla a continuación proporciona puntos de partida para alambre sólido ER70S-6 de acero suave (clasificación AWS A5.18, la designación de EE.UU.; los equivalentes ISO 14341 más cercanos son G3Si1/G4Si1). La velocidad de alimentación de alambre (WFS) se calcula con la misma relación de fusión que utiliza la calculadora:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{min por amperio}$$
| Diámetro del alambre | Amperaje utilizable | WFS en extremo bajo / alto (IPM) | WFS en extremo bajo / alto (m/min) | Voltaje de arco aproximado | Espesor típico de placa |
|---|---|---|---|---|---|
| 0,023 in (0,6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V (solo cortocircuito) | calibre 24 – 1/8 in (0.6–3 mm) |
| 0,030 in (0,8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V (cortocircuito) | calibre 22 – 3/16 in (0.8–5 mm) |
| 0,035 in (0,9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V cortocircuito; ~24–28 V rociado | calibre 20 – 1/4 in (0.9–6 mm) |
| 0,045 in (1,2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V cortocircuito; ~26–32 V rociado | 1/8 – 1/2 in (3–12 mm), más grueso en multipasada |
Observe que cada diámetro se sitúa aproximadamente en la misma banda de velocidad de alimentación de 70–330 IPM en su propia corriente de trabajo — los rodillos de impulsión y los tubos de guía están dimensionados para ese rango, lo que significa que un alambre demasiado grande para el trabajo simplemente no se alimentará lo suficientemente lentamente para funcionar de forma estable.
Nota: estos son puntos de partida para transferencia de cortocircuito con C25 (75% Ar / 25% CO₂) o protección de 100% CO₂ en material limpio, DCEP, con aproximadamente 3/8 in (10 mm) de distancia de punta de contacto a la pieza. La transferencia por rociado requiere una mezcla rica en argón (típicamente ≥ 80% Ar) y no ocurrirá con 100% CO₂. Siempre confirme contra el gráfico en la puerta de su máquina y ejecute un cordón de prueba en material de desecho del mismo espesor — el tipo de junta, posición, velocidad de desplazamiento y mezcla de gas modifican todos la configuración final.
Constantes de fusión y densidades de alambre por material
La constante de fusión K_m es el volumen de alambre que consume el arco por minuto por amperio de corriente de soldadura. Divida ese volumen por el área de sección transversal del alambre π d²/4 y obtiene la tasa de quemado en pulgadas de alambre por minuto por amperio — multiplíquelo por su amperaje y tendrá la velocidad de alimentación.
| Tipo de alambre (clase AWS) | \(K_m\) (in³/min por amperio) | Densidad \(\rho\) (lb/in³) | Quemado 0.030 in (IPM/A) | Quemado 0.035 in (IPM/A) | Quemado 0.045 in (IPM/A) |
|---|---|---|---|---|---|
| Acero suave — ER70S-6 (ER70S-3 similar) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| Acero inoxidable — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| Aluminio — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| Bronce de silicio — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| Núcleo metálico / núcleo de flujo (E70C-6M, E71T-1) | No es una constante de alambre sólido único — ver nota | Densidad efectiva inferior al acero sólido (tubular) | Utilice el gráfico WFS/amperaje del fabricante | ||
Cómo leer las columnas de quemado: el acero de 0.035 in se quema a aproximadamente 1.60 IPM por amperio, así que 150 A ≈ 240 IPM. El mismo alambre de 0.035 in en aluminio ER4043 se quema a 3.12 IPM por amperio porque el bajo punto de fusión del aluminio y su alta conductividad térmica consumen mucho más volumen de alambre por amperio — de ahí aproximadamente el doble de velocidad de alimentación a la misma corriente.
Eficiencia de deposición: la calculadora asume ~0.98 (98%) para alambre sólido bajo protección de gas — las salpicaduras y una pequeña cantidad de vaporización explican la pérdida, y no hay escoria. El alambre de núcleo de flujo protegido por gas típicamente está más cerca de 0.80–0.90 y el alambre de núcleo de flujo con protección propia aún más bajo, porque parte del material de relleno se convierte en escoria en lugar de metal de soldadura; el alambre de núcleo metálico se sitúa cerca del alambre sólido. La tasa de deposición por lo tanto siempre es inferior a la tasa de fusión:
$$\text{Deposición}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
Tenga en cuenta que K_m y ρ aquí se expresan en unidades consuetudinarias estadounidenses (in³/min por amperio y lb/in³), que es cómo los datos de metal de aporte de América del Norte normalmente se publican; la calculadora convierte la salida a m/min y puede convertir lb/hora a kg/h multiplicando por 0.4536.
Términos clave de soldadura MIG explicados
- Velocidad de alimentación de alambre (WFS)
- Qué tan rápido los rodillos de impulsión empujan el alambre de relleno fuera de la pistola, medido en pulgadas por minuto (IPM) en América del Norte o metros por minuto (m/min) en otros lugares. \(1\ \text{m/min} = 39.37\ \text{IPM}\); la calculadora reporta ambos.
- Tasa de quemado
- Pulgadas de alambre que el arco funde por minuto por cada amperio de corriente, \(4K_m/(\pi d^{2})\). Se fija por el diámetro del alambre y la aleación, y es lo que vincula el amperaje a la velocidad de alimentación.
- Constante de fusión \(K_m\)
- El volumen de alambre fundido por minuto por amperio (in³/min·A). Es específico del material — 0.00154 para acero suave, 0.00300 para aluminio — e incorpora el punto de fusión de la aleación, la capacidad térmica y el comportamiento del arco.
- Tasa de deposición
- El peso del metal que realmente se deja en la junta por hora (lb/hr o kg/h). Siempre es menor que la tasa de fusión porque las salpicaduras y la vaporización — y la escoria, con alambre de núcleo de flujo — eliminan parte de lo que se fundió. La calculadora aplica una eficiencia de 0.98 para alambre sólido.
- Distancia de punta de contacto a pieza (CTWD) / sobresaliente
- La distancia desde el extremo de la punta de contacto hasta la pieza de trabajo. Un CTWD más largo agrega precalentamiento resistivo de la extensión del electrodo, por lo que en una máquina de voltaje constante el alambre se funde a una corriente más baja — el amperaje cae aunque nada en el dial cambió. Alrededor de 3/8 in (10 mm) es una referencia de cortocircuito normal.
- Voltaje del arco
- El voltaje medido a través del arco. Controla la longitud del arco y la forma del cordón: demasiado bajo produce un cordón roposo e irregular, demasiado alto produce un cordón ancho y plano con socavación y salpicadura.
- Fuente de energía CV (voltaje constante)
- El tipo de máquina MIG estándar. Mantiene el voltaje casi constante y permite que la corriente se autoajuste para mantener la longitud del arco estable. Por eso la velocidad de alimentación efectivamente establece el amperaje: alimentar más rápido obliga al arco a extraer más corriente para fundir el alambre. Los amperios que ingresa en esta calculadora son por lo tanto la corriente objetivo que espera obtener, y la herramienta le indica la velocidad de alimentación que la producirá.
- Transferencia de cortocircuito
- Corriente y voltaje bajos; el alambre toca repetidamente el charco y el cortocircuito se limpia en un pequeño evento de salpicadura. Entrada de calor baja — mejor para lámina, pared delgada y trabajo fuera de posición, y el único modo disponible con 100% CO₂.
- Transferencia globular
- El rango de transición por encima del cortocircuito: gotas grandes e irregulares caen a través del arco. Produce salpicaduras y generalmente se evita.
- Transferencia por rociado
- Corriente alta con un gas de protección rico en argón (típicamente ≥ 80% Ar); el metal cruza como un chorro fino de gotas. Suave, rápido y de alta deposición, pero el charco fluido la limita principalmente a posiciones de filete plano y horizontal en material más grueso.
- Ciclo de trabajo
- La proporción de un período de diez minutos durante el cual una máquina puede soldar a una salida determinada sin sobrecalentarse — por ej., 60% a 200 A significa seis minutos soldando, cuatro minutos enfriando. Las clasificaciones normalmente se declaran según IEC 60974-1 (o NEMA EW-1 en equipos estadounidenses más antiguos), así que compare especificaciones similares.
- Rodillo de impulsión y tensión
- Los rodillos estriados que empujan el alambre. Utilice ranura en V para acero sólido, ranura en V estriada para núcleo de flujo, y ranura en U para aluminio blando. Establezca la tensión justo por encima del punto donde el alambre deja de patinar contra la resistencia ligera — apretar demasiado deforma el alambre y causa formación de nido de pájaro.
Todos estos valores son puntos de partida para la configuración y la estimación. Confirme la configuración en material de desecho, y siga la especificación del procedimiento de soldadura y los requisitos de seguridad que se aplican a su trabajo.
Preguntas frecuentes
¿Cómo elijo el amperaje? Una regla de taller muy extendida para acero al carbono es aproximadamente 1 amperio por cada 0,001 in de espesor de chapa (unos 40 A por milímetro), así que una chapa de 1/8 in (3,2 mm) arranca cerca de 125 A. Con espesores mayores y preparación en chaflán puedes subir bastante más.
Mi máquina solo tiene un mando numerado. Muchos equipos domésticos gradúan la alimentación del 1 al 10 en lugar de indicar IPM o m/min. Usa el valor calculado para localizar la posición equivalente en la tabla de la tapa de la máquina, o mídelo tú mismo: aprieta el gatillo durante 6 segundos sin gas, mide el hilo salido y multiplica esa longitud por 10.
¿Influye la extensión libre del hilo (stickout)? Sí. Un stickout más largo añade precalentamiento por resistencia, así que la misma velocidad de hilo consume menos amperios. Estos valores suponen un stickout normal de 3/8 in (unos 10 mm); si lo alargas, tendrás que subir un poco la velocidad de alimentación.