À quoi sert ce calculateur
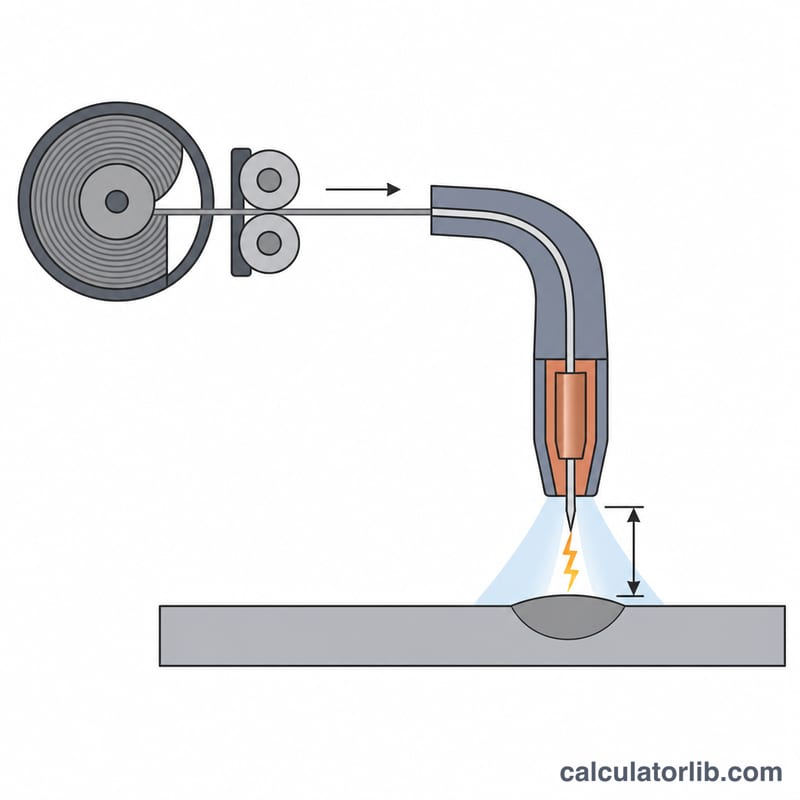
Une soudure MIG réussie, c'est avant tout une question d'équilibre : le fil doit sortir du tube-contact exactement à la vitesse à laquelle l'arc le fond. Trop lent, l'arc remonte le long du fil et le soude au tube-contact ; trop rapide, le fil vient buter sur la tôle avec ce crépitement caractéristique de mitraillette. Cet outil convertit le diamètre du fil, la nature du fil et le courant de soudage visé en une vitesse de dévidage de départ, exprimée en pouces par minute (IPM) et en mètres par minute, avec en prime le taux de dépôt et une tension de départ.
La formule
La fusion dépend du volume de métal, pas de sa longueur : à ampérage égal, un fil plus gros avance donc moins vite. La vitesse de dévidage correspond au volume fondu par minute divisé par la section du fil :
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$où \(I\) = courant de soudage en ampères, \(d\) = diamètre du fil en pouces, et \(K_m\) = la constante volumétrique de fusion du fil, soit environ \(0.00154\) pour l'acier doux, \(0.00160\) pour l'inox, \(0.00200\) pour le bronze au silicium et \(0.00300\,\text{in}^3/\text{min}\) par ampère pour l'aluminium. L'aluminium demande beaucoup moins d'énergie par unité de volume : c'est pour cette raison qu'un pistolet bobine en aluminium dévide deux à trois fois plus vite que l'acier au même ampérage.
Ce sont des valeurs de départ. Affinez à l'oreille et d'après l'aspect du cordon : un crépitement sec et très projetant indique en général une vitesse de fil trop élevée pour la tension, tandis qu'un arc qui claque et remonte jusqu'au tube-contact signale une vitesse trop faible.
La tension n'est qu'un point de départ approximatif, valable en transfert par court-circuit (acier, inox, bronze) ou en pulvérisation axiale / pulsé (aluminium), avec une longueur terminale de 3/8 in (env. 10 mm). Vérifiez toujours avec le tableau de réglages figurant à l'intérieur du capot de votre poste.
Exemple chiffré
Acier doux, fil de 0,035 in (0,9 mm), 150 A. La section du fil vaut
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$le taux de fusion est donc de \(0.00154 / 0.000962 = 1.60\) IPM par ampère, d'où
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$Le taux de dépôt ressort à \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/h, soit environ 1,75 kg/h.
Vitesse d'alimentation en fil et paramètres d'ampérage par diamètre de fil
Le tableau ci-dessous donne les points de départ en atelier pour le fil d'acier doux ER70S-6 solide (classification AWS A5.18, la désignation américaine ; les équivalents ISO 14341 les plus proches sont G3Si1/G4Si1). La vitesse d'alimentation en fil (WFS) est calculée à partir de la même relation de fusion que la calculatrice utilise :
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{min par amp}$$
| Diamètre du fil | Ampérage utilisable | WFS à bas / haut régime (IPM) | WFS à bas / haut régime (m/min) | Tension d'arc approximative | Épaisseur de plaque typique |
|---|---|---|---|---|---|
| 0,023 in (0,6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V (court-circuit uniquement) | 24 ga – 1/8 in (0.6–3 mm) |
| 0,030 in (0,8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V (court-circuit) | 22 ga – 3/16 in (0.8–5 mm) |
| 0,035 in (0,9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V court-circuit ; ~24–28 V pulvérisation | 20 ga – 1/4 in (0.9–6 mm) |
| 0,045 in (1,2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V court-circuit ; ~26–32 V pulvérisation | 1/8 – 1/2 in (3–12 mm), plus épais en multipasse |
Remarquez que chaque diamètre s'inscrit grossièrement dans la même bande de vitesse d'alimentation 70–330 IPM à son propre courant de travail — les rouleaux d'entraînement et les tubes de guidage sont dimensionnés pour cette plage, ce qui explique pourquoi un fil trop gros pour le travail ne s'alimente tout simplement pas assez lentement pour fonctionner de manière stable.
Note : ce sont des points de départ pour le transfert par court-circuit avec protection C25 (75 % Ar / 25 % CO₂) ou 100 % CO₂ sur matériau propre, DCEP, avec environ 3/8 in (10 mm) de distance contact-pointe-pièce. Le transfert par pulvérisation nécessite un mélange riche en argon (généralement ≥ 80 % Ar) et ne se produira pas sous 100 % CO₂. Confirmez toujours par rapport au diagramme à l'intérieur de la porte de votre machine et effectuez un cordon d'essai sur une chute de même épaisseur — le type de joint, la position, la vitesse de déplacement et le mélange de gaz modifient tous le paramètre final.
Constantes de fusion et densités de fil par matériau
La constante de fusion \(K_m\) est le volume de fil que l'arc consomme par minute par ampère de courant de soudage. Divisez ce volume par la section transversale du fil \(\pi d^{2}/4\) et vous obtenez la vitesse de consommation en pouces de fil par minute par ampère — multipliez-la par votre ampérage et vous avez la vitesse d'alimentation.
| Type de fil (classe AWS) | \(K_m\) (in³/min par amp) | Densité \(\rho\) (lb/in³) | Consommation 0.030 in (IPM/A) | Consommation 0.035 in (IPM/A) | Consommation 0.045 in (IPM/A) |
|---|---|---|---|---|---|
| Acier doux — ER70S-6 (ER70S-3 similaire) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| Acier inoxydable — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| Aluminium — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| Bronze au silicium — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| Fil fourré / fil fourré (E70C-6M, E71T-1) | Pas une constante unique de fil solide — voir note | Densité effective inférieure à l'acier solide (tubulaire) | Utilisez le diagramme WFS/ampérage du fabricant | ||
Comment lire les colonnes de consommation : l'acier 0.035 in s'use à environ 1.60 IPM par ampère, donc 150 A ≈ 240 IPM. Le même fil 0.035 in en aluminium ER4043 s'use à 3.12 IPM par ampère parce que le point de fusion bas de l'aluminium et sa conductivité thermique élevée consomment beaucoup plus de volume de fil par ampère — d'où environ le double de la vitesse d'alimentation à courant identique.
Rendement de dépôt : la calculatrice suppose ~0.98 (98 %) pour le fil solide sous protection gazeuse — les éclaboussures et une petite quantité de vaporisation constituent la perte, et il n'y a pas de laitier. Le fil fourré protégé par gaz est généralement plus proche de 0.80–0.90 et le fil fourré autoprotégé encore moins, parce qu'une partie du remplissage devient du laitier plutôt que du métal de soudure ; le fil métallique s'approche du fil solide. Le débit de dépôt est donc toujours inférieur au débit de fusion :
$$\text{Dépôt}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
Notez que \(K_m\) et \(\rho\) ici sont exprimés en unités usuelles américaines (in³/min par amp et lb/in³), ce qui est la façon dont les données de métaux d'apport nord-américains sont normalement publiées ; la calculatrice convertit la sortie en m/min et vous pouvez convertir lb/hr en kg/h en multipliant par 0.4536.
Principaux termes de soudage MIG expliqués
- Vitesse d'alimentation en fil (WFS)
- La vitesse à laquelle les rouleaux d'entraînement poussent le fil de charge hors du pistolet, mesurée en pouces par minute (IPM) en Amérique du Nord ou en mètres par minute (m/min) ailleurs. \(1\ \text{m/min} = 39.37\ \text{IPM}\) ; la calculatrice signale les deux.
- Vitesse de consommation
- Pouces de fil que l'arc fait fondre par minute pour chaque ampère de courant, \(4K_m/(\pi d^{2})\). Elle est fixée par le diamètre du fil et l'alliage, et c'est ce qui lie l'ampérage à la vitesse d'alimentation.
- Constante de fusion \(K_m\)
- Le volume de fil fondu par minute par ampère (in³/min·A). Elle est spécifique au matériau — 0.00154 pour l'acier doux, 0.00300 pour l'aluminium — et intègre le point de fusion, la capacité thermique et le comportement de l'arc de l'alliage.
- Taux de dépôt
- Le poids du métal réellement laissé dans le joint par heure (lb/hr ou kg/h). Il est toujours inférieur au débit de fusion parce que les éclaboussures et la vaporisation — et le laitier, avec le fil fourré — éliminent une partie de ce qui a fondu. La calculatrice applique une efficacité de 0.98 pour le fil solide.
- Distance de la pointe de contact au travail (CTWD) / saillie
- La distance entre le bout de la pointe de contact et la pièce. Une CTWD plus longue ajoute un préchauffage résistif de l'extension de l'électrode, donc sur une machine à tension constante, le fil se consume à un courant inférieur — l'ampérage baisse même si rien sur le cadran n'a changé. Environ 3/8 in (10 mm) est une référence normale pour le court-circuit.
- Tension d'arc
- La tension mesurée à travers l'arc. Elle contrôle la longueur de l'arc et la forme du cordon : trop basse donne un cordon mince et sporadique, trop haute donne un cordon large et plat avec sous-coupe et éclaboussures.
- Source d'énergie CV (tension constante)
- Le type de machine MIG standard. Elle maintient la tension presque constante et laisse le courant s'auto-régler pour garder la longueur de l'arc stable. C'est pourquoi la vitesse d'alimentation fixe effectivement l'ampérage : une alimentation plus rapide force l'arc à tirer plus de courant pour faire fondre le fil. Les ampères que vous entrez dans cette calculatrice sont donc le courant cible que vous vous attendez à tirer, et l'outil vous indique la vitesse d'alimentation qui le produira.
- Transfert par court-circuit
- Courant et tension bas ; le fil touche répétitivement le bain et le court se dissipe dans un petit événement d'éclaboussures. Apport de chaleur faible — meilleur pour les tôles, les parois minces et le travail hors de position, et le seul mode disponible avec 100 % CO₂.
- Transfert globulaire
- La plage de transition au-dessus du court-circuit : de grandes gouttelettes irrégulières traversent l'arc. Très éclaboussé et généralement évité.
- Transfert par pulvérisation
- Courant élevé avec un gaz de protection riche en argon (généralement ≥ 80 % Ar) ; le métal traverse comme un fin flux de gouttelettes. Lisse, rapide et à haut débit de dépôt, mais le bain fluide le limite principalement aux positions de cordon horizontal et de côté sur matériau plus épais.
- Cycle d'utilisation
- La part d'une période de dix minutes pendant laquelle une machine peut souder à une sortie donnée sans surchauffe — par ex. 60 % à 200 A signifie six minutes de soudage, quatre minutes de refroidissement. Les évaluations sont généralement déclarées selon IEC 60974-1 (ou NEMA EW-1 sur les équipements américains plus anciens), donc comparez des éléments comparables.
- Rouleau d'entraînement et tension
- Les rouleaux striés qui poussent le fil. Utilisez des rainures en V pour l'acier solide, des rainures en V striées pour le fil fourré, et des rainures en U pour l'aluminium mou. Réglez la tension juste au-dessus du point où le fil cesse de glisser contre une légère résistance — un serrage excessif déforme le fil et provoque un nid d'oiseau.
Tous ces chiffres sont des points de départ pour la mise en place et l'estimation. Confirmez les paramètres sur une chute, et suivez la spécification de procédure de soudage et les exigences de sécurité qui s'appliquent à votre travail.
Questions fréquentes
Comment choisir l'ampérage ? La règle d'atelier la plus répandue pour l'acier doux donne environ 1 ampère par 0,001 in d'épaisseur (soit à peu près 40 A par millimètre) : une tôle de 1/8 in (3 mm) se soude donc autour de 125 A. Les fortes épaisseurs chanfreinées acceptent davantage.
Mon poste n'a qu'un potentiomètre gradué de 1 à 10. Beaucoup de postes grand public affichent une échelle numérotée plutôt qu'une valeur en IPM ou en m/min. Reportez la vitesse calculée sur le tableau collé à l'intérieur du capot, ou mesurez-la : gâchette enfoncée et gaz coupé, dévidez le fil pendant 6 secondes, puis multipliez la longueur obtenue par 10.
La longueur terminale (stickout) change-t-elle le résultat ? Oui. Plus le fil sort du tube-contact, plus il s'échauffe par effet Joule : à vitesse de dévidage égale, le poste débite alors moins d'ampères. Ces valeurs supposent une longueur terminale classique de 3/8 in (environ 10 mm) ; si vous l'allongez, prévoyez d'augmenter légèrement la vitesse de fil.