这个计算器能做什么
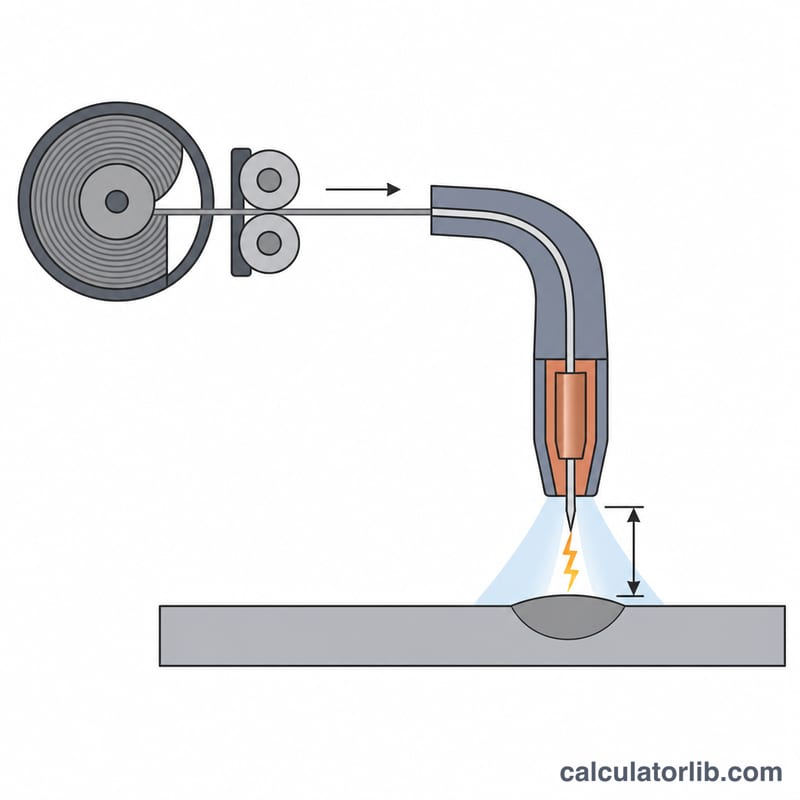
每一道MIG(熔化极气体保护焊)焊缝都是一场平衡:焊丝从导电嘴送出的速度,必须刚好等于电弧把它熔掉的速度。送得太慢,电弧会往回烧,直接把焊丝烧结在导电嘴上;送得太快,焊丝又会顶到工件上,发出像机关枪一样的"哒哒"声。本工具根据你的焊丝直径、焊丝材质和目标焊接电流,算出一个可以直接上手的送丝速度起始值(英寸/分钟 IPM 与 米/分钟),并附带熔敷速率和建议起弧电压。
说明:焊丝牌号采用美国AWS标准(如ER70S-6、ER308L),国内对应的常见牌号为GB/T的ER50-6、H08Mn2Si等,成分接近、熔化特性基本一致,计算结果同样适用;焊接电流与送丝速度的关系与国别无关,只是国内设备面板多以"米/分钟"标注,直接看公制那一栏即可。
计算公式
熔化量取决于体积而不是长度,所以在相同电流下,焊丝越粗,送丝速度就越慢。送丝速度等于每分钟熔化的体积除以焊丝横截面积:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$式中 \(I\) 为焊接电流(安培),\(d\) 为焊丝直径(英寸),\(K_m\) 为焊丝的体积熔化系数:碳钢约 \(0.00154\),不锈钢约 \(0.00160\),硅青铜约 \(0.00200\),铝约 \(0.00300\,\text{in}^3/\text{min}\) 每安培。铝熔化单位体积所需的热量远低于钢,这也是为什么在相同电流下,铝用送丝枪(spool gun)的送丝速度要比钢快两到三倍。
以上仅为起始参考值。实际焊接时要靠听声音和看焊道成形来微调:电弧声刺耳、飞溅噼啪作响,通常说明送丝速度相对电压偏高;电弧发出"噗噗"声并往回烧到导电嘴,则说明送丝速度偏低。
电压值是按 3/8 in(约10 mm)干伸长度、短路过渡(钢、不锈钢、青铜)或射流/脉冲过渡(铝)估算的粗略起点,务必再对照焊机门内侧的参数表核对。
算例
碳钢焊丝,直径 0.035 in(约0.9 mm),电流 150 A。焊丝截面积为
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$因此单位电流的熔化速率为 \(0.00154 / 0.000962 = 1.60\) IPM/安培,于是
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$熔敷速率为 \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) 磅/小时(约1.75 kg/h)。
按焊丝直径的焊丝送进速度和电流设置
下表为实心ER70S-6低碳钢焊丝提供了车间初始设置点(AWS A5.18分类,即美国标准;最接近的ISO 14341等效物为G3Si1/G4Si1)。焊丝送进速度(WFS)采用计算器使用的相同熔化速率关系计算:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{min per amp}$$
| 焊丝直径 | 可用电流 | 低端/高端WFS (IPM) | 低端/高端WFS (m/min) | 约略电弧电压 | 典型板厚 |
|---|---|---|---|---|---|
| 0.023 in(0.6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V(仅短路) | 24 ga – 1/8 in (0.6–3 mm) |
| 0.030 in(0.8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V(短路) | 22 ga – 3/16 in (0.8–5 mm) |
| 0.035 in(0.9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V短路;~24–28 V喷雾 | 20 ga – 1/4 in (0.9–6 mm) |
| 0.045 in(1.2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V短路;~26–32 V喷雾 | 1/8 – 1/2 in (3–12 mm),多层焊接时更厚 |
注意每个直径在其自身工作电流下都落在大约相同的70–330 IPM送进速度范围内——传动轮和衬套按该范围调整尺寸,这就是为什么焊丝如果对该工作来说太粗就无法足够缓慢送进而稳定运行。
注意: 这些是短路转移的初始设置点,使用C25(75% Ar / 25% CO₂)或100% CO₂保护气体覆盖清洁材料,DCEP,接触尖端到工件距离约3/8 in(10 mm)。喷雾转移需要富含氩气的混合气(通常≥80% Ar),在100% CO₂下不会发生。始终根据机器门内的图表确认,并在相同厚度的废料上试焊一条焊珠——接头类型、位置、行进速度和气体混合物都会改变最终设置。
按材料的熔化常数和焊丝密度
熔化常数\(K_m\)是电弧每分钟每安培焊接电流消耗的焊丝体积。将该体积除以焊丝的横截面积\(\pi d^{2}/4\),就得到烧蚀速率(单位为每分钟每安培焊丝英寸)——将其乘以电流,就得到送进速度。
| 焊丝类型(AWS等级) | \(K_m\) (in³/min per amp) | 密度\(\rho\) (lb/in³) | 烧蚀速率 0.030 in (IPM/A) | 烧蚀速率 0.035 in (IPM/A) | 烧蚀速率 0.045 in (IPM/A) |
|---|---|---|---|---|---|
| 低碳钢 — ER70S-6(ER70S-3相似) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| 不锈钢 — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| 铝 — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| 硅青铜 — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| 金属芯/药芯(E70C-6M, E71T-1) | 不是单一实心焊丝常数——见注记 | 有效密度低于实心钢(管状) | 使用制造商的WFS/电流图表 | ||
如何阅读烧蚀速率列: 0.035 in钢的烧蚀速率约为每安培1.60 IPM,所以150 A ≈ 240 IPM。相同的0.035 in焊丝用于ER4043铝时的烧蚀速率为每安培3.12 IPM,因为铝的低熔点和高热导率每安培消耗的焊丝体积远大得多——因此在相同电流下送进速度大约翻倍。
沉积效率: 计算器对气体保护的实心焊丝假设约0.98(98%)——飞溅和少量气化造成损失,没有熔渣。气体保护的药芯焊丝通常接近0.80–0.90,自保护药芯焊丝更低,因为部分填充物变成熔渣而不是焊缝金属;金属芯焊丝接近实心焊丝。因此沉积速率总是落后于熔化速率:
$$\text{沉积}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
注意这里\(K_m\)和\(\rho\)用美国习用单位表示(in³/min per amp和lb/in³),这是北美填充金属数据通常发布的方式;计算器将输出转换为m/min,你可以将lb/hr乘以0.4536转换为kg/h。
关键MIG焊接术语解释
- 焊丝送进速度(WFS)
- 传动轮将填充焊丝从枪中推出的速度,在北美以每分钟英寸(IPM)为单位,其他地方以每分钟米(m/min)为单位。\(1\ \text{m/min} = 39.37\ \text{IPM}\);计算器报告两者。
- 烧蚀速率
- 电弧每分钟为每安培电流熔化的焊丝英寸,\(4K_m/(\pi d^{2})\)。它由焊丝直径和合金固定,是连接电流和送进速度的因素。
- 熔化常数\(K_m\)
- 每分钟每安培熔化的焊丝体积(in³/min·A)。它是材料特定的——低碳钢为0.00154,铝为0.00300——并包含合金的熔点、热容量和电弧行为。
- 沉积速率
- 每小时实际留在接头中的金属重量(lb/hr或kg/h)。它总是低于熔化速率,因为飞溅和气化——以及药芯焊丝的熔渣——移除了一部分熔化的物质。计算器对实心焊丝应用0.98的效率。
- 接触尖端到工件距离(CTWD)/伸出长度
- 从接触尖端末端到工件的距离。更长的CTWD增加电极伸出部分的电阻预热,所以在恒压机器上焊丝以较低电流熔化——电流下降,尽管仪表上没有变化。约3/8 in(10 mm)是正常的短路参考。
- 电弧电压
- 跨越电弧测量的电压。它控制电弧长度和焊珠形状:太低会产生粗糙绳状焊珠,容易中断;太高会产生宽平焊珠,伴有下切和飞溅。
- CV(恒电压)电源
- 标准MIG机器类型。它保持电压接近恒定,并让电流自动调整以保持电弧长度稳定。这就是为什么送进速度有效地设置电流: 更快的送进迫使电弧吸取更多电流来熔化焊丝。因此你在这个计算器中输入的安培是你期望吸取的目标电流,工具告诉你会产生该电流的送进速度。
- 短路转移
- 低电流和电压;焊丝重复接触熔池,短路在小飞溅事件中清除。低热输入——最适合薄板、薄壁和非位置焊接,也是100% CO₂仅有的可用模式。
- 球状转移
- 短路上方的过渡范围:大的不规则液滴跨越电弧掉落。飞溅多且通常避免。
- 喷雾转移
- 高电流,使用富含氩气的保护气体(通常≥80% Ar);金属以细小液滴流的形式跨越。光滑、快速和高沉积,但流动熔池主要限制它用于更厚材料的平面和水平填角焊位置。
- 占空比
- 机器在给定输出下在十分钟周期中可以焊接的比例,不会过热——例如在200 A时60%意味着六分钟焊接,四分钟冷却。额定值通常根据IEC 60974-1(或较旧美国设备的NEMA EW-1)声明,所以要进行同类比较。
- 传动轮和张力
- 推动焊丝的槽形轮。实心钢使用V形槽,药芯焊丝使用滚花V形,软铝使用U形槽。将张力设置在焊丝在轻微阻力下停止滑动的点上方——过度拧紧会使焊丝变形并导致鸟窝状。
所有这些数值都是设置和估计的初始点。在废料上确认设置,并遵循适用于你工作的焊接工艺规范和安全要求。
常见问题
电流该怎么定? 车间里对碳钢有个经验法则:板厚每 0.001 in 配约 1 A,也就是 1/8 in(约3.2 mm)钢板从 125 A 左右起步。若板厚更大并开了坡口,电流还可以再往上加。
我的焊机只有1到10的旋钮怎么办? 很多家用/入门级焊机把送丝档位标成1–10,而不是IPM。可以拿算出来的IPM去对照焊机门内侧的参数表;也可以直接实测:不通气、扣住焊枪扳机空送6秒,量出送出的焊丝长度再乘以10,就是每分钟的送丝长度。
干伸长度会影响结果吗? 会。干伸长度越长,焊丝的电阻预热越明显,同样的送丝速度所需电流反而更小。本文数据按常规 3/8 in(约10 mm)干伸长度估算;如果你把干伸拉长,送丝速度通常要相应往上调一点。