ما الذي تقوم به هذه الحاسبة
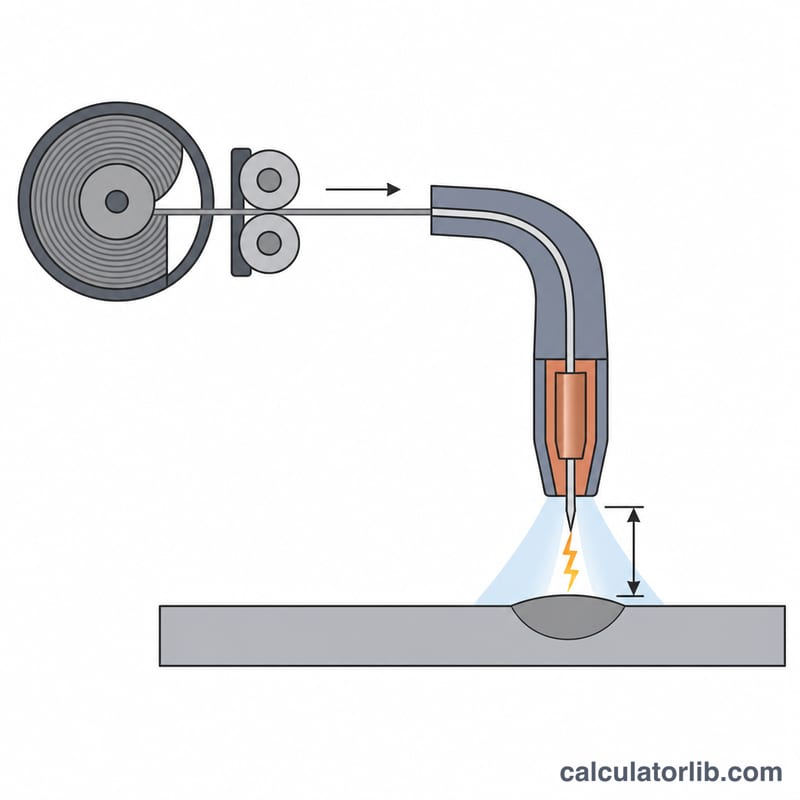
كل لحام MIG ناجح هو معادلة توازن: يجب أن يخرج السلك من فوهة التلامس بنفس السرعة التي يصهره بها القوس تمامًا. إذا كانت التغذية بطيئة، يرتد القوس إلى الخلف ويلتحم السلك بالفوهة؛ وإذا كانت سريعة أكثر من اللازم، يصطدم السلك بسطح المعدن ويصدر طقطقة متتابعة تشبه صوت الرشاش. تحوّل هذه الأداة قطر السلك ونوع معدنه وشدة تيار اللحام المطلوبة إلى سرعة تغذية مبدئية بالبوصة في الدقيقة وبالمتر في الدقيقة، إضافة إلى معدل الترسيب وقيمة فولتية للانطلاق منها.
المعادلة
الانصهار يحكمه الحجم لا الطول، ولهذا يعمل السلك الأسمك بسرعة أقل عند نفس شدة التيار. سرعة التغذية هي الحجم المنصهر في الدقيقة مقسومًا على مساحة مقطع السلك:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$حيث \(I\) = تيار اللحام بالأمبير، و\(d\) = قطر السلك بالبوصة، و\(K_m\) = ثابت الانصهار الحجمي للسلك، ويساوي نحو \(0.00154\) للفولاذ الطري، و\(0.00160\) للفولاذ المقاوم للصدأ، و\(0.00200\) للبرونز السيليكوني، و\(0.00300\,\text{in}^3/\text{min}\) لكل أمبير للألومنيوم. يحتاج الألومنيوم إلى حرارة أقل بكثير لكل وحدة حجم، ولهذا يغذّي مسدس البكرة سلك الألومنيوم بسرعة تفوق سرعة الفولاذ بمرتين إلى ثلاث مرات عند نفس الأمبير.
هذه أرقام للانطلاق فقط. اضبطها بدقة بالأذن وبمظهر خط اللحام: الطقطقة الحادة المصحوبة بتناثر تعني غالبًا أن سرعة التغذية أعلى من اللازم مقارنة بالفولتية، أما القوس الذي يفرقع ويرتد ليحترق عند الفوهة فيعني أنها منخفضة أكثر من اللازم.
الفولتية قيمة تقريبية للانطلاق في نمط النقل بالدائرة القصيرة (الفولاذ والفولاذ المقاوم للصدأ والبرونز) أو النقل الرذاذي/النبضي (الألومنيوم) عند طول سلك بارز 3/8 بوصة. راجعها دائمًا مع جدول باب الماكينة لديك.
مثال محلول
فولاذ طري، سلك 0.035 بوصة، تيار 150 أمبير. مساحة مقطع السلك هي
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$إذن معدل الصهر يساوي \(0.00154 / 0.000962 = 1.60\) بوصة/دقيقة لكل أمبير، و
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$أما معدل الترسيب فيبلغ \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) رطل/ساعة.
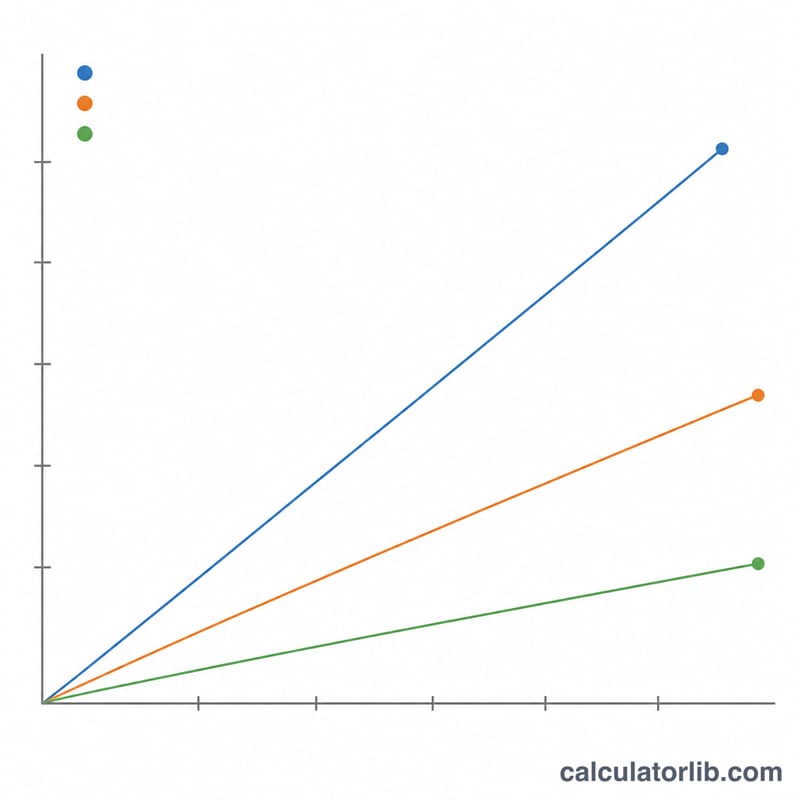
إعدادات سرعة إمداد السلك والتيار حسب قطر السلك
يوضح الجدول أدناه نقاط البدء في الورشة للسلك الصلب ER70S-6 من الفولاذ الخفيف (تصنيف AWS A5.18، التعيين الأمريكي؛ أقرب المعادلات ISO 14341 هي G3Si1/G4Si1). يتم حساب سرعة إمداد السلك (WFS) باستخدام نفس علاقة الذوبان التي يستخدمها الحاسبة:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{min per amp}$$
| قطر السلك | التيار القابل للاستخدام | WFS عند النهاية المنخفضة / النهاية العالية (IPM) | WFS عند النهاية المنخفضة / النهاية العالية (م/دقيقة) | جهد القوس التقريبي | سمك اللوحة النموذجي |
|---|---|---|---|---|---|
| 0.023 بوصة (0.6 مم) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V (دوائر قصيرة فقط) | 24 ga – 1/8 in (0.6–3 mm) |
| 0.030 بوصة (0.8 مم) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V (دوائر قصيرة) | 22 ga – 3/16 in (0.8–5 mm) |
| 0.035 بوصة (0.9 مم) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V دوائر قصيرة؛ ~24–28 V رش | 20 ga – 1/4 in (0.9–6 mm) |
| 0.045 بوصة (1.2 مم) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V دوائر قصيرة؛ ~26–32 V رش | 1/8 – 1/2 in (3–12 mm)، أسمك في التمريرات المتعددة |
لاحظ أن كل قطر يهبط في نطاق سرعة إمداد تقريبي من 70–330 IPM عند تيره العامل الخاص به — تُحجم بكرات القيادة والبطانات لهذا النطاق، وهذا هو السبب في أن السلك الذي يكون كبيراً جداً للعمل ببساطة لن يتغذى بطء كافٍ للعمل بثبات.
ملاحظة: هذه هي نقاط البدء لـ نقل الدائرة القصيرة مع تدريع C25 (75% Ar / 25% CO₂) أو 100% CO₂ على المادة النظيفة، DCEP، مع حوالي 3/8 in (10 mm) من مسافة الطرف الملامس للعمل. يتطلب نقل الرش خليطاً غنياً بالأرجون (عادة ≥ 80% Ar) ولن يحدث تحت 100% CO₂. تأكد دائماً من الرسم البياني داخل باب الآلة وشغل خرزة اختبار على حطام بنفس السمك — نوع المفصل والموضع وسرعة السفر وخليط الغاز كل ذلك يحول الإعداد النهائي.
ثوابت الذوبان وكثافات الأسلاك حسب المادة
ثابت الذوبان \(K_m\) هو حجم السلك الذي تستهلكه القوس في الدقيقة لكل أمبير من تيار اللحام. اقسم هذا الحجم على مساحة المقطع العرضي للسلك \(\pi d^{2}/4\) وستحصل على معدل الحرق بالبوصة من السلك في الدقيقة لكل أمبير — اضربه في تيارك وستحصل على سرعة الإمداد.
| نوع السلك (فئة AWS) | \(K_m\) (in³/دقيقة لكل أمبير) | الكثافة \(\rho\) (lb/in³) | حرق 0.030 in (IPM/A) | حرق 0.035 in (IPM/A) | حرق 0.045 in (IPM/A) |
|---|---|---|---|---|---|
| الفولاذ الخفيف — ER70S-6 (ER70S-3 مشابهة) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| الفولاذ المقاوم للصدأ — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| الألومنيوم — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| برونز السيليكون — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| السلك المركب المعدني / أسلاك مليئة بالتدفق (E70C-6M, E71T-1) | ليس ثابتاً موحداً للسلك الصلب — انظر الملاحظة | كثافة فعلية أقل من الفولاذ الصلب (أنبوبي) | استخدم رسم البياني الخاص بـ WFS/التيار من الشركة المصنعة | ||
كيفية قراءة أعمدة الحرق: السلك الفولاذي بقطر 0.035 in يحترق بحوالي 1.60 IPM لكل أمبير، لذا فإن 150 A ≈ 240 IPM. نفس السلك بقطر 0.035 in في ألومنيوم ER4043 يحترق بـ 3.12 IPM لكل أمبير لأن درجة الانصهار المنخفضة للألومنيوم وموصليته الحرارية العالية تستهلكان حجم سلك أكثر بكثير لكل أمبير — وبالتالي تقريباً ضعف سرعة الإمداد عند نفس التيار.
كفاءة الترسب: الحاسبة تفترض ~0.98 (98%) للسلك الصلب تحت التدريع بالغاز — الرش والكمية الصغيرة من التبخر تفسر الفقدان، وليس هناك خبث. سلك مليء بالتدفق المحمي بالغاز عادة ما يكون أقرب إلى 0.80–0.90 وسلك ملء ذاتي التدريع أقل، لأن جزءاً من الملء يصبح خبث بدلاً من معدن اللحام؛ السلك المركب المعدني يجلس بالقرب من السلك الصلب. معدل الترسب لذلك يتأخر دائماً عن معدل الذوبان:
$$\text{Deposition}_{\text{lb/hr}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
لاحظ أن \(K_m\) و \(\rho\) هنا يتم التعبير عنهما بالوحدات المخصصة الأمريكية (in³/دقيقة لكل أمبير و lb/in³)، وهي الطريقة التي تُنشر بها بيانات مواد الحشو في أمريكا الشمالية عادة؛ تحول الحاسبة المخرجات إلى m/min ويمكنك تحويل lb/hr إلى kg/h بالضرب في 0.4536.
شروط اللحام بـ MIG الرئيسية الموضحة
- سرعة إمداد السلك (WFS)
- مدى سرعة دفع بكرات القيادة لسلك الحشو خارج البندقية، مقاسة بالبوصات في الدقيقة (IPM) في أمريكا الشمالية أو بالأمتار في الدقيقة (m/min) في مكان آخر. \(1\ \text{m/min} = 39.37\ \text{IPM}\)؛ تقدم الحاسبة كلاهما.
- معدل الحرق
- بوصات من السلك التي تذيبها القوس في الدقيقة لكل أمبير من التيار، \(4K_m/(\pi d^{2})\). يتم تحديده بواسطة قطر السلك والسبيكة، وهو ما يربط التيار بسرعة الإمداد.
- ثابت الذوبان \(K_m\)
- حجم السلك المذاب في الدقيقة لكل أمبير (in³/دقيقة·A). إنها خاصة بالمادة — 0.00154 للفولاذ الخفيف، 0.00300 للألومنيوم — وتطوي درجة انصهار السبيكة وقدرتها الحرارية وسلوك القوس.
- معدل الترسب
- وزن المعادن المتروكة فعلياً في المفصل في الساعة (lb/hr أو kg/h). إنه دائماً أقل من معدل الذوبان لأن الرش والتبخر — والخبث، مع سلك مليء بالتدفق — تزيل جزءاً مما ذاب. تطبق الحاسبة كفاءة 0.98 للسلك الصلب.
- مسافة الطرف الملامس للعمل (CTWD) / البروز
- المسافة من نهاية الطرف الملامس إلى قطعة العمل. يضيف CTWD الأطول إعادة التسخين المقاوم لتمديد القطب الكهربائي، لذا على آلة الجهد الثابت يذوب السلك بتيار أقل — ينخفض التيار حتى لو لم يتغير شيء على الاتصال الهاتفي. حوالي 3/8 in (10 mm) هي المرجع الطبيعي للدائرة القصيرة.
- جهد القوس
- الجهد المقاس عبر القوس. يتحكم في طول القوس وشكل الخرزة: منخفض جداً يعطي خرزة حبلية وعثرة، مرتفع جداً يعطي خرزة عريضة ومسطحة مع قطع والرش.
- مصدر الطاقة ذو الجهد الثابت (CV)
- نوع آلة اللحام بـ MIG القياسي. يحافظ على الجهد ثابتاً تقريباً ويترك التيار ليتكيف بنفسه للحفاظ على ثبات طول القوس. هذا هو السبب في أن سرعة الإمداد تحدد التيار بشكل فعلي: يفرض التغذية الأسرع القوس لرسم تيار أكثر لذوبان السلك. التيارات التي تدخلها في هذه الحاسبة هي بالتالي التيار المستهدف الذي تتوقع رسمه، والأداة تخبرك بسرعة الإمداد التي ستنتجه.
- نقل الدائرة القصيرة
- تيار وجهد منخفضان؛ يلمس السلك مراراً وتكراراً برك المعادن المنصهرة وقصر الدائرة في حدث رش صغير. إدخال حرارة منخفض — الأفضل للصفائح والجدران الرقيقة والعمل خارج الموضع، والنمط الوحيد المتاح مع 100% CO₂.
- نقل كروي
- نطاق الانتقال فوق الدائرة القصيرة: قطيرات كبيرة غير منتظمة تسقط عبر القوس. رشاش وتم تجنبه عموماً.
- نقل الرش
- تيار عالي مع غاز تدريع غني بالأرجون (عادة ≥ 80% Ar)؛ تعبر المعادن كتيار ناعم من القطيرات. سلس وسريع وعالي الترسب، لكن برك السوائل تحدها في الغالب لمواضع ملء أفقية وعلى مواد أسمك.
- دورة العمل
- حصة فترة عشر دقائق يمكن لآلة اللحام فيها عند مخرجات معينة دون ارتفاع درجة الحرارة — على سبيل المثال 60% عند 200 A تعني ست دقائق لحام وأربع دقائق تبريد. عادة ما يتم الإعلان عن التقييمات وفقاً لـ IEC 60974-1 (أو NEMA EW-1 على معدات الولايات المتحدة الأقدم)، لذا قارن مثل مع مثل.
- بكرة القيادة والتوتر
- البكرات المحزوزة التي تدفع السلك. استخدم V-groove للفولاذ الصلب، محكك V للملء بالتدفق، و U-groove للألومنيوم الناعم. اضبط التوتر أعلى قليلاً من النقطة التي يتوقف فيها السلك عن الانزلاق مقابل المقاومة الخفيفة — الشد الزائد يشوه السلك ويسبب تضفير الطيور.
كل هذه الأرقام هي نقاط بدء للإعداد والتقدير. تأكد من الإعدادات على الخردة، واتبع مواصفات إجراء اللحام ومتطلبات السلامة التي تنطبق على عملك.
الأسئلة الشائعة
كيف أختار شدة التيار؟ القاعدة الشائعة في الورش مع الفولاذ الطري هي نحو 1 أمبير لكل 0.001 بوصة من سُمك اللوح، أي أن لوحًا سمكه 1/8 بوصة يبدأ قرب 125 أمبير. والمقاطع الأسمك ذات الحواف المشطوفة تتحمل تيارًا أعلى.
جهازي فيه مفتاح مرقّم فقط. كثير من ماكينات الهواة تُدرّج التغذية من 1 إلى 10 بدل البوصة/دقيقة. استخدم قيمة الـ IPM المحسوبة لإيجاد السرعة المقابلة في جدول باب الماكينة، أو قِسها عمليًا: شغّل السلك 6 ثوانٍ مع ضغط زناد المسدس ومن دون غاز، ثم اضرب الطول الخارج في 10.
هل يؤثر طول السلك البارز (Stickout) على النتيجة؟ نعم. كلما زاد طول السلك البارز زاد التسخين المسبق بالمقاومة، فتسحب نفس سرعة التغذية أمبيرًا أقل. هذه الأرقام مبنية على طول بارز اعتيادي مقداره 3/8 بوصة؛ فإذا أطلته، توقّع أن ترفع سرعة التغذية قليلًا.