यह कैलकुलेटर क्या करता है
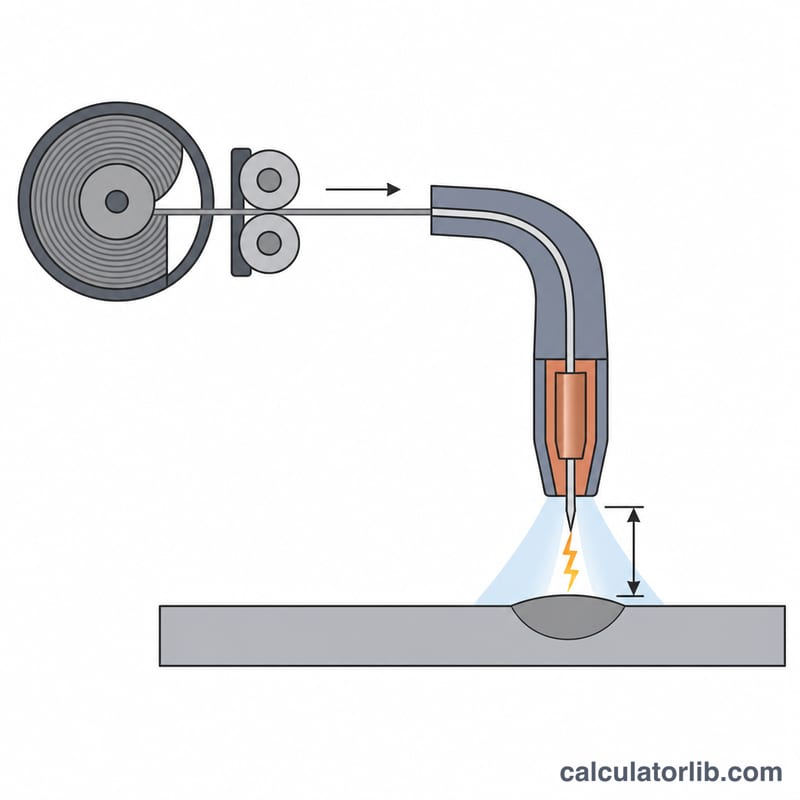
हर अच्छी MIG वेल्ड एक संतुलन पर टिकी होती है: वायर कॉन्टैक्ट टिप से ठीक उतनी ही रफ़्तार से निकलनी चाहिए, जितनी रफ़्तार से आर्क उसे पिघला रहा है। फीड धीमी हुई तो आर्क पीछे की ओर जलकर वायर को टिप से ही चिपका देगा; फीड तेज़ हुई तो वायर प्लेट से टकराकर मशीन-गन जैसी खड़खड़ाहट करेगी। यह टूल आपके वायर व्यास, वायर मटीरियल और टारगेट वेल्डिंग करंट को शुरुआती वायर फीड स्पीड में बदल देता है — इंच प्रति मिनट (IPM) और मीटर प्रति मिनट दोनों में — साथ में डिपॉज़िशन रेट और एक शुरुआती वोल्टेज भी बताता है।
फ़ॉर्मूला
पिघलने की दर लंबाई नहीं, आयतन (वॉल्यूम) पर चलती है — इसीलिए समान एम्पियर पर मोटी वायर धीमी चलती है। फीड स्पीड यानी प्रति मिनट पिघला हुआ आयतन, वायर के क्रॉस-सेक्शन से भाग देने पर:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$यहाँ \(I\) = वेल्डिंग करंट (एम्पियर में), \(d\) = वायर व्यास (इंच में), और \(K_m\) = वायर का वॉल्यूमेट्रिक मेल्ट-ऑफ़ स्थिरांक — माइल्ड स्टील के लिए लगभग \(0.00154\), स्टेनलेस के लिए \(0.00160\), सिलिकॉन ब्रॉन्ज़ के लिए \(0.00200\) और एल्युमिनियम के लिए \(0.00300\,\text{in}^3/\text{min}\) प्रति एम्पियर। एल्युमिनियम को प्रति इकाई आयतन बहुत कम गर्मी चाहिए — यही वजह है कि समान एम्पियर पर एल्युमिनियम स्पूल गन स्टील के मुक़ाबले दो से तीन गुना तेज़ फीड करती है।
ये सिर्फ़ शुरुआती सेटिंग हैं। आवाज़ और बीड की शक्ल देखकर बारीक एडजस्टमेंट करें: कर्कश, स्पैटर वाली तड़तड़ाहट का मतलब आमतौर पर यह है कि वोल्टेज के हिसाब से वायर फीड स्पीड ज़्यादा है, जबकि पॉप-पॉप करता आर्क जो टिप तक पीछे जल जाए, बताता है कि फीड स्पीड कम है।
वोल्टेज एक मोटा-मोटी शुरुआती अनुमान है, जो 3/8 इंच स्टिकआउट पर शॉर्ट-सर्किट ट्रांसफ़र (स्टील, स्टेनलेस, ब्रॉन्ज़) या स्प्रे/पल्स ट्रांसफ़र (एल्युमिनियम) मानकर दिया गया है। इसे हमेशा अपनी मशीन के दरवाज़े पर लगे चार्ट से मिला लें।
हल किया हुआ उदाहरण
माइल्ड स्टील, 0.035 इंच वायर, 150 A। वायर का क्षेत्रफल:
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$तो बर्न-ऑफ़ रेट हुआ \(0.00154 / 0.000962 = 1.60\) IPM प्रति एम्पियर और
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$डिपॉज़िशन निकलता है \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) पाउंड/घंटा।
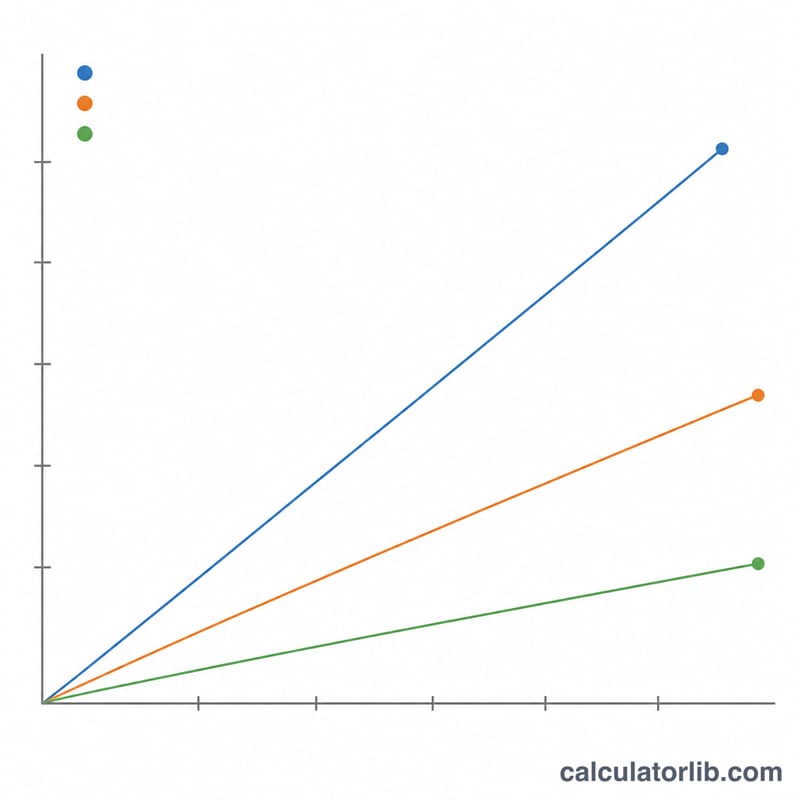
तार फीड गति और तार व्यास द्वारा एम्पेरेज सेटिंग्स
नीचे दी गई तालिका ठोस ER70S-6 हल्के स्टील तार के लिए दुकान के शुरुआती बिंदु देती है (AWS A5.18 वर्गीकरण, US पदनाम; निकटतम ISO 14341 समकक्ष G3Si1/G4Si1 हैं)। तार फीड गति (WFS) की गणना एक ही पिघलने-बंद संबंध का उपयोग करके की जाती है जो कैलकुलेटर उपयोग करता है:
$$\text{WFS}_{\text{इंच प्रति मिनट}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{इंच}^3/\text{मिनट प्रति एम्प}$$
| तार व्यास | उपयोगी एम्पेरेज | कम/उच्च सिरे पर WFS (इंच प्रति मिनट) | कम/उच्च सिरे पर WFS (मीटर/मिनट) | सन्निकट चाप वोल्टेज | विशिष्ट प्लेट मोटाई |
|---|---|---|---|---|---|
| 0.023 इंच (0.6 मिमी) | 30–90 ए | 111 / 334 | 2.8 / 8.5 | 14–18 वी (केवल शॉर्ट-सर्किट) | 24 गेज – 1/8 इंच (0.6–3 मिमी) |
| 0.030 इंच (0.8 मिमी) | 40–145 ए | 87 / 316 | 2.2 / 8.0 | 15–20 वी (शॉर्ट-सर्किट) | 22 गेज – 3/16 इंच (0.8–5 मिमी) |
| 0.035 इंच (0.9 मिमी) | 50–200 ए | 80 / 320 | 2.0 / 8.1 | 16–22 वी शॉर्ट-सर्किट; ~24–28 वी स्प्रे | 20 गेज – 1/4 इंच (0.9–6 मिमी) |
| 0.045 इंच (1.2 मिमी) | 75–300 ए | 73 / 290 | 1.8 / 7.4 | 17–23 वी शॉर्ट-सर्किट; ~26–32 वी स्प्रे | 1/8 – 1/2 इंच (3–12 मिमी), बहु-पास में अधिक मोटा |
ध्यान दें कि हर व्यास मोटे तौर पर अपने स्वयं के कार्य वर्तमान पर लगभग एक ही 70–330 इंच प्रति मिनट फीड-स्पीड बैंड में आता है — ड्राइव रोल और लाइनर्स उस श्रेणी के लिए आकार दिए जाते हैं, यही कारण है कि एक तार जो काम के लिए बहुत बड़ा है बस पर्याप्त धीमी गति से फीड नहीं करेगा।
नोट: ये शॉर्ट-सर्किट ट्रांसफर के लिए शुरुआती बिंदु हैं C25 (75% Ar / 25% CO₂) या 100% CO₂ शील्डिंग के साथ स्वच्छ सामग्री पर, DCEP, संपर्क-टिप-से-कार्य दूरी के लगभग 3/8 इंच (10 मिमी) के साथ। स्प्रे ट्रांसफर को आर्गन से भरपूर मिश्रण (आमतौर पर ≥ 80% Ar) की आवश्यकता है और 100% CO₂ के तहत नहीं होगा। हमेशा अपने मशीन के दरवाजे के अंदर चार्ट के खिलाफ पुष्टि करें और एक ही मोटाई के स्क्रैप पर एक परीक्षण मनका चलाएं — संयुक्त प्रकार, स्थिति, यात्रा गति और गैस मिश्रण सभी अंतिम सेटिंग को स्थानांतरित करते हैं।
पिघलने-बंद स्थिरांक और सामग्री द्वारा तार घनत्व
पिघलने-बंद स्थिरांक \(K_m\) चाप द्वारा प्रति मिनट प्रति एम्प वेल्डिंग वर्तमान का उपभोग किए गए तार की मात्रा है। उस मात्रा को तार के क्रॉस-अनुभागीय क्षेत्र \(\pi d^{2}/4\) से विभाजित करें और आपको प्रति मिनट प्रति एम्प तार के इंच में बर्न-ऑफ दर मिलती है — इसे अपने एम्पेरेज से गुणा करें और आपके पास फीड स्पीड है।
| तार प्रकार (AWS वर्ग) | \(K_m\) (इंच³/मिनट प्रति एम्प) | घनत्व \(\rho\) (पाउंड/इंच³) | बर्न-ऑफ 0.030 इंच (इंच प्रति मिनट/ए) | बर्न-ऑफ 0.035 इंच (इंच प्रति मिनट/ए) | बर्न-ऑफ 0.045 इंच (इंच प्रति मिनट/ए) |
|---|---|---|---|---|---|
| हल्का स्टील — ER70S-6 (ER70S-3 समान) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| स्टेनलेस — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| एल्यूमीनियम — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| सिलिकॉन कांस्य — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| धातु-कोरित / फ्लक्स-कोरित (E70C-6M, E71T-1) | एक एकल ठोस-तार स्थिरांक नहीं — नोट देखें | ठोस स्टील (ट्यूबलर) से नीचे प्रभावी घनत्व | निर्माता के तार फीड स्पीड/एम्पेरेज चार्ट का उपयोग करें | ||
बर्न-ऑफ कॉलम को कैसे पढ़ें: 0.035 इंच स्टील लगभग 1.60 इंच प्रति मिनट प्रति एम्प की दर से बर्न ऑफ होता है, इसलिए 150 ए ≈ 240 इंच प्रति मिनट। ER4043 एल्यूमीनियम में समान 0.035 इंच तार 3.12 इंच प्रति मिनट प्रति एम्प की दर से बर्न ऑफ होता है क्योंकि एल्यूमीनियम का कम पिघलने वाला बिंदु और उच्च तापीय चालकता प्रति एम्प बहुत अधिक तार मात्रा का उपभोग करते हैं — इसलिए समान वर्तमान पर लगभग दोगुनी फीड गति।
निक्षेपण दक्षता: कैलकुलेटर गैस शील्डिंग के तहत ठोस तार के लिए ~0.98 (98%) मानता है — छिड़काव और वाष्पीकरण की एक छोटी मात्रा नुकसान का कारण बनती है, और कोई स्लैग नहीं है। गैस-शील्डित फ्लक्स-कोरित तार आमतौर पर 0.80–0.90 के करीब होता है और स्व-शील्डित फ्लक्स-कोरित अभी भी कम होता है, क्योंकि भरण का हिस्सा वेल्ड धातु के बजाय स्लैग बन जाता है; धातु-कोरित तार ठोस तार के करीब बैठता है। इसलिए निक्षेपण दर हमेशा पिघलने-बंद दर से पीछे रहती है:
$$\text{निक्षेपण}_{\text{पाउंड/घंटा}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
ध्यान दें कि \(K_m\) और \(\rho\) यहां US प्रथागत इकाइयों (इंच³/मिनट प्रति एम्प और पाउंड/इंच³) में व्यक्त किए गए हैं, जो इस प्रकार उत्तरी अमेरिकी फिलर-धातु डेटा आमतौर पर प्रकाशित होता है; कैलकुलेटर आउटपुट को मीटर/मिनट में परिवर्तित करता है और आप पाउंड/घंटा को किग्रा/घंटा में 0.4536 से गुणा करके परिवर्तित कर सकते हैं।
मुख्य MIG वेल्डिंग शर्तें समझाई गई
- तार फीड गति (WFS)
- ड्राइव रोल फिलर तार को बंदूक से कितनी तेजी से धकेलता है, उत्तरी अमेरिका में इंच प्रति मिनट (इंच प्रति मिनट) में या अन्यत्र मीटर प्रति मिनट (मीटर/मिनट) में मापा जाता है। \(1\ \text{मीटर/मिनट} = 39.37\ \text{इंच प्रति मिनट}\); कैलकुलेटर दोनों की रिपोर्ट करता है।
- बर्न-ऑफ दर
- प्रति मिनट प्रति एम्प करंट के लिए चाप द्वारा पिघलाए गए तार के इंच, \(4K_m/(\pi d^{2})\)। यह तार व्यास और मिश्र धातु द्वारा तय किया जाता है, और यह वह है जो एम्पेरेज को फीड स्पीड से जोड़ता है।
- पिघलने-बंद स्थिरांक \(K_m\)
- प्रति मिनट प्रति एम्प (इंच³/मिनट·ए) पिघलाए गए तार की मात्रा। यह सामग्री-विशिष्ट है — हल्के स्टील के लिए 0.00154, एल्यूमीनियम के लिए 0.00300 — और मिश्र धातु के पिघलने वाले बिंदु, ताप क्षमता और चाप व्यवहार को मोड़ता है।
- निक्षेपण दर
- धातु का वजन वास्तव में प्रति घंटा (पाउंड/घंटा या किग्रा/घंटा) संयुक्त में छोड़ा जाता है। यह हमेशा पिघलने-बंद दर से कम होता है क्योंकि छिड़काव और वाष्पीकरण — और स्लैग, फ्लक्स-कोरित तार के साथ — जो पिघला वह हटा देता है। कैलकुलेटर ठोस तार के लिए 0.98 दक्षता लागू करता है।
- संपर्क टिप से कार्य दूरी (CTWD) / स्टिकआउट
- संपर्क टिप के अंत से वर्कपीस की दूरी। लंबी CTWD इलेक्ट्रोड विस्तार के प्रतिरोधी पूर्व-हीटिंग को जोड़ता है, इसलिए एक स्थिर-वोल्टेज मशीन पर तार कम करंट पर पिघलता है — एम्पेरेज गिरता है भले ही डायल पर कुछ नहीं बदला। लगभग 3/8 इंच (10 मिमी) एक सामान्य शॉर्ट-सर्किट संदर्भ है।
- चाप वोल्टेज
- चाप के आर-पार मापा गया वोल्टेज। यह चाप की लंबाई और मनका आकार को नियंत्रित करता है: बहुत कम रस्सीदार, ठोकरें मनका देता है, बहुत अधिक चौड़ा, सपाट मनका अंडरकट और छिड़काव के साथ देता है।
- CV (स्थिर वोल्टेज) बिजली स्रोत
- मानक MIG मशीन प्रकार। यह वोल्टेज को लगभग स्थिर रखता है और करंट को चाप की लंबाई को स्थिर रखने के लिए स्व-समायोजन करने देता है। यह कारण है कि फीड स्पीड प्रभावी रूप से एम्पेरेज सेट करती है: तेजी से फीडिंग चाप को तार पिघलाने के लिए अधिक करंट खींचने के लिए मजबूर करती है। इसलिए इस कैलकुलेटर में आप जो एम्प्स दर्ज करते हैं वे लक्ष्य करंट हैं जो आप आकर्षित करने की अपेक्षा करते हैं, और टूल आपको वह फीड स्पीड बताता है जो इसे उत्पन्न करेगी।
- शॉर्ट-सर्किट ट्रांसफर
- कम वर्तमान और वोल्टेज; तार बार-बार पोखर को छूता है और छोटा एक छोटे छिड़काव ईवेंट में साफ़ करता है। कम गर्मी इनपुट — शीट, पतली दीवार और स्थिति से बाहर के काम के लिए सर्वोत्तम, और 100% CO₂ के साथ उपलब्ध एकमात्र मोड।
- ग्लोबुलर ट्रांसफर
- शॉर्ट-सर्किट के ऊपर संक्रमणकालीन श्रेणी: बड़ी अनियमित बूंदें चाप के आर-पार गिरती हैं। छिड़काव और आमतौर पर बचा जाता है।
- स्प्रे ट्रांसफर
- आर्गन-समृद्ध शील्डिंग गैस के साथ उच्च वर्तमान (आमतौर पर ≥ 80% Ar); धातु बूंदों की एक सूक्ष्म धारा के रूप में पार करती है। चिकनी, तेजी से और उच्च-निक्षेपण, लेकिन तरल पोखर इसे मोटी सामग्री पर ज्यादातर सपाट और क्षैतिज फिलेट स्थितियों तक सीमित करता है।
- कर्तव्य चक्र
- दस मिनट की अवधि का हिस्सा जो एक मशीन ओवरहीटिंग के बिना दिए गए आउटपुट पर वेल्ड कर सकता है — उदाहरण के लिए 60% 200 ए पर छः मिनट वेल्डिंग, चार मिनट ठंडा करने का मतलब है। रेटिंग आमतौर पर IEC 60974-1 (या पुरानी US उपकरण पर NEMA EW-1) के लिए घोषित किए जाते हैं, इसलिए समान के साथ तुलना करें।
- ड्राइव रोल और तनाव
- नली वाले रोलर्स जो तार को धकेलते हैं। ठोस स्टील के लिए V-ग्रूव का उपयोग करें, फ्लक्स-कोरित के लिए नमकीन V, और नरम एल्यूमीनियम के लिए U-ग्रूव। तनाव को उस बिंदु के ठीक ऊपर सेट करें जहां तार हल्के प्रतिरोध के खिलाफ फिसलना बंद कर देता है — ओवर-टाइटनिंग तार को विकृत करता है और पक्षी नेस्टिंग का कारण बनता है।
ये सभी आंकड़े सेटअप और अनुमान के लिए शुरुआती बिंदु हैं। स्क्रैप पर सेटिंग्स की पुष्टि करें, और वेल्डिंग प्रक्रिया विनिर्देश और सुरक्षा आवश्यकताओं का पालन करें जो आपके काम पर लागू होती हैं।
अक्सर पूछे जाने वाले सवाल
एम्पियर कैसे चुनें? माइल्ड स्टील के लिए वर्कशॉप का आम नियम है — प्लेट की मोटाई के हर 0.001 इंच पर लगभग 1 एम्पियर। यानी 1/8 इंच (लगभग 3 mm) स्टील की शुरुआत 125 A के आसपास होगी। मोटे सेक्शन में बेवल बना हो तो करंट और बढ़ाया जा सकता है।
मेरी मशीन पर सिर्फ़ नंबर वाला नॉब है। कई हॉबी वेल्डिंग मशीनों पर फीड 1–10 के नंबरों में लिखी होती है, IPM में नहीं। कैलकुलेट की गई IPM को मशीन के दरवाज़े पर लगे चार्ट से मिलाइए, या ख़ुद नाप लीजिए: गैस बंद करके गन का ट्रिगर 6 सेकंड दबाए रखिए, फिर निकली हुई वायर की लंबाई को 10 से गुणा कर दीजिए — यही IPM है।
क्या स्टिकआउट से नतीजा बदलता है? हाँ। इलेक्ट्रोड स्टिकआउट जितना लंबा होगा, प्रतिरोध से वायर उतनी ही पहले से गर्म होगी, इसलिए उसी फीड स्पीड पर करंट कम खिंचेगा। यहाँ दिए आँकड़े सामान्य 3/8 इंच (लगभग 10 mm) स्टिकआउट मानकर हैं; स्टिकआउट बढ़ाएँ तो फीड स्पीड थोड़ी ऊपर करनी पड़ेगी।
IPM या मीटर/मिनट — कौन-सा देखें? भारत में ज़्यादातर मशीनों और WPS दस्तावेज़ों में फीड स्पीड मीटर/मिनट में दी जाती है, जबकि अमेरिकी मशीनें और वायर स्पेसिफ़िकेशन IPM में चलती हैं। कैलकुलेटर दोनों दिखाता है, इसलिए अपनी मशीन के पैनल पर जो यूनिट लिखी हो, वही इस्तेमाल कीजिए।