Bu hesaplayıcı ne işe yarar?
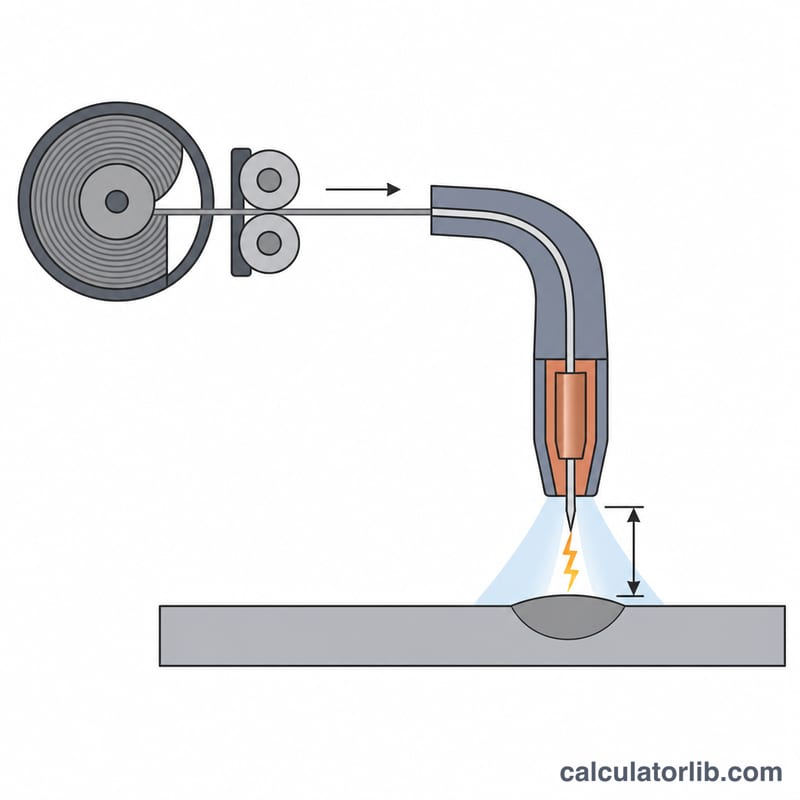
Her MIG dikişi aslında bir denge meselesidir: tel, kontak memesinden tam olarak arkın onu erittiği hızda çıkmalıdır. Tel yavaş gelirse ark geri yanar ve tel memeye yapışır; çok hızlı gelirse tel sacın üstüne dayanır, makineli tüfek sesini andıran o tatsız takırtı başlar. Bu araç; tel çapı, tel cinsi ve hedeflediğiniz kaynak akımını alıp size dakikada inç (IPM) ve dakikada metre (m/dk) cinsinden bir başlangıç tel sürme hızı verir, üstüne yığma hızını ve önerilen başlangıç voltajını da ekler.
Not: Tel sürme hızı Türkiye'deki makinelerin çoğunda m/dk olarak gösterilir; IPM daha çok ABD menşeli makinelerin kapak etiketlerinde ve tel üreticisi tablolarında karşınıza çıkar. Hesaplayıcı iki birimi de aynı anda verdiği için hangi makineyle çalışırsanız çalışın karşılığını doğrudan görürsünüz.
Formül
Ergime uzunlukla değil hacimle ilgilidir; bu yüzden aynı amperde kalın tel daha yavaş sürülür. Tel sürme hızı, dakikada eriyen hacmin telin kesit alanına bölünmesiyle bulunur:
$$\text{WFS} = \frac{4 K_m I}{\pi d^2}$$Burada \(I\) = amper cinsinden kaynak akımı, \(d\) = inç cinsinden tel çapı ve \(K_m\) = telin hacimsel ergime sabitidir; bu sabit yumuşak çelikte yaklaşık \(0.00154\), paslanmaz çelikte \(0.00160\), silisyum bronzunda \(0.00200\) ve alüminyumda amper başına \(0.00300\,\text{in}^3/\text{min}\) düzeyindedir. Alüminyum birim hacim başına çok daha az ısı istediği için, aynı amperde alüminyum torcu (spool gun) çelikten iki ila üç kat daha hızlı tel sürer.
Bu değerler yalnızca başlangıç noktasıdır. İnce ayarı arkın sesine ve dikişin görüntüsüne bakarak yapın: sert, çapaklı ve cızırtılı bir ses genellikle tel sürme hızının voltaja göre fazla yüksek olduğunu; patlar gibi atan ve geri yanıp memeye yapışan bir ark ise fazla düşük olduğunu gösterir.
Voltaj değeri, 3/8 inçlik (yaklaşık 10 mm) serbest tel boyunda kısa devre (çelik, paslanmaz, bronz) veya sprey/pulse (alüminyum) ark tipi için kaba bir başlangıç noktasıdır. Mutlaka makinenizin kapak içindeki ayar tablosuyla karşılaştırın.
Örnek hesap
Yumuşak çelik, 0,035 inçlik tel, 150 A. Telin kesit alanı:
$$A = \frac{\pi d^2}{4} = \frac{\pi \times 0.035^2}{4} = 0.000962\,\text{in}^2$$Buna göre ergime oranı \(0.00154 / 0.000962 = 1.60\) IPM/amper olur ve
$$\text{WFS} = 1.60 \times 150 = 240\ \text{IPM} = 6.10\ \text{m/min}$$Yığma hızı ise \(0.00154 \times 150 \times 0.284 \times 60 \times 0.98 = 3.86\) lb/saat, yani kabaca 1,75 kg/saat çıkar.
Sık sorulan sorular
Amperi nasıl seçerim? Atölyelerde yumuşak çelik için yaygın kural, sac kalınlığının her 0,001 inçi (yaklaşık 0,025 mm) için 1 amperdir; buna göre 1/8 inçlik (3 mm) sacda 125 A civarından başlanır. Ağızları kaynak ağzı açılarak hazırlanmış kalın kesitlerde daha yükseğe çıkabilirsiniz.
Makinemde sadece numaralı kademe var. Hobi sınıfı birçok makinede tel sürme kademesi IPM yerine 1-10 arası rakamlarla etiketlenir. Hesaplanan IPM değerini makinenin kapak içindeki tabloyla eşleştirin ya da ölçün: gazı kapatıp torç tetiğini 6 saniye basılı tutun, çıkan tel boyunu 10 ile çarpın.
Serbest tel boyu (stickout) sonucu değiştirir mi? Evet. Uzun serbest tel boyu telde direnç kaynaklı ön ısınma yaratır, dolayısıyla aynı sürme hızında makine daha az amper çeker. Buradaki değerler normal kabul edilen 3/8 inçlik (yaklaşık 10 mm) serbest tel boyuna göredir; bunu uzatırsanız tel sürme hızını bir tık yukarı almanız gerekir.
Tel Besleme Hızı ve Tel Çapına Göre Amper Ayarları
Aşağıdaki tablo, katı ER70S-6 yumuşak çelik telinin (AWS A5.18 sınıflandırması, ABD tanımlaması; en yakın ISO 14341 eşdeğerleri G3Si1/G4Si1) atölyesi başlangıç noktalarını verir. Tel besleme hızı (WFS), hesaplayıcının kullandığı erime hızı ilişkisi ile aynı şekilde hesaplanır:
$$\text{WFS}_{\text{IPM}} = \frac{4 K_m \cdot A}{\pi d^{2}}, \qquad K_m = 0.00154\ \text{in}^3/\text{dakika amper başına}$$
| Tel çapı | Kullanılabilir amper | WFS düşük / yüksek seviye (IPM) | WFS düşük / yüksek seviye (m/min) | Yaklaşık ark voltajı | Tipik plaka kalınlığı |
|---|---|---|---|---|---|
| 0,023 inç (0,6 mm) | 30–90 A | 111 / 334 | 2.8 / 8.5 | 14–18 V (sadece kısa devre) | 24 ga – 1/8 in (0.6–3 mm) |
| 0,030 inç (0,8 mm) | 40–145 A | 87 / 316 | 2.2 / 8.0 | 15–20 V (kısa devre) | 22 ga – 3/16 in (0.8–5 mm) |
| 0,035 inç (0,9 mm) | 50–200 A | 80 / 320 | 2.0 / 8.1 | 16–22 V kısa devre; ~24–28 V sprey | 20 ga – 1/4 in (0.9–6 mm) |
| 0,045 inç (1,2 mm) | 75–300 A | 73 / 290 | 1.8 / 7.4 | 17–23 V kısa devre; ~26–32 V sprey | 1/8 – 1/2 in (3–12 mm), çok katmanlı kaynaklarda daha kalın |
Dikkat edin ki her çap kendi çalışma akımında kabaca 70–330 IPM besleme hızı bandında yer almaktadır — sürücü silindirler ve gömlekler bu aralık için boyutlandırılmıştır, bu nedenle iş için çok büyük bir tel sabit çalışmak için yeterince yavaş beslenemez.
Not: bunlar, C25 (% 75 Ar / % 25 CO₂) veya %100 CO₂ koruyucu gazı ile temiz malzeme üzerinde, DCEP'de, yaklaşık 3/8 in (10 mm) temas ucu-çalışma parçası mesafesinde kısa devre aktarımı için başlangıç noktalarıdır. Sprey aktarımı argon açısından zengin bir karışım gerektirir (tipik olarak ≥ %80 Ar) ve %100 CO₂ altında gerçekleşmez. Daima makinenizin kapı içindeki tabloyu kontrol edin ve aynı kalınlıktaki eski malzeme üzerinde bir test kordu çalıştırın — birleştirme türü, konum, seyahat hızı ve gaz karışımı son ayarı değiştirir.
Erime Sabitleri ve Malzemeye Göre Tel Yoğunlukları
Erime sabiti \(K_m\) arkın kaynak akımının amper başına dakika cinsinden tükettiği tel hacmidir. Bu hacmi telin kesit alanı \(\pi d^{2}/4\) ile bölüp dakikada amper başına yanma hızını inç cinsinden elde edersiniz — bunu amperinizle çarparsanız besleme hızını bulursunuz.
| Tel türü (AWS sınıfı) | \(K_m\) (in³/dakika amper başına) | Yoğunluk \(\rho\) (lb/in³) | Yanma 0.030 in (IPM/A) | Yanma 0.035 in (IPM/A) | Yanma 0.045 in (IPM/A) |
|---|---|---|---|---|---|
| Yumuşak çelik — ER70S-6 (ER70S-3 benzer) | 0.00154 | 0.284 | 2.18 | 1.60 | 0.97 |
| Paslanmaz çelik — ER308L / ER316L | 0.00160 | 0.286 | 2.26 | 1.66 | 1.01 |
| Alüminyum — ER4043 / ER5356 | 0.00300 | 0.098 | 4.24 | 3.12 | 1.89 |
| Silikon bronz — ERCuSi-A | 0.00200 | ~0.313 | 2.83 | 2.08 | 1.26 |
| Metal çekirdekli / akı çekirdekli (E70C-6M, E71T-1) | Tek bir katı tel sabiti değil — notu görmek için | Katı çelikten daha düşük etkili yoğunluk (tüpsel) | Üreticinin WFS/amper tablosunu kullanın | ||
Yanma sütunlarını okuma: 0.035 in çelik amper başına yaklaşık 1.60 IPM hızında yanar, dolayısıyla 150 A ≈ 240 IPM. ER4043 alüminyumundaki aynı 0.035 in tel amper başına 3.12 IPM hızında yanar, çünkü alüminyumun düşük erime noktası ve yüksek ısıl iletkenliği amper başına çok daha fazla tel hacmi tüketir — dolayısıyla aynı akımda kabaca iki kat besleme hızı.
Kaynak metal birikme verimliliği: hesaplayıcı, gaz koruması altında katı tel için ~0.98 (%98) varsayar — sıçrama ve az miktarda buharlaşma kayba neden olur ve cüruf yoktur. Gaz korumalı akı çekirdekli tel tipik olarak 0.80–0.90'a daha yakındır ve kendiliğinden korumalı akı çekirdekli daha da düşüktür, çünkü dolgunun bir kısmı kaynak metali yerine cüruf haline gelir; metal çekirdekli tel katı tele yakın davranır. Bu nedenle kaynak metal birikme hızı daima erime hızının gerisinde kalır:
$$\text{Birikme}_{\text{lb/saat}} = K_m \cdot A \cdot \rho \cdot 60 \cdot \eta$$
Burada \(K_m\) ve \(\rho\)'nin ABD geleneksel birimleri (in³/dakika amper başına ve lb/in³) ile ifade edildiğini unutmayın, bu North American dolgu metali verilerinin normal olarak yayımlanma şeklidir; hesaplayıcı çıktıyı m/min'e dönüştürür ve lb/saat'i 0.4536 ile çarparak kg/h'ye dönüştürebilirsiniz.
Önemli MIG Kaynağı Terimleri Açıklandı
- Tel besleme hızı (WFS)
- Sürücü silindirlerinin dolgulu teli tabancadan çıkardığı hız, North America'da inç/dakika (IPM) veya başka yerlerde metre/dakika (m/min) cinsinden ölçülür. \(1\ \text{m/min} = 39.37\ \text{IPM}\); hesaplayıcı her ikisini de bildirir.
- Yanma hızı
- Akımın her amperi için arkın dakikada eriyerek yanmış teli inç cinsinden, \(4K_m/(\pi d^{2})\). Tel çapı ve alaşım tarafından belirlenir ve amperi besleme hızına bağlayan faktördür.
- Erime sabiti \(K_m\)
- Dakikada amper başına eriymiş telin hacmi (in³/dakika·A). Malzemeye özgüdür — yumuşak çelik için 0.00154, alüminyum için 0.00300 — ve alaşımın erime noktası, ısı kapasitesi ve ark davranışını yansıtır.
- Kaynak metal birikme hızı
- Saatte birleştirme içinde gerçekten bırakılan metal ağırlığı (lb/saat veya kg/h). Erime hızından daima daha düşüktür çünkü sıçrama ve buharlaşma — ve akı çekirdekli tel ile cüruf — eriymiş olanın bir kısmını çıkarır. Hesaplayıcı katı tel için 0.98 verimlilik uygular.
- Temas ucu-iş mesafesi (CTWD) / çıkıntı
- Temas ucunun ucundan çalışma parçasına kadar olan mesafe. Daha uzun CTWD, elektrot uzantısının dirençli ön ısıtmasını ekler, bu nedenle sabit voltajlı bir makinede tel daha düşük akımda eriyip yanar — çevirme aparatında hiçbir şey değişmese de amper düşer. Yaklaşık 3/8 in (10 mm) normal bir kısa devre referansıdır.
- Ark voltajı
- Ark üzerinde ölçülen voltaj. Ark uzunluğu ve boncuk şeklini kontrol eder: çok düşük ise halatla bağlı, saplama boncuğu oluşturur, çok yüksek ise alttan oyulmuş ve sıçramalı geniş, düz boncuk oluşturur.
- CV (sabit voltaj) güç kaynağı
- Standart MIG makinesi türü. Voltajı neredeyse sabit tutar ve ark uzunluğunu sabit tutmak için akımın kendini ayarlamasına izin verir. Besleme hızının amperiyajı etkili bir şekilde belirleme nedeni budur: daha hızlı besleme arkı, teli eritmek için daha fazla akım çekmek zorunda bırakır. Bu hesaplayıcıya girdiğiniz amperler, çekmeyi beklediğiniz hedef akımdır ve araç size bunu üretecek besleme hızını söyler.
- Kısa devre aktarımı
- Düşük akım ve voltaj; tel tekrar tekrar birikinti ile temas eder ve kısa devre küçük bir sıçrama olayında açılır. Düşük ısı girdisi — levha, ince duvar ve konum dışı iş için en iyi, ve %100 CO₂ ile mevcut olan tek moddur.
- Yuvarlak damla aktarımı
- Kısa devrenin üzerindeki geçiş aralığı: büyük düzensiz damlalar ark üzerinde düşer. Sıçramalı ve genel olarak kaçınılmalıdır.
- Sprey aktarımı
- Argon açısından zengin koruyan gaz (tipik olarak ≥ %80 Ar) ile yüksek akım; metal ince bir damla akışı olarak geçer. Düzgün, hızlı ve yüksek birikme, ancak sıvı birikinti bunu çoğunlukla kalın malzeme üzerinde düz ve yatay kaynak pozisyonları ile sınırlandırır.
- Çalışma döngüsü
- Bir makinenin aşırı ısınmadan belirli bir çıkışta kaynağı tutabileceği on dakikalık dönem içindeki oran — örneğin 200 A'de %60, altı dakika kaynak, dört dakika soğutma anlamına gelir. Derecelendirmeler genellikle IEC 60974-1 (veya eski ABD ekipmanında NEMA EW-1) göre bildirilir, bu nedenle benzer olanları karşılaştırın.
- Sürücü silindir ve gerilim
- Teli iten çentikli silindirler. Katı çelik için V yivli, akı çekirdekli için tıraşlı V ve yumuşak alüminyum için U yivli kullanın. Gerilimi, telin hafif dirençle karşılaşmasında kaymayı durdurmak için, tam bu noktanın biraz üzerinde ayarlayın — aşırı sıkılaştırma teli deforma eder ve kuş yuvasını oluşturur.
Tüm bu rakamlar ayarını kurma ve tahmin etme için başlangıç noktalarıdır. Ayarları hurda üzerinde doğrulayın ve çalışmanıza uygulanan kaynak prosedürü spesifikasyonu ve güvenlik gereksinimlerini izleyin.