什麼是機台稼動率?
機台稼動率(Machine Utilization Rate)用來衡量設備在可用時間內,實際投入生產的比例。它是製造業、設備管理與產能規劃的核心指標,能幫助你找出閒置或未充分利用的資產、評估是否值得增添新設備,並揪出過多的停機時間。一般而言,稼動率越高,代表你從這些資本設備中創造了越多價值。
如何使用這個計算機
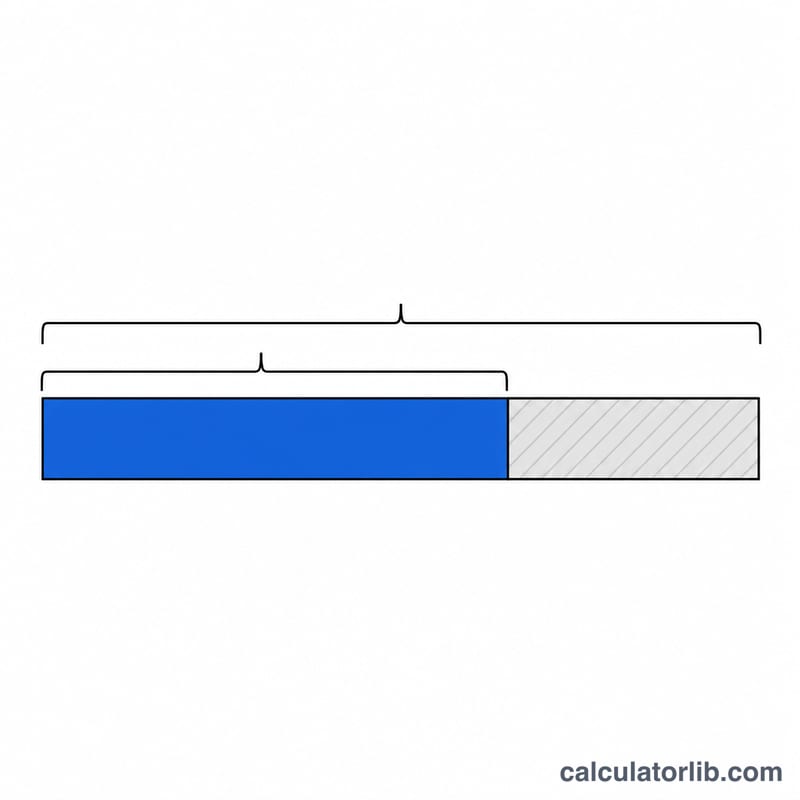
只要輸入兩個數字:實際運轉時間(機台真正在運作的時數)與可用時間(機台原本排定可運轉的總時數)。計算機會將運轉時間除以可用時間,再乘以 100,得出稼動率百分比,同時顯示剩餘的閒置或停機時間。
公式說明
計算其實很簡單:
$$\text{稼動率(\%)} = \frac{\text{實際運轉時間}}{\text{可用時間}} \times 100$$「可用時間」是分母,應依你關心的排程基準來設定——可能是單一 8 小時的班別、一天 24 小時,或一整個工作週。請務必讓兩個數字採用相同單位(通常是小時)。
實例試算
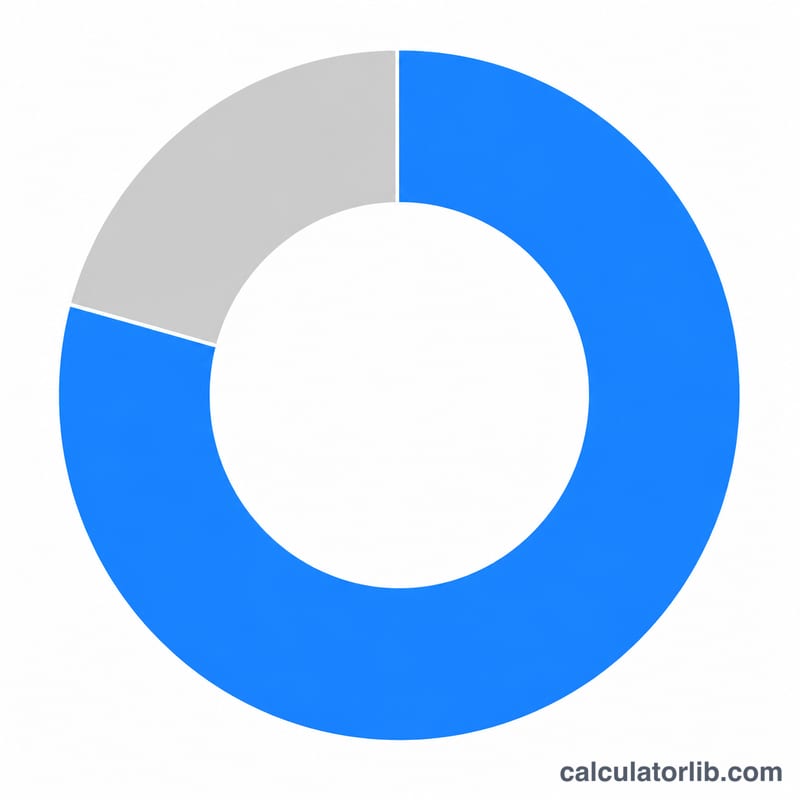
假設一台 CNC 機台一天排定可用 24 小時,但實際只運轉了 18 小時。稼動率=
$$18 \div 24 \times 100 = \mathbf{75\%}$$剩下 6 小時為閒置或停機時間。這告訴管理者:該機台有四分之一的潛在產能未被使用。
解讀您的稼動率結果
機器稼動率是機器實際運轉時間佔可用時間的比例:\(\text{稼動率} = \frac{ \text{運轉時間} }{ \text{可用時間} } \times 100\)。例如,在 200 個可用小時中運轉 140 小時,則 \(\frac{140}{200} \times 100 = \) 70%,閒置時間為 60 小時。
以下區間為一般產業經驗法則。它們並非正式標準,且會因製程類型、產業及營運模式而有很大差異。
| 稼動率區間 | 通常代表的意義 |
|---|---|
| 低於約 60% | 閒置產能顯著。可能原因包括排程空檔、需求低迷、等待物料或作業員的時間過長、頻繁故障,或設備過剩。 |
| 約 60–70% | 稼動率中等。仍有改善空間,但在多品種少量或接單生產的工作中,部分閒置時間可能難以避免。 |
| 約 70–85% | 一般製造業通常視為健康水準。它在產出與保養、換模及需求波動之間取得平衡。 |
| 高於約 90% | 幾乎沒有餘裕。可能使保養、換模或需求激增時沒有時間應對。可能表示存在瓶頸,並提高故障及訂單延誤的風險。 |
請確認時間基準。結果取決於您輸入的可用時間為何:
- 日曆時間(例如 24 h × 7 天)得出的百分比最低,因為它包含夜間、週末及假日等機器原本未規劃運轉的時段。
- 排程時間(工廠有人力配置並運作的班次)是車間比較最常用的基準。
- 計畫運作時間(排程時間減去休息及計畫保養等計畫性停機)得出的百分比最高。
比較結果時務必使用相同基準,追蹤趨勢時也應使用相同期間(班次、週或月)。連續製程設備的稼動率目標通常遠高於單件工作車間的機器,因此應與同類設備進行比較。
關鍵術語與定義
- 實際運轉時間
- 機器在測量期間實際通電並進行生產(或切削)的小時數。不包括停機、等待及設定時間。
- 可用時間
- 用來衡量稼動率的總小時數。依公司政策,可能是日曆時間、排程時間或計畫運作時間。請說明您採用的是哪一種。
- 排程時間
- 依據輪班安排或生產計畫,預定機器運作的小時數。
- 計畫性停機
- 預先安排的停機,例如預防性保養、休息、換模、訓練或校準。
- 非計畫性停機
- 非預期的停機,例如故障、物料短缺、刀具損壞、電力中斷或作業員缺席。
- 閒置時間
- 可用時間中機器未運轉的時段。在本計算機中,閒置時間等於可用時間減去實際運轉時間,因此包括計畫性與非計畫性停機,以及沒有工作可做的時間。
- 產能利用率
- 已使用的潛在產能比例。機器稼動率是以時間衡量的指標。更廣義的產能利用率也可以用產出數量與最大可能產出相比來衡量。
- 稼動率與可用率的差異
- 可用率(OEE 的組成項目)是機器能夠運轉的時間佔計畫生產時間的比例,因此只反映停機損失。稼動率則是將運轉時間與所選的可用時間相比,也會反映因缺乏訂單或人力不足造成的閒置時間。
- 稼動率與 OEE 的差異
- 整體設備效率(OEE)是可用率、性能(速度)與品質(良品)的乘積。稼動率只看時間。若機器運轉速度慢或產生廢品,即使稼動率達 90%,OEE 仍可能很差。
常見問題
稼動率與 OEE 是一樣的嗎?不一樣。稼動率只看運轉時間相對於可用時間的比例;而設備綜合效率(OEE)還會納入運轉速度(性能)與良率(品質)兩項因素。
什麼算是「可用時間」?這取決於你採用的標準。你可以用日曆時間、排定的生產時間,或是計畫運轉時間扣除計畫保養時間——重點是前後一致。
稼動率有可能超過 100% 嗎?正常情況下不會。如果運轉時間大於可用時間,通常代表你低估了可用時間的數值。