什么是报废率?
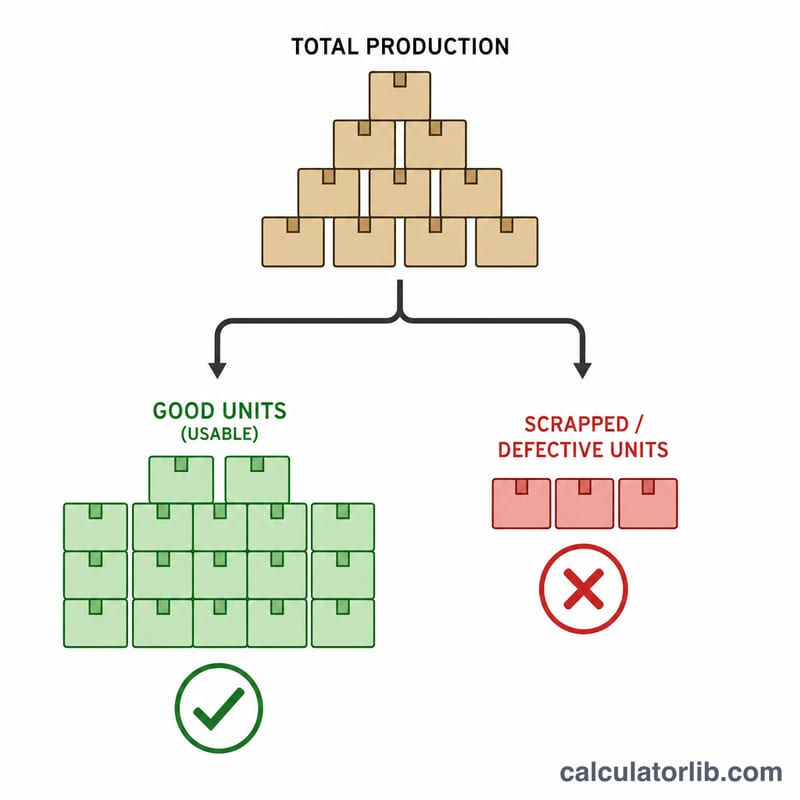
报废率是制造业中衡量产品质量的关键指标,用于反映在全部生产产品中,因无法达到质量标准而必须报废的产品所占的比例。它以百分比形式呈现,直观地告诉你有多少产能被白白浪费。报废率越低,意味着工艺效率越高、物料浪费越少、利润空间越大。
如何使用本计算器
请输入同一时间段或同一批次内的报废件数(即无法返工、也无法销售的不良品数量)和总生产件数。计算器会即时算出你的报废率百分比、良品数量,以及与之对应的良品率。
计算公式详解
报废率的计算方式如下:
$$\text{报废率 \%} = \frac{\text{报废件数}}{\text{总生产件数}} \times 100$$用报废件数除以总产量,可得出被浪费产品的比例;再乘以 100,即可换算成百分比。良品率则等于 \(100\% - \text{报废率}\),代表可用产品在总产量中所占的份额。
实例演示
假设某条生产线在一个班次内生产了 1,000 件产品,其中有 50 件被报废。那么报废率为 $$50 \div 1{,}000 \times 100 = 5\%$$ 这意味着良品有 950 件,良品率为 95%。长期跟踪这一数据,可以帮助你在工艺出现偏移并造成更大损失之前及时发现问题。
各行业典型废品率范围
以下范围是粗略的、常被引用的大致估计,并非来自任何已发布的标准。实际废品率取决于工艺、产品复杂度、材料、公差、产量、产线成熟度,以及各公司如何定义“废品”(例如是否计入修边料、开机废料或再生料)。请仅将其作为起点参考,并根据自身的历史数据设定目标。
| 行业 | 大致范围 | 废品的主要成因 |
|---|---|---|
| 精密加工 | 约 1%–5% | 刀具磨损、设置错误、公差要求严、材料缺陷 |
| 汽车冲压 | 约占成品零件的 1%–5%(材料边角料废料通常单独统计,可能高得多) | 模具状况、卷料质量、压机设置、回弹 |
| 塑料注塑成型 | 约 1%–5% | 开机与清料、注射不足、飞边、材料含水率、模具磨损 |
| 电子/PCB 组装 | 成熟产线通常低于 1%,新产品或复杂产品更高 | 焊接缺陷、元件贴装、电路板缺陷、搬运损坏 |
| 食品加工 | 差异很大,从几个百分点到 10% 或更高 | 修边损耗、变质、包装故障、换产、保质期限制 |
| 纺织/裁剪缝制 | 差异很大,通常为面料的百分之几到 10% 以上 | 排料效率、面料瑕疵、裁剪和缝制错误 |
凡超出这些范围的数值,都应视为需要调查的信号,而不能直接证明表现好坏。
废品率情景对比
每行均使用 \(\text{废品率} = \frac{\text{报废数}}{\text{总数}} \times 100\%\)、\(\text{良品率} = 100\% - \text{废品率}\),以及 \(\text{合格数} = \text{总数} - \text{报废数}\)。
| 报废数量 | 总数量 | 废品率 | 良品率 | 合格数量 |
|---|---|---|---|---|
| 50 | 10,000 | 0.5% | 99.5% | 9,950 |
| 200 | 10,000 | 2% | 98% | 9,800 |
| 500 | 10,000 | 5% | 95% | 9,500 |
| 1,000 | 10,000 | 10% | 90% | 9,000 |
| 30 | 1,200 | 2.5% | 97.5% | 1,170 |
200 件那一行的核对:\(\frac{200}{10{,}000} \times 100\% = 2\%\),因此良品率为 \(100\% - 2\% = 98\%\),合格数量为 \(10{,}000 - 200 = 9{,}800\)。
解读您的废品率
水平所反映的信号。废品率较低通常表明工艺稳定、能力良好,并且材料控制、设置和检验到位。废品率中等往往指向具体且可解决的原因,例如刀具磨损、操作人员差异或供应商材料的波动。废品率较高通常意味着工艺不稳定、与所需公差不匹配,或仍处于开发或爬坡阶段。何为低、何为高,取决于行业和产品,因此应与您自身的目标和历史数据进行比较。
与良品率的关系。废品率与最终良品率互为补充:\(\text{良品率} = 100\% - \text{废品率}\)。一次通过率(FPY)的要求更严格,因为它只计算一次即合格、无需返工的产品。因此,只要发生任何返工,FPY 就等于或低于 \(100\% - \text{废品率}\)。
质量低下的成本。废品属于质量低下成本中的内部故障成本。每个报废单位都会浪费已投入的材料、人工、机器工时和能源,因此产品在工序中越靠后被剔除,单件报废成本通常越高。对于大批量或高价值产品,即使是很小的百分比,也可能意味着相当可观的金额。
对比应基于同类条件。应比较相同产品、相同工艺、相同班次安排和相同时间段。若混合比较复杂度不同的产品、将爬坡月份与稳定生产期相比,或采用不同的废品定义(例如是否计入开机废料),都可能使废品率看起来更好或更差,而实际表现并无变化。小样本量也会使百分比波动较大。
返工不计入其中。废品率仅统计被丢弃的产品。经修复后合格放行的产品不会计入其中,因此废品率低但返工量大的产线,仍可能效率低下。应将返工率和一次通过率与废品率一并跟踪,以获得完整情况。
常见问题
报废率多少才算理想?这因行业而异,但许多制造企业会将目标设定在 2%–5% 以下。高精密或大批量生产的企业往往会追求更低的报废率。
报废率和不良率是一回事吗?不完全是。不良率统计的是所有有缺陷的产品,包括那些可以返工修复的;而报废率只统计永久性废弃、无法挽回的产品。
如何降低报废率?可以从加强过程控制、定期校准设备、加强操作员培训入手,并借助六西格玛(Six Sigma)或统计过程控制(SPC)等方法分析缺陷的根本原因。