什麼是廢品率?
廢品率(Scrap Rate)是衡量製造品質的重要指標,用來反映生產出來的產品中,因不符合品質標準而必須報廢的比例。它以百分比呈現,能讓你一眼看出有多少產能被白白浪費掉。廢品率越低,代表製程效率越好、物料浪費越少,獲利能力也越高。
如何使用本計算器
請輸入報廢數量(無法重工或販售的不良品),以及同一時段或同一批次的總生產數量。計算器會立即算出你的廢品率(以百分比表示)、良品數量,以及與之互補的良率。
計算公式說明
廢品率的計算方式如下:
$$\text{廢品率 \%} = \frac{\text{報廢數量}}{\text{總生產數量}} \times 100$$
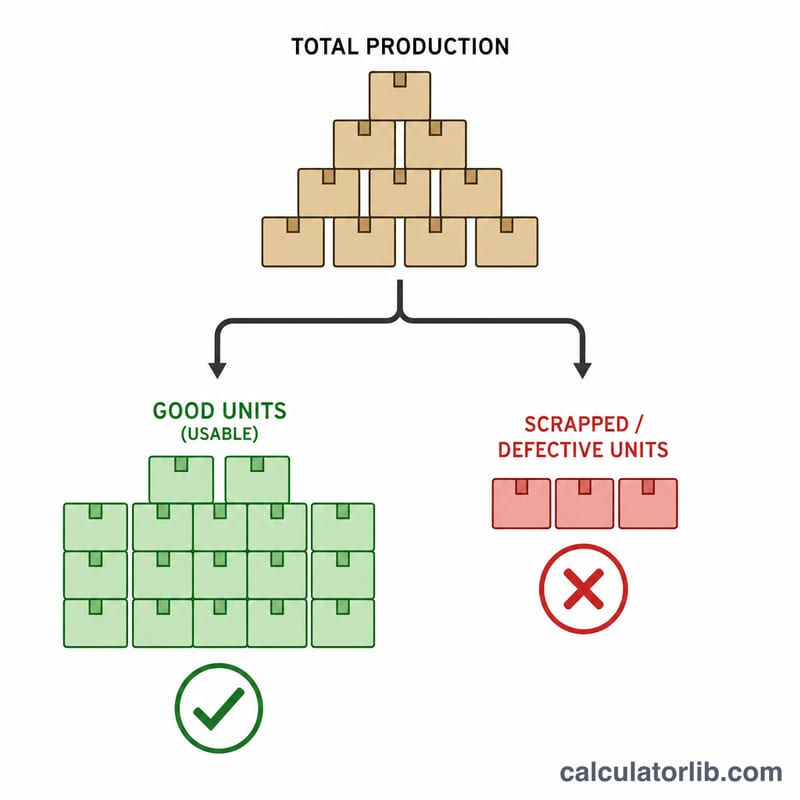
將報廢數量除以總產量,即可得到被浪費掉的比例;再乘以 100 就能換算成百分比。良率則很單純,就是 \(100\% - \text{廢品率}\),代表可用產出所占的比例。
實例試算
假設某條產線一個班次生產了 1,000 件產品,其中有 50 件被報廢。廢品率即為 $$50 \div 1{,}000 \times 100 = 5\%$$剩下 950 件良品,良率為 95%。長期追蹤這個數字,能讓你在製程出現偏移、演變成高昂成本之前就及早察覺。
各行業的典型廢品率範圍
以下範圍為粗略、常見引用的概略估計,並非取自任何已發布的標準。實際廢品率取決於製程、產品複雜度、材料、公差、產量、產線成熟度,以及各公司如何定義「廢品」(例如是否計入修邊料、開機廢料或再研磨料)。請僅將其作為起點參考,並根據您自身的歷史數據設定目標。
| 產業 | 大致範圍 | 廢品的主要成因 |
|---|---|---|
| 精密加工 | 約 1%–5% | 刀具磨耗、設定錯誤、嚴格公差、材料缺陷 |
| 汽車沖壓 | 約成品零件的 1%–5%(材料邊角料廢料通常另行追蹤,且可能高得多) | 模具狀況、捲料品質、沖床設定、回彈 |
| 塑膠射出成型 | 約 1%–5% | 開機與清料、短射、毛邊、材料含濕量、模具磨耗 |
| 電子/PCB 組裝 | 成熟產線通常低於 1%,新產品或複雜產品則較高 | 焊接缺陷、元件貼裝、電路板缺陷、搬運損傷 |
| 食品加工 | 差異極大,從數個百分點到 10% 以上不等 | 修邊損耗、變質、包裝缺陷、換線、保存期限限制 |
| 紡織/裁縫 | 差異極大,通常為布料的數個百分點到 10% 以上 | 排版效率、布料瑕疵、裁切與縫製錯誤 |
超出這些範圍的數值,應視為需要調查的提示,而不能直接證明表現良好或不佳。
比較各種廢品率情境
每一列皆使用 \(\text{廢品率} = \frac{\text{報廢數}}{\text{總數}} \times 100\%\)、\(\text{良率} = 100\% - \text{廢品率}\),以及 \(\text{良品數} = \text{總數} - \text{報廢數}\)。
| 報廢數量 | 總數量 | 廢品率 | 良率 | 良品數量 |
|---|---|---|---|---|
| 50 | 10,000 | 0.5% | 99.5% | 9,950 |
| 200 | 10,000 | 2% | 98% | 9,800 |
| 500 | 10,000 | 5% | 95% | 9,500 |
| 1,000 | 10,000 | 10% | 90% | 9,000 |
| 30 | 1,200 | 2.5% | 97.5% | 1,170 |
200 件那一列的核對:\(\frac{200}{10{,}000} \times 100\% = 2\%\),因此良率為 \(100\% - 2\% = 98\%\),良品數為 \(10{,}000 - 200 = 9{,}800\)。
解讀您的廢品率
廢品率水準代表的意義。較低的廢品率通常表示製程穩定、能力良好,且材料控制、設定與檢驗皆到位。中等的廢品率通常指向具體且可修正的成因,例如刀具磨耗、操作人員差異,或供應商材料變異。較高的廢品率通常表示製程不穩定、與所需公差不匹配,或仍處於開發或爬坡階段。何謂偏低或偏高,取決於產業與產品,因此應與您自身的目標和歷史數據比較。
與良率的關係。廢品率與最終良率互為補數:\(\text{良率} = 100\% - \text{廢品率}\)。首次通過良率(FPY)的標準較為嚴格,因為它只計入第一次即通過、且未經返工的單位。因此,只要有任何返工發生,FPY 就會等於或低於 \(100\% - \text{廢品率}\)。
品質不良成本。廢品屬於品質不良成本中的內部失效成本。每個報廢單位都會浪費已投入的材料、人工、機台時間與能源,因此一個單位在製程中被剔除得越晚,其成本通常越高。對於高產量或高價值產品而言,即使是很小的百分比,也可能代表相當可觀的金額。
比較條件應一致。應比較相同的產品、製程、輪班模式與時間區段。若混用複雜度不同的產品、將爬坡期的月份與穩定生產期相比,或使用不同的廢品定義(例如是否計入開機廢料),都可能使廢品率看起來變好或變差,實際表現卻沒有任何改變。樣本數小也會使百分比波動較大。
返工不計入廢品。廢品率只計算被丟棄的單位。經過修復後被接受的單位不會出現在廢品率中,因此廢品率低但返工量大的產線仍可能效率不佳。應同時追蹤返工率與 FPY,以及廢品率,才能取得完整的全貌。
常見問題 FAQ
廢品率多少才算好?這會因產業而異,但許多製造業者會把目標設定在 2~5% 以下。高精密或大量生產的作業,往往會追求更低的數字。
廢品率和不良率一樣嗎?不一定。不良率(Defect Rate)會把所有瑕疵品都算進去,包括那些還能重工修復的;而廢品率只計算永久報廢、無法挽回的數量。
該如何降低廢品率?可以從強化製程管控、定期校正設備、加強人員教育訓練著手,並運用六標準差(Six Sigma)或統計製程管制(SPC)等方法,深入分析不良的根本原因。