スクラップ率とは?
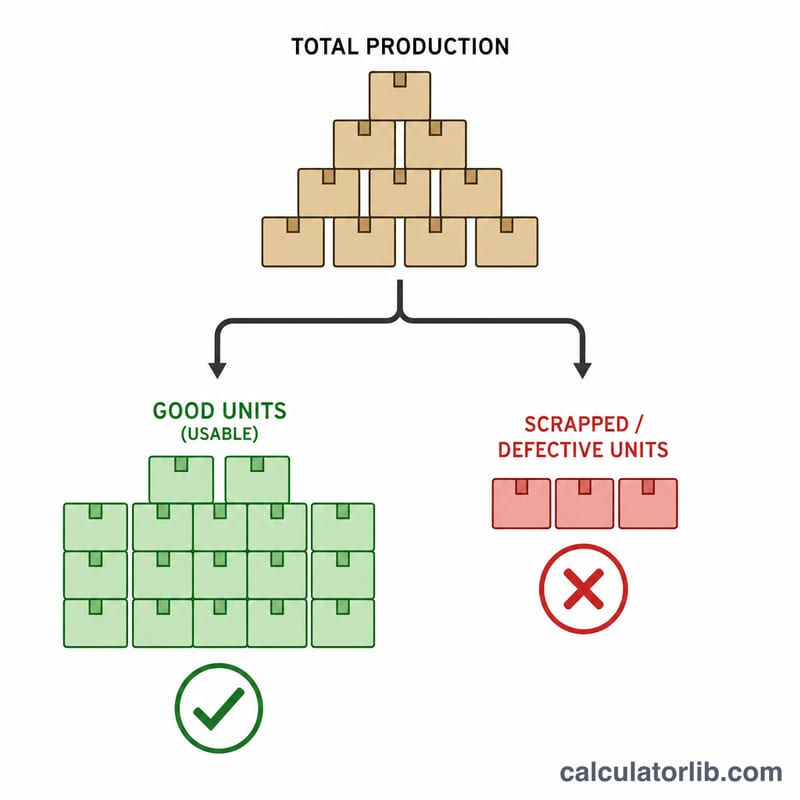
スクラップ率とは、生産した製品のうち品質基準を満たさず廃棄せざるを得なかった割合を示す、製造現場の重要な品質指標です。パーセンテージで表され、生産アウトプットのうちどれだけが無駄になっているかを把握できます。スクラップ率が低いほど工程効率が高く、材料ロスが少なく、収益性の向上につながります。
この計算ツールの使い方
同一期間または同一ロット内で発生した廃棄数(手直しも販売もできない不良品の数)と、総生産数を入力してください。スクラップ率(%)、良品数、そしてその裏返しである歩留まり率が瞬時に表示されます。
計算式の解説
スクラップ率は次の式で求めます。
$$\text{スクラップ率(%)} = \frac{\text{廃棄数}}{\text{総生産数}} \times 100$$
廃棄数を総生産数で割ると無駄になった割合が求まり、100を掛けることでパーセンテージに変換できます。歩留まり率は単純に\(100\% - \text{スクラップ率}\)で、使える製品の割合を表します。
計算例
たとえば、ある生産ラインが1シフトで1,000個を生産し、そのうち50個を廃棄したとします。スクラップ率は $$50 \div 1{,}000 \times 100 = 5\%$$ となります。残る良品は950個で、歩留まり率は95%です。この数値を継続的に追うことで、コスト増につながる前に工程のばらつきを早期に発見できます。
業界別の一般的なスクラップ率の目安
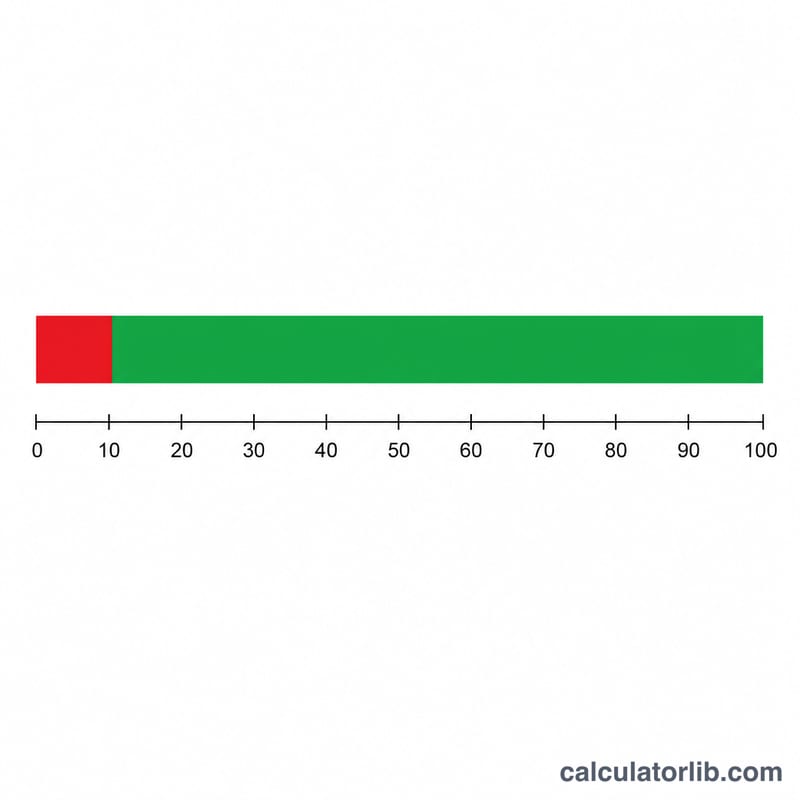
以下の範囲は、よく引用される大まかな目安であり、公表された規格に基づく数値ではありません。実際のスクラップ率は、工程、製品の複雑さ、材料、公差、生産量、ラインの成熟度、そして各社が「スクラップ」をどう定義するか(例えば、トリム(端材)、立ち上げ時の廃棄物、再生材を含めるかどうか)によって異なります。これらは出発点としてのみ使用し、目標値は自社の過去データに基づいて設定してください。
| 業種 | おおよその大まかな範囲 | スクラップの主な要因 |
|---|---|---|
| 精密機械加工 | 約1%~5% | 工具摩耗、段取りミス、厳しい公差、材料欠陥 |
| 自動車プレス加工 | 完成部品の約1%~5%(材料の端材によるスクラップは別途管理されることが多く、はるかに高くなる場合があります) | 金型の状態、コイル品質、プレス段取り、スプリングバック |
| プラスチック射出成形 | 約1%~5% | 立ち上げとパージ、ショートショット、バリ、材料の水分、金型摩耗 |
| 電子機器/PCB実装 | 成熟したラインでは多くの場合1%未満。新規製品や複雑な製品ではより高い | はんだ不良、部品実装、基板欠陥、取り扱いによる損傷 |
| 食品加工 | 非常にばらつきが大きく、数%から10%以上まで | トリムロス、腐敗、包装不良、段取り替え、賞味期限の制約 |
| 繊維/裁断・縫製 | 非常にばらつきが大きく、一般に生地の数%から10%以上 | マーカー効率、生地の欠点、裁断・縫製ミス |
これらの範囲から外れる数値は、良否を示す証拠ではなく、原因を調査すべき合図として扱ってください。
スクラップ率シナリオの比較
各行では、\(\text{スクラップ率} = \frac{\text{スクラップ数}}{\text{総数}} \times 100\%\)、\(\text{歩留まり} = 100\% - \text{スクラップ率}\)、\(\text{良品数} = \text{総数} - \text{スクラップ数}\) を用いています。
| スクラップ数 | 総数 | スクラップ率 | 歩留まり | 良品数 |
|---|---|---|---|---|
| 50 | 10,000 | 0.5% | 99.5% | 9,950 |
| 200 | 10,000 | 2% | 98% | 9,800 |
| 500 | 10,000 | 5% | 95% | 9,500 |
| 1,000 | 10,000 | 10% | 90% | 9,000 |
| 30 | 1,200 | 2.5% | 97.5% | 1,170 |
200個の行の確認:\(\frac{200}{10{,}000} \times 100\% = 2\%\) のため、歩留まりは \(100\% - 2\% = 98\%\)、良品数は \(10{,}000 - 200 = 9{,}800\) となります。
スクラップ率の解釈
水準が示すもの。 スクラップ率が低い場合は、一般に材料管理、段取り、検査が適切に行われている安定した工程であることを示します。中程度の場合は、工具摩耗、作業者間のばらつき、サプライヤーの材料のばらつきなど、個別に改善可能な原因があることが多いです。高い場合は、工程が不安定である、要求される公差に適合していない、あるいはまだ開発中または立ち上げ段階にあることを示す場合がほとんどです。低いか高いかは業界や製品によって異なるため、自社の目標値や過去のデータと比較してください。
歩留まりとの関係。 スクラップ率と最終歩留まりは相補的な関係にあります:\(\text{歩留まり} = 100\% - \text{スクラップ率}\)。初回歩留まり(FPY)はより厳密な指標であり、手直しなしで初回に合格した製品のみを数えます。そのため、手直しが発生した場合、FPYは \(100\% - \text{スクラップ率}\) 以下になります。
品質不良のコスト。 スクラップは、品質不良コストの中の内部失敗コストです。スクラップとなった製品1個ごとに、すでに投入された材料、労務費、機械の稼働時間、エネルギーが無駄になるため、工程の後半で不良となるほど、スクラップ1個あたりのコストは一般に高くなります。大量生産品や高価な製品では、わずかな割合でも大きな金額になることがあります。
同じ条件で比較する。 同じ製品、工程、シフトパターン、期間で比較してください。複雑さの異なる製品を混ぜて比較したり、立ち上げ期の月と安定生産期を比べたり、スクラップの定義が異なる(例えば立ち上げ時の廃棄物を含めるかどうか)場合、実際の性能が変わらないのに数値が良く見えたり悪く見えたりすることがあります。また、サンプル数が少ないと、割合の数値にばらつきが大きくなります。
手直しは除外される。 スクラップ率は、廃棄された製品のみを数えます。手直しを行った後に合格となった製品は含まれないため、スクラップは少なくても手直しが多いラインは非効率である可能性があります。全体像を把握するため、スクラップ率とあわせて手直し率とFPYも管理してください。
よくある質問(FAQ)
スクラップ率はどのくらいが理想? 業界によって異なりますが、多くのメーカーは2〜5%未満を目標としています。高精度・大量生産の現場では、さらに低い水準を狙うことも珍しくありません。
スクラップ率と不良率は同じ? 必ずしも同じではありません。不良率は手直し可能なものも含めたすべての不良品を数えますが、スクラップ率は完全に廃棄される製品だけを対象とします。
スクラップ率を下げるには? 工程管理の改善、設備の校正、作業者教育に加え、シックスシグマや統計的工程管理(SPC)といった手法で不良の根本原因を分析することが効果的です。