設備稼働率とは?
設備稼働率とは、機械が「使える時間(利用可能時間)」のうち、どれだけ実際に生産へ使われたかを示す指標です。製造業の現場管理や設備管理、生産能力(キャパシティ)計画における基本的なKPIであり、稼働の低い設備の発見、新規投資の判断材料、過剰なダウンタイムの洗い出しに役立ちます。稼働率が高いほど、設備という資本をムダなく活かせていると判断できます。
このツールの使い方
入力するのは2つの数値だけです。実稼働時間(機械が実際に動いていた時間)と、利用可能時間(本来稼働できたはずの予定総時間)を入力してください。ツールが実稼働時間を利用可能時間で割り、100を掛けて稼働率(%)を自動計算します。あわせて、残りのアイドル時間・停止時間も表示します。
計算式の解説
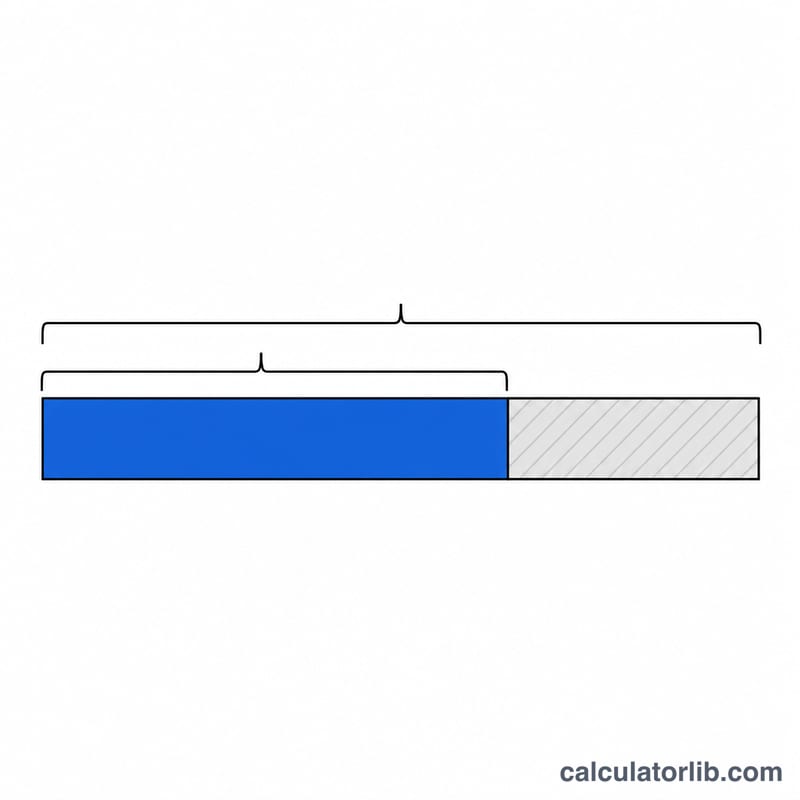
計算式はとてもシンプルです。$$\text{稼働率(%)} = \frac{\text{実稼働時間}}{\text{利用可能時間}} \times 100$$。分母となる「利用可能時間」は、自社で重視する基準に合わせて設定します。8時間の1シフト、24時間の1日、あるいは1週間まるごとなど、目的に応じて選びましょう。なお、2つの数値は必ず同じ単位(通常は「時間」)で揃えてください。
計算例
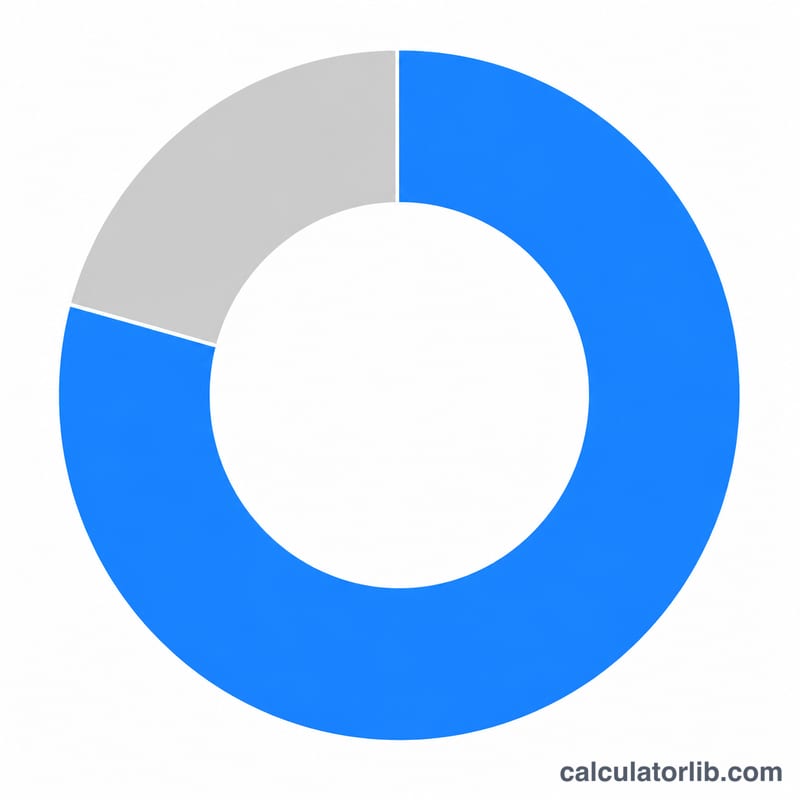
たとえば、あるCNC(マシニングセンタ)が1日24時間の稼働予定だったのに、実際には18時間しか動かなかったとします。この場合の稼働率は $$18 \div 24 \times 100 = \textbf{75\%}$$ となり、6時間がアイドル・停止時間として残ります。つまり、設備の潜在能力の4分の1が使われずに終わったことを、管理者は把握できます。
稼働率の結果の解釈
設備稼働率とは、利用可能時間のうち機械が実際に稼働している時間の割合です:\(\text{稼働率} = \frac{ \text{稼働時間} }{ \text{利用可能時間} } \times 100\)。例えば、利用可能時間200時間のうち稼働時間が140時間であれば、\(\frac{140}{200} \times 100 = \) 70%となり、非稼働時間は60時間です。
以下の区分は、一般的な業界の目安です。正式な基準ではなく、工程の種類、業界、ビジネスモデルによって大きく異なります。
| 稼働率の区分 | 一般的に示唆される内容 |
|---|---|
| 約60%未満 | 設備能力の大幅な遊休。考えられる原因は、スケジュールの空き、需要の低迷、材料や作業者の待ち時間の長さ、頻繁な故障、設備の過剰などです。 |
| 約60~70% | 中程度の稼働率。改善の余地はありますが、多品種少量生産や受注生産では、ある程度の非稼働時間が避けられない場合もあります。 |
| 約70~85% | 一般的な製造業では適正とされることが多い水準です。生産量と、保全、段取り替え、需要変動への余裕とのバランスが取れています。 |
| 約90%超 | 余裕がほとんどありません。保全、段取り替え、需要の急増に対応する時間が確保できない可能性があります。ボトルネックを示している場合があり、故障や納期遅延のリスクを高めます。 |
時間の基準を確認してください。結果は、利用可能時間としてどの時間を入力するかによって異なります:
- 暦時間(例:24時間×7日)は、最も低い割合になります。計画上稼働させていない夜間、週末、休日も含まれるためです。
- 予定稼働時間(工場に人員が配置され稼働しているシフトの時間)は、現場での比較に最も一般的に用いられる基準です。
- 計画稼働時間(予定稼働時間から休憩や計画保全などの計画停止を差し引いた時間)は、最も高い割合になります。
結果は必ず同じ基準で比較し、傾向を追跡する際は同じ期間(シフト、週、月)を使用してください。連続工程の設備は、個別受注型の機械よりも高い稼働率を目標とすることが多いため、比較する際は類似の設備を基準にしてください。
主要用語と定義
- 実稼働時間
- 測定期間中に、機械が実際に電源が入った状態で生産(または切削)を行っていた時間です。停止、待機、段取りの時間は含みません。
- 利用可能時間
- 稼働率を測定する際の基準となる合計時間です。会社の方針に応じて、暦時間、予定稼働時間、計画稼働時間のいずれかになります。どの基準を使用したかを明記してください。
- 予定稼働時間
- シフトパターンまたは生産計画に従って、機械が稼働する予定の時間です。
- 計画停止時間
- 予防保全、休憩、段取り替え、研修、校正など、事前に計画された停止です。
- 計画外停止時間
- 故障、材料不足、工具の破損、停電、作業者の不在など、予期せず発生した停止です。
- 非稼働時間
- 利用可能時間のうち、機械が稼働していない時間です。本計算ツールでは、利用可能時間から実稼働時間を差し引いた値であり、計画停止と計画外停止の両方、さらには作業がない時間も含みます。
- 設備能力利用率
- 潜在的な設備能力のうち、実際に使用されている割合です。設備稼働率は、これを時間ベースで測定したものです。より広い設備能力利用率は、最大可能生産量に対する生産量の単位で測定することもできます。
- 稼働率と稼働性の違い
- 稼働性(OEEの構成要素)は、計画生産時間のうち機械が稼働可能であった時間の割合であり、停止時間のみを反映します。稼働率は、実稼働時間を選択した利用可能時間と比較するもので、受注や人員不足による非稼働時間も反映します。
- 稼働率とOEEの違い
- 総合設備効率(OEE)は、稼働性、性能(速度)、品質(良品)を掛け合わせたものです。稼働率は時間のみを見ます。機械の稼働率が90%であっても、速度が遅い、または不良品を生産している場合は、OEEが低くなることがあります。
よくある質問(FAQ)
稼働率はOEE(設備総合効率)と同じものですか? いいえ、違います。稼働率は「実稼働時間 ÷ 利用可能時間」だけを見る指標です。一方OEE(Overall Equipment Effectiveness/設備総合効率)は、これに加えて性能(スピード)と良品率(品質)も組み込んで評価します。
「利用可能時間」には何を含めればよいですか? どの基準を採用するかによります。カレンダー上の全時間、生産予定時間、または計画稼働時間から計画保全(メンテナンス)時間を差し引いた値など、いずれでも構いませんが、一貫した基準で運用することが大切です。
稼働率が100%を超えることはありますか? 通常はありません。もし実稼働時間が利用可能時間を上回るなら、利用可能時間を過小に設定している可能性が高いと考えられます。