Что такое подача на зуб (chip load)
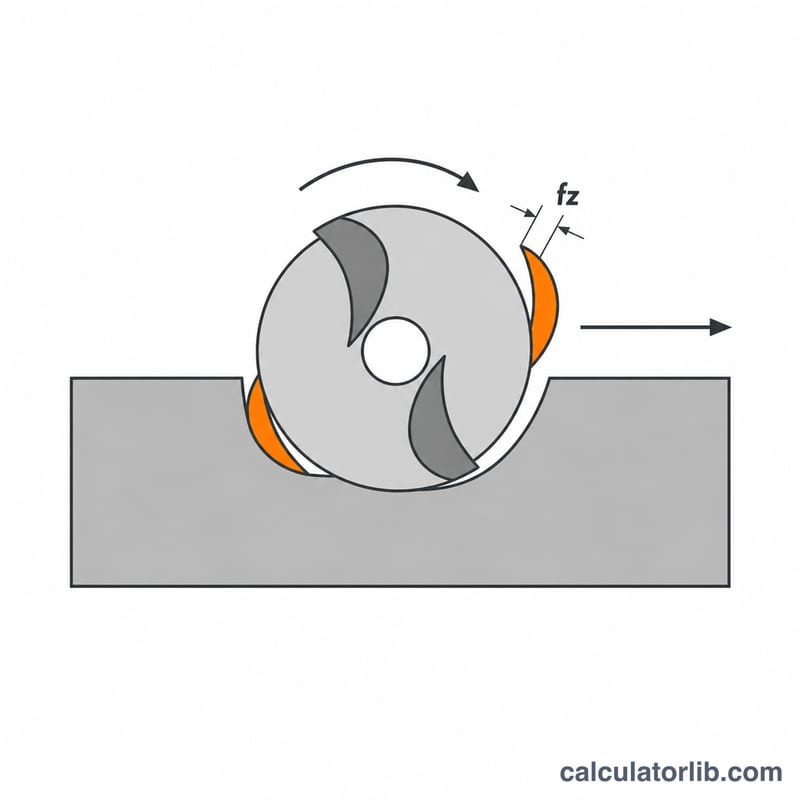
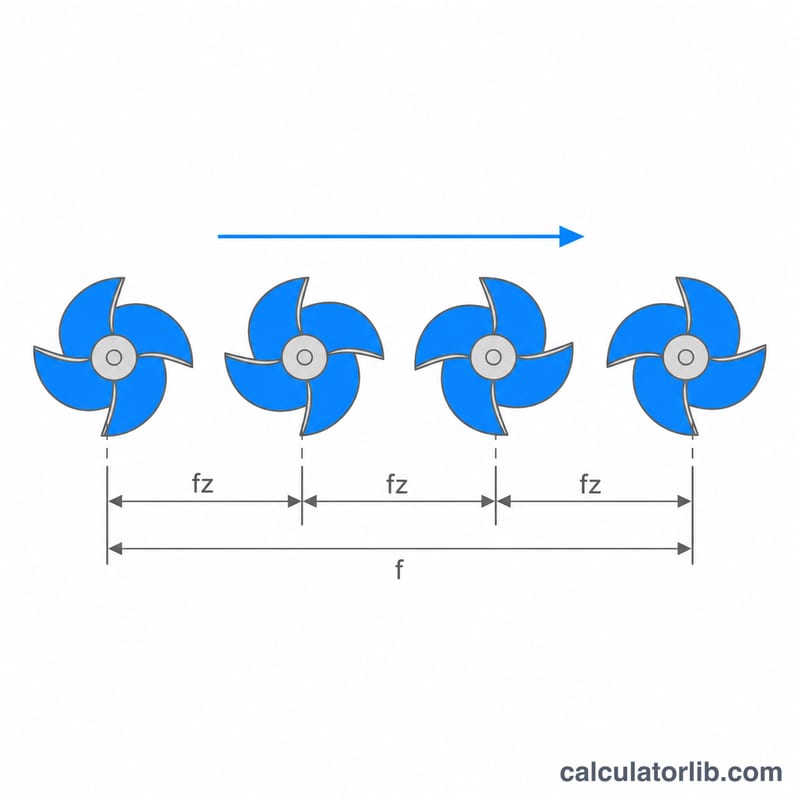
Подача на зуб (в англоязычной литературе — chip load, feed per tooth) — это толщина слоя материала, который снимает каждая режущая кромка за один оборот инструмента. Это самый полезный показатель при подборе режимов резания: он сразу показывает, действительно ли каждый зуб «кусает» материал или просто трётся о заготовку. Слишком маленькая подача на зуб перегревает инструмент и выглаживает поверхность вместо резания; слишком большая отжимает фрезу или просто её ломает. Калькулятор подходит для пазовых фрез ЧПУ-роутеров, концевых и торцевых фрез, в метрических и дюймовых единицах — зависимость чисто геометрическая и работает одинаково на любом станке.
Разбираем формулу
За один оборот в работу вступают \(Z\) режущих кромок, а шпиндель делает \(N\) оборотов в минуту — значит, за минуту происходит \(N \times Z\) врезаний кромок. Если разделить путь, пройденный за эту минуту, на число врезаний, получим перемещение на одну кромку:
$$CL = \frac{F}{N \times Z}$$где \(CL\) — подача на зуб, \(F\) — минутная подача в мм/мин или дюйм/мин, \(N\) — частота вращения шпинделя в об/мин, \(Z\) — число зубьев (перьев) фрезы. Следите за единицами: подача в мм/мин даёт chip load в миллиметрах, подача в дюйм/мин — в дюймах.
Пример расчёта
Двухзубая концевая фреза Ø6 мм работает на 12 000 об/мин с подачей 2400 мм/мин:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{мм}$$Это 100 микрон на зуб — вполне рабочее значение для алюминия при фрезе 6 мм. Если по таблице производителя нужно 0,05 мм, формулу разворачиваем в обратную сторону: \(F = 0.05 \times 12000 \times 2 = 1200\) мм/мин.
Как пользоваться калькулятором
Выберите систему единиц, затем введите заданную в программе минутную подачу, реальные обороты шпинделя и число зубьев, указанное на фрезе. Если дополнительно задать целевую подачу на зуб из таблицы производителя инструмента, калькулятор подскажет нужную минутную подачу и покажет соотношение вашего текущего режима с целевым.
Частые вопросы
Какую подачу на зуб выбрать? Зависит от диаметра инструмента и материала. Ориентировочно: тонкие фрезы для ЧПУ-роутеров до 3 мм обычно работают на 0,01–0,05 мм на зуб, а фрезы 6–12 мм по дереву и алюминию — на 0,05–0,25 мм. Отправная точка всегда одна: техническая документация производителя фрезы.
Влияет ли глубина резания на chip load? Нет. Глубина и ширина фрезерования меняют утонение стружки, силы резания и производительность съёма металла, но подача на зуб зависит только от минутной подачи, оборотов и числа зубьев.
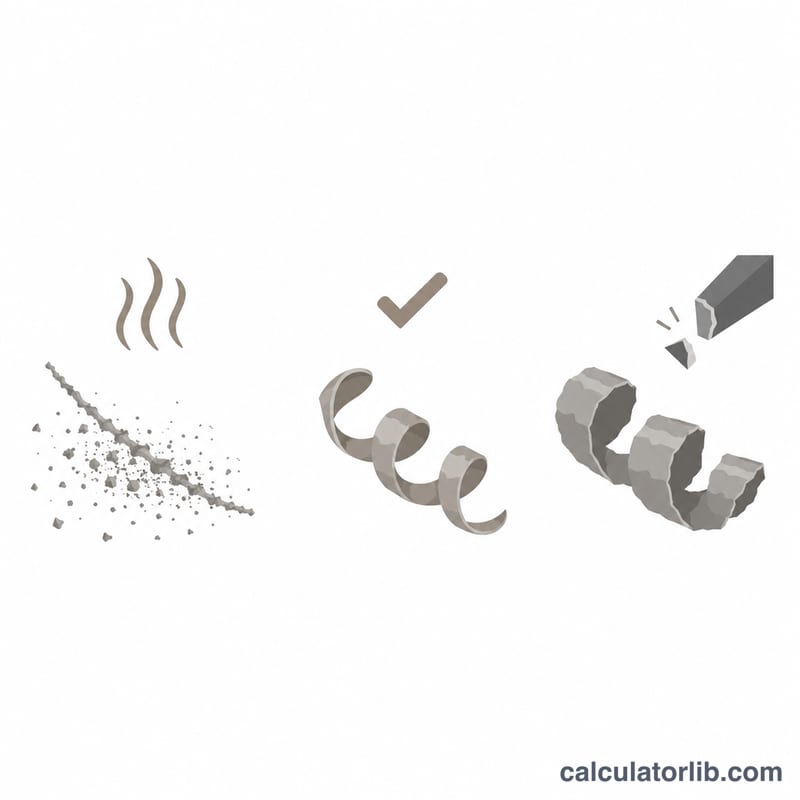
Почему стружка больше похожа на пыль? Пыль — верный признак сильно заниженной подачи на зуб: как правило, это высокие обороты при чрезмерно осторожной подаче. Увеличивайте подачу или снижайте обороты, пока стружка не начнёт выходить заметными «чешуйками», которые уносят тепло из зоны резания.
Типичные диапазоны стружечной нагрузки по материалам и диаметру инструмента
Стружечная нагрузка (подача на зуб) масштабируется с диаметром фрезы намного больше, чем ожидают большинство новичков: микрофреза диаметром 1,5 мм и фреза диаметром 12 мм в одном материале отличаются примерно на порядок величины в безопасной подаче на зуб, потому что тонкий хвостовик просто не может выдержать силу резания. В таблице ниже приведены начальные диапазоны подачи на зуб для четырех групп диаметров, с мм/зуб и дюйм/зуб рядом.
| Материал | Предполагаемый тип инструмента | 1–3 мм | 3–6 мм (≈1/8") | 6–12 мм (≈1/4") | 12–20 мм (≈1/2") |
|---|---|---|---|---|---|
| Мягкая древесина (сосна, ель) | 2-зубая спиральная фреза восходящего направления | 0,05–0,15 мм 0,002–0,006 дюйма |
0,20–0,40 мм 0,008–0,016 дюйма |
0,40–0,60 мм 0,016–0,024 дюйма |
0,55–0,90 мм 0,022–0,035 дюйма |
| Твердая древесина и фанера | 2-зубая спиральная фреза восходящего направления | 0,04–0,12 мм 0,002–0,005 дюйма |
0,15–0,30 мм 0,006–0,012 дюйма |
0,25–0,45 мм 0,010–0,018 дюйма |
0,40–0,65 мм 0,016–0,026 дюйма |
| МДФ / ДСП | 2-зубая спиральная фреза восходящего направления | 0,05–0,13 мм 0,002–0,005 дюйма |
0,18–0,33 мм 0,007–0,013 дюйма |
0,28–0,50 мм 0,011–0,020 дюйма |
0,45–0,70 мм 0,018–0,028 дюйма |
| Акрил и мягкие пластики | 1- или 2-зубая фреза O-типа / восходящего направления | 0,03–0,10 мм 0,001–0,004 дюйма |
0,10–0,20 мм 0,004–0,008 дюйма |
0,15–0,30 мм 0,006–0,012 дюйма |
0,25–0,40 мм 0,010–0,016 дюйма |
| Алюминий (тип 6061) | 2–3 зубая твердосплавная торцевая фреза | 0,010–0,030 мм 0,0004–0,0012 дюйма |
0,025–0,060 мм 0,001–0,0024 дюйма |
0,050–0,110 мм 0,002–0,004 дюйма |
0,100–0,200 мм 0,004–0,008 дюйма |
| Латунь и бронза | 2–4 зубая твердосплавная торцевая фреза | 0,010–0,025 мм 0,0004–0,001 дюйма |
0,020–0,050 мм 0,0008–0,002 дюйма |
0,040–0,090 мм 0,0016–0,0035 дюйма |
0,080–0,160 мм 0,003–0,006 дюйма |
| Мягкая / низколегированная сталь | 4-зубая твердосплавная торцевая фреза | 0,005–0,015 мм 0,0002–0,0006 дюйма |
0,013–0,030 мм 0,0005–0,0012 дюйма |
0,025–0,060 мм 0,001–0,0024 дюйма |
0,060–0,130 мм 0,0024–0,005 дюйма |
| Нержавеющая сталь (серия 300) | 4–5 зубая твердосплавная торцевая фреза | 0,005–0,013 мм 0,0002–0,0005 дюйма |
0,010–0,025 мм 0,0004–0,001 дюйма |
0,020–0,050 мм 0,0008–0,002 дюйма |
0,050–0,100 мм 0,002–0,004 дюйма |
Как использовать эти диапазоны
- Начните с низких значений, в нижней трети диапазона, особенно при использовании маршрутизатора с легкой рамой для хобби или когда инструмент держится в длинном расширении цанги или имеет длинную длину зубьев.
- Проверьте полученную скорость подачи на соответствие вашему оборудованию. С \(\text{Подача} = \text{Стружечная нагрузка} \times \text{RPM} \times \text{Зубья}\), фреза диаметром 6 мм с 2 зубьями при 16 000 об/мин и подаче 4 000 мм/мин дает стружечную нагрузку 0,125 мм на зуб — середина диапазона для твердой древесины, но слишком агрессивно для стали при том же диаметре.
- Это показатели для врезания / умеренного взаимодействия. При легком радиальном взаимодействии (трохоидальные или адаптивные траектории инструмента намного меньше половины диаметра) радиальное утончение стружки означает, что программируемая подача на зуб должна быть выше значения в таблице, чтобы сохранить фактическую толщину стружки в диапазоне — ваша система CAM обычно применяет эту коррекцию.
- Судите по стружке, а не по числу. Пыль и визжащий пропил означают, что стружечная нагрузка слишком низкая (растирание, нагрев, преждевременный износ края); дребезжание, прогиб или сломанный инструмент означают, что она слишком высокая.
Эти значения являются начальными точками, соответствующими форме опубликованных данных производителей инструмента по подачам и скоростям — например, графики маршрутизирующих инструментов Onsrud для дерева, пластиков и цветных металлов, данные микро и миниатюрных торцевых фрез Harvey Tool / Helical и рекомендации по классам материалов Sandvik Coromant для фрезерования. Это намеренно консервативные универсальные показатели и не являются заменой паспорту данных инструмента в вашем шпинделе: собственные рекомендации производителя фрезы, для этой точной геометрии, покрытия, количества зубьев и глубины резания, всегда имеют приоритет над общей таблицей, подобной этой. Каталоги инструментов также отличаются по регионам в используемых ими классификациях материалов (классы ISO P/M/K/N/S/H в Европе, обозначения AISI/SAE в Северной Америке, оценки JIS в Японии), поэтому сопоставьте название сорта вашего запаса с сортом в диаграмме, которую вы читаете.
Преобразование единиц стружечной нагрузки
Стружечная нагрузка указывается в миллиметрах на зуб в метрических магазинах и в дюймах на зуб (IPT) в имперских, и диаграммы инструментов смешивают микроны и "мил" (тысячные доли дюйма). Все это исходит из двух точных факторов:
$$1\ \text{in} = 25{,}4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25{,}4}\ \text{in} \approx 0{,}03937\ \text{in}$$
- мм/зуб → дюйм/зуб: разделить на 25,4 (или умножить на 0,03937).
- дюйм/зуб → мм/зуб: умножить на 25,4.
- мм/зуб → микроны (мкм): умножить на 1 000. Итак, 0,08 мм/зуб = 80 мкм/зуб.
- дюйм/зуб → мил: умножить на 1 000, так как 1 мил = 0,001 дюйма. Итак, 0,0035 дюйм/зуб = 3,5 мил.
- Скорость подачи: мм/мин ÷ 25,4 = дюйм/мин; дюйм/мин × 25,4 = мм/мин.
Общие эквиваленты стружечной нагрузки
| мм/зуб | Микроны/зуб | дюйм/зуб (точно) | дюйм/зуб (округлено) | Мил |
|---|---|---|---|---|
| 0,025 мм | 25 мкм | 0,000984 дюйма | 0,001 дюйма | 1 мил |
| 0,05 мм | 50 мкм | 0,001969 дюйма | 0,002 дюйма | 2 мил |
| 0,10 мм | 100 мкм | 0,003937 дюйма | 0,004 дюйма | 4 мил |
| 0,25 мм | 250 мкм | 0,009843 дюйма | 0,010 дюйма | 10 мил |
| 0,50 мм | 500 мкм | 0,019685 дюйма | 0,020 дюйма | 20 мил |
| 0,0254 мм | 25,4 мкм | 0,001 дюйма | 0,001 дюйма | 1 мил |
| 0,127 мм | 127 мкм | 0,005 дюйма | 0,005 дюйма | 5 мил |
| 0,254 мм | 254 мкм | 0,010 дюйма | 0,010 дюйма | 10 мил |
Последние три строки — это точные значения на основе дюймов; первые пять — это округленные метрические значения, которые печатают большинство каталогов. Обратите внимание, что "0,025 мм = 0,001 дюйма" — это удобное приближение, а не тождество — точный эквивалент 1 мила — это 0,0254 мм, разница на 1,6%, которая не имеет значения для установки подачи, но имеет значение, если вы конвертируете допуск.
Подача на зуб, подача на оборот и скорость подачи
Три величины описывают одно и то же движение в разных масштабах. С \(f_z\) подачей на зуб (стружечная нагрузка), \(f_n\) подачей на оборот, \(n\) скоростью шпинделя в об/мин и \(z\) количеством зубьев:
$$f_n = f_z \times z \qquad\text{и}\qquad v_f = f_z \times z \times n = f_n \times n$$
В имперских единицах та же цепочка читается как IPR = IPT × зубья и IPM = IPT × зубья × об/мин. Переставив, стружечная нагрузка — это просто скорость подачи, деленная на количество проходов зубьев в минуту:
$$f_z = \frac{v_f}{n \times z}$$
Пример преобразования
Спиральная фреза восходящего направления диаметром 12,7 мм (1/2 дюйма) с 2 зубьями работает при 18 000 об/мин с программируемой подачей 14 400 мм/мин. Проходя через цепочку:
- Подача на оборот: \(f_n = 14{,}400 \div 18{,}000 = 0{,}80\ \text{мм/об}\)
- Подача на зуб: \(f_z = 0{,}80 \div 2 = \) 0,40 мм на зуб
- В дюймах: \(0{,}40 \div 25{,}4 = 0{,}01575\ \text{дюйм/зуб} \approx 15{,}7\ \text{мил}\), то есть 400 мкм/зуб
- Скорость подачи в имперских единицах: \(14{,}400 \div 25{,}4 = 566{,}9\ \text{дюйм/мин}\)
- Проверка: \(0{,}01575 \times 2 \times 18{,}000 = 567\ \text{дюйм/мин}\) ✓
Переключение селектора единиц калькулятора выполнит эти преобразования за вас, но стоит выполнить одно вручную: стружечная нагрузка, указанная как "0,016", — это 0,016 дюйм/зуб в американском каталоге и 0,016 мм/зуб в европейском — разница в 25 раз, и это единственная наиболее частая причина поломки торцевой фрезы при копировании цифр между диаграммами.