チップロードとは
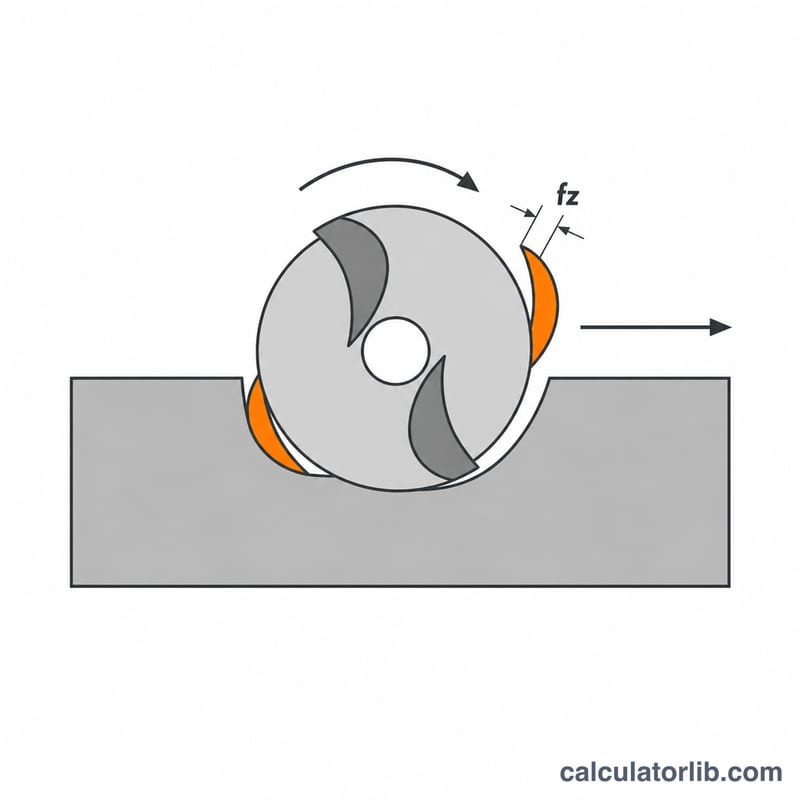
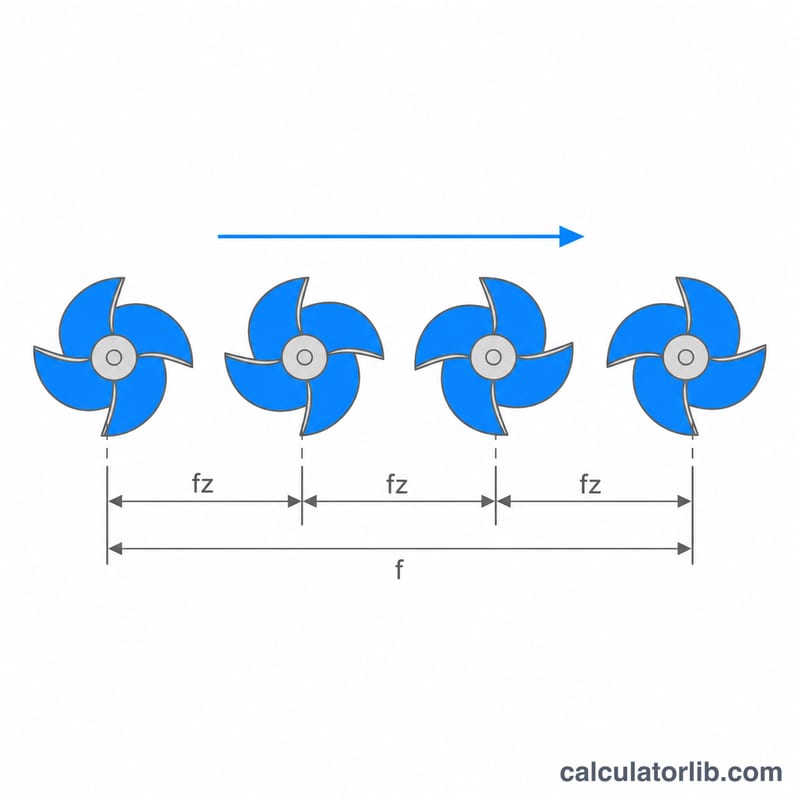
チップロード(1刃あたりの送り量、feed per tooth)とは、工具が1回転する間に1つの切れ刃が削り取る切りくずの厚さのことです。加工条件(送り・回転数)を決めるうえで最も実用的な指標で、各刃がきちんと「食い込んで」削れているのか、それとも材料表面をこすっているだけなのかを数値で判断できます。チップロードが小さすぎると切削ではなく摺動になり、熱がこもって表面を焼き固めてしまいます。逆に大きすぎると工具がたわみ、最悪の場合は折損します。この関係は純粋な幾何学で決まるため、ルータービット、エンドミル、正面フライスのいずれでも、またミリ系・インチ系どちらの単位でもそのまま使えます。
計算式の考え方
1回転あたり \(Z\) 枚の切れ刃が材料に当たり、主軸は1分間に \(N\) 回転します。したがって1分間の切れ刃の作用回数は \(N \times Z\) 回です。1分間に工具が進んだ距離をこの作用回数で割れば、切れ刃1枚あたりの進み量が求まります。
$$CL = \frac{F}{N \times Z}$$ここで \(CL\) は1刃あたりのチップロード、\(F\) は送り速度(mm/min または in/min)、\(N\) は主軸回転数(RPM)、\(Z\) は刃数です。単位の統一が重要で、送りを mm/min で入れればチップロードは mm、in/min で入れれば inch で得られます。
計算例
2枚刃・直径6mmのエンドミルを12,000 RPM、送り速度2,400 mm/min で回した場合:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$1刃あたり0.10mm(100µm)となり、直径6mmの工具でアルミを削る条件としては妥当な値です。もしメーカー推奨値が0.05mmであれば、式を逆算して \(F = 0.05 \times 12000 \times 2 = 1200\) mm/min とすればよいことが分かります。
使い方
まず単位系を選び、プログラムしている送り速度、実際に回している主軸回転数、そして工具に刻印された刃数を入力します。さらに工具メーカーの推奨表から目標チップロードを入力すると、その値を達成するための送り速度と、現在の条件が目標に対して何倍になっているかの比率が表示されます。
材料と工具直径別の典型的なチップロード範囲
チップロード(歯あたりの送り)はカッター直径に応じてほとんどの初心者が予想するよりもはるかに大きくスケーリングします。同じ材料での1.5 mmマイクロエンドミルと12 mmエンドミルは、薄いシャンクが単に切削力を支えられないため、歯あたりの安全な送りで約1桁異なります。以下の表は4つの直径グループの開始時の歯あたり送り帯を示しており、mm/歯とin/歯が並んでいます。
| 材料 | 想定される工具タイプ | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| 軟木(パイン、モミ) | 2フルートアップカットスパイラルルータービット | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| 硬木&合板 | 2フルートアップカットスパイラルルータービット | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| MDF / パーティクルボード | 2フルートアップカットスパイラルルータービット | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| アクリル&軟質プラスチック | 1フルートまたは2フルートOフルート/アップカットルータービット | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| アルミニウム(6061型) | 2~3フルート固体超硬エンドミル | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| 真鍮&ブロンズ | 2~4フルート固体超硬エンドミル | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| 軟鋼/低合金鋼 | 4フルート固体超硬エンドミル | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| ステンレス(300シリーズ) | 4~5フルート固体超硬エンドミル | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
これらの帯を使用する方法
- 帯の下部3分の1から始めてください。特に軽いフレームのホビールーターや、工具が長いコレット延長で保持されている場合、または長いフルート長を持っている場合。
- マシンに対して結果の送り速度を確認してください。 \(\text{送り} = \text{チップロード} \times \text{RPM} \times \text{フルート}\)で、16,000 RPMと4,000 mm/分での6 mm 2フルートビットは、歯あたり0.125 mmのチップロードを与えます — 硬木の中間範囲ですが、同じ直径の鋼にはあまりにも積極的です。
- これらはスロッティング/中程度のエンゲージメント値です。 軽いラジアルエンゲージメント(トロコイダルまたはアダプティブ工具経路が直径の半分未満)では、ラジアルチップシニング(ラジアル切り屑の薄化)はプログラムされた歯あたりの送りを表の値よりも上げて、実際の切り屑厚さを範囲内に保つ必要があることを意味します — CAMシステムは通常その補正を適用します。
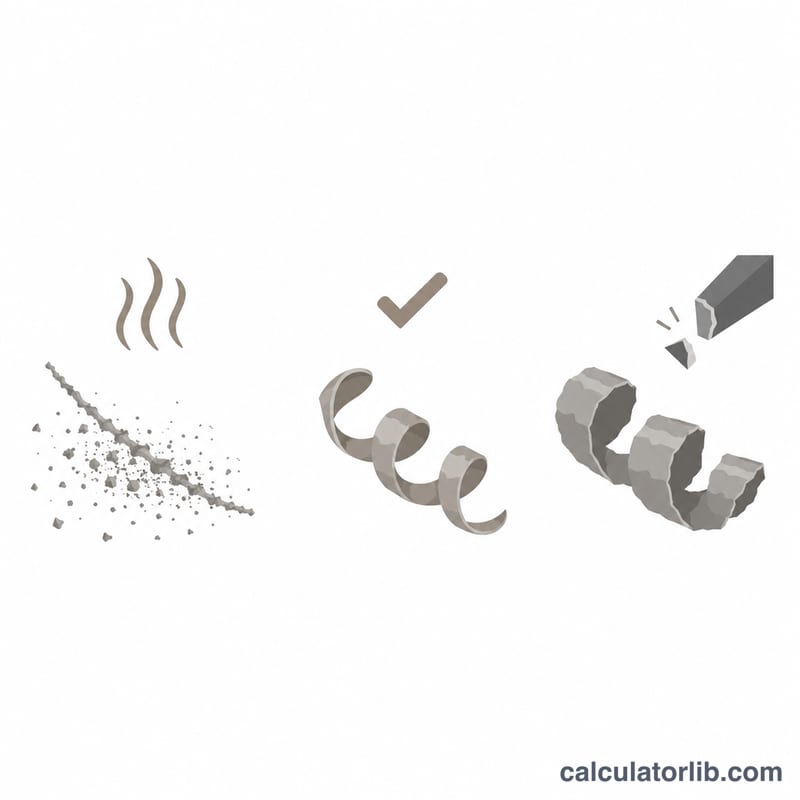
- 数字ではなく、切り屑で判断してください。 ダストと悲鳴のような切削はチップロードが低すぎることを意味します(こすり、熱、早期の端部摩耗)。チャッタリング、たわみ、または壊れた工具はそれが高すぎることを意味します。
これらの値はパブリッシュされた工具メーカーの送り速度データの形状と一致する開始点です — 例えば、Onsrudの木材、プラスチック、非鉄金属向けルーター工具チャート、Harvey Tool / Helicalマイクロおよびミニチュアエンドミルデータ、およびSandvik Coromantミリング用の材料クラス推奨値です。それらは意図的に保守的な汎用数値であり、スピンドルの工具のデータシートの代わりではありません。正確なジオメトリ、コーティング、フルート数、および切込み深さに対するカッターメーカー独自の推奨値は、常にこのような一般的なテーブルを上回ります。工具カタログは、使用する材料グループの分類によって地域によって異なります(ヨーロッパではISO P/M/K/N/S/Hクラス、北米ではAISI/SAE指定、日本ではJIS等級)。したがって、在庫の等級名をあなたが読んでいるチャートの等級と照合してください。
チップロード単位の変換
チップロードはメートル法の店では歯あたりミリメートルで、インペリアル単位ではインチ/歯(IPT)で引用され、工具チャートはマイクロンと「thou」(インチの千分の一)を混合しています。すべてはこれら2つの正確な係数から来ています:
$$1\ \text{インチ} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{インチ} \approx 0.03937\ \text{インチ}$$
- mm/歯 → in/歯: 25.4で除算する(または0.03937を乗算する)。
- in/歯 → mm/歯: 25.4を乗算する。
- mm/歯 → マイクロン(µm): 1000を乗算する。したがって、0.08 mm/歯 = 80 µm/歯。
- in/歯 → thou: 1000を乗算する。1 thou = 0.001 inであるため。したがって、0.0035 in/歯 = 3.5 thou。
- 送り速度: mm/分 ÷ 25.4 = in/分; in/分 × 25.4 = mm/分。
一般的なチップロード同等値
| mm/歯 | マイクロン/歯 | in/歯(正確) | in/歯(丸め) | Thou |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 thou |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 thou |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 thou |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 thou |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 thou |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 thou |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 thou |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 thou |
最後の3行は正確なインチベースの値です。最初の5行は最もカタログに印刷されている丸いメートル値です。「0.025 mm = 0.001 in」は便利な近似値であり、恒等式ではないことに注意してください — 1 thouの正確な同等値は0.0254 mmで、1.6%の差があります。これは送り設定には関係ありませんが、許容差を変換している場合は重要です。
歯あたり送り、回転あたり送り、および送り速度
3つの量は異なるスケールで同じ動きを説明します。\(f_z\)は歯あたりの送り(チップロード)、\(f_n\)は回転あたりの送り、\(n\)はスピンドル速度(RPM)、\(z\)はフルート数とします:
$$f_n = f_z \times z \qquad\text{および}\qquad v_f = f_z \times z \times n = f_n \times n$$
インペリアル単位では同じ関係式はIPR = IPT × フルートおよびIPM = IPT × フルート × RPMです。再整理すると、チップロードは単に送り速度を1分あたりの歯通過数で除いたものです:
$$f_z = \frac{v_f}{n \times z}$$
計算例
12.7 mm(1/2")の2フルートアップカットルータービットは18,000 RPMで14,400 mm/分のプログラムされた送りで実行されます。チェーンを通して作業します:
- 回転あたりの送り: \(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/回転}\)
- 歯あたりの送り: \(f_z = 0.80 \div 2 = \) 0.40 mm 歯あたり
- インチで: \(0.40 \div 25.4 = 0.01575\ \text{in/歯} \approx 15.7\ \text{thou}\)、つまり400 µm/歯
- インペリアル単位の送り速度: \(14{,}400 \div 25.4 = 566.9\ \text{in/分}\)
- 確認: \(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/分}\) ✓
計算機の単位セレクターを切り替えるとこれらの変換が実行されますが、手動で1つ行う価値があります。「0.016」として引用されたチップロードはアメリカのカタログでは0.016 in/歯で、ヨーロッパのカタログでは0.016 mm/歯です — 25倍の差であり、チャート間で数字をコピーするときの壊れたエンドミルの最も一般的な原因です。
よくある質問
チップロードはどれくらいを狙えばよいですか? 工具径と被削材によって変わります。目安としては、直径3mm未満の細いルータービットで1刃あたり0.01〜0.05mm、木材やアルミを削る6〜12mmの工具で0.05〜0.25mm程度です。最終的には必ず工具メーカーのデータシートを出発点にしてください。
切込み深さを変えるとチップロードも変わりますか? 変わりません。切込み深さや切込み幅は、切りくず厚さの減少(チップシンニング)、切削抵抗、除去量(MRR)に影響しますが、1刃あたりのチップロードは送り速度・回転数・刃数のみで決まります。
切りくずが粉状になるのはなぜですか? 粉のような切りくずは、チップロードが低すぎるサインです。多くは回転数を上げすぎたまま送りを控えめにしているケースです。切りくずが目に見えるフレーク状になって熱を運び出すまで、送り速度を上げるか主軸回転数を下げてください。