칩로드란?
칩로드(chip load)는 우리말로 '날당 이송량'이라고 부르며, 공구가 한 바퀴 돌 때 하나의 절삭날이 깎아내는 재료의 두께를 뜻합니다. 절삭 조건(이송·회전수) 세팅에서 가장 쓸모 있는 단 하나의 숫자가 바로 이 값입니다. 각 날이 재료를 제대로 '물고' 깎고 있는지, 아니면 그냥 표면을 비비고 있는지를 알려주기 때문입니다. 칩로드가 너무 작으면 절삭이 아니라 마찰이 일어나 열이 쌓이고 표면이 번들거리게 눌리며, 반대로 너무 크면 공구가 휘거나 부러집니다. 이 관계는 순수한 기하학이므로 라우터 비트, 엔드밀, 페이스밀 모두에 그대로 적용되며 미터법과 인치 단위 어느 쪽이든 동일하게 쓸 수 있습니다.
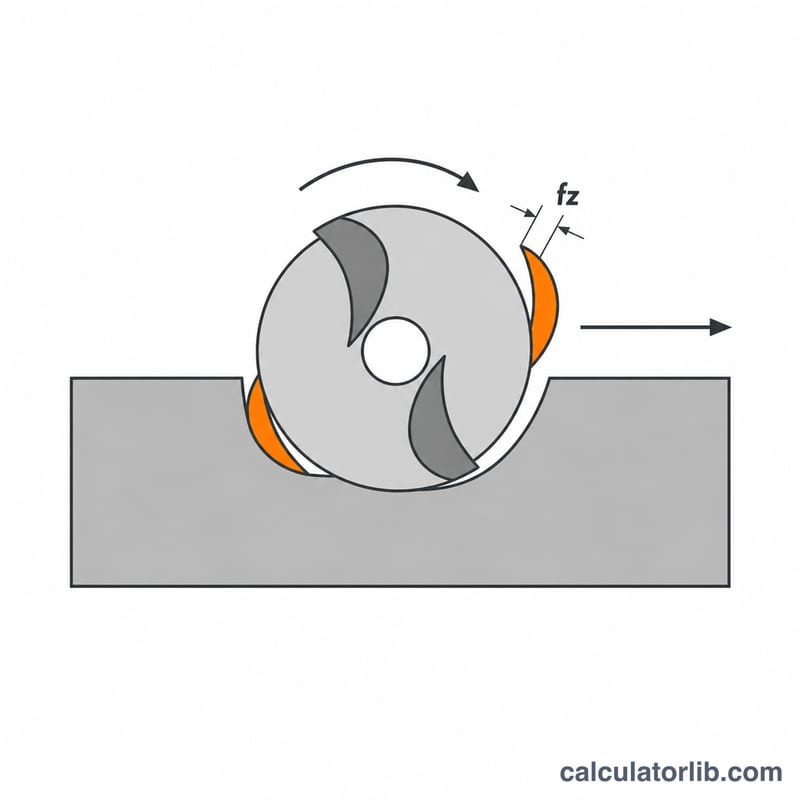
공식 풀어보기
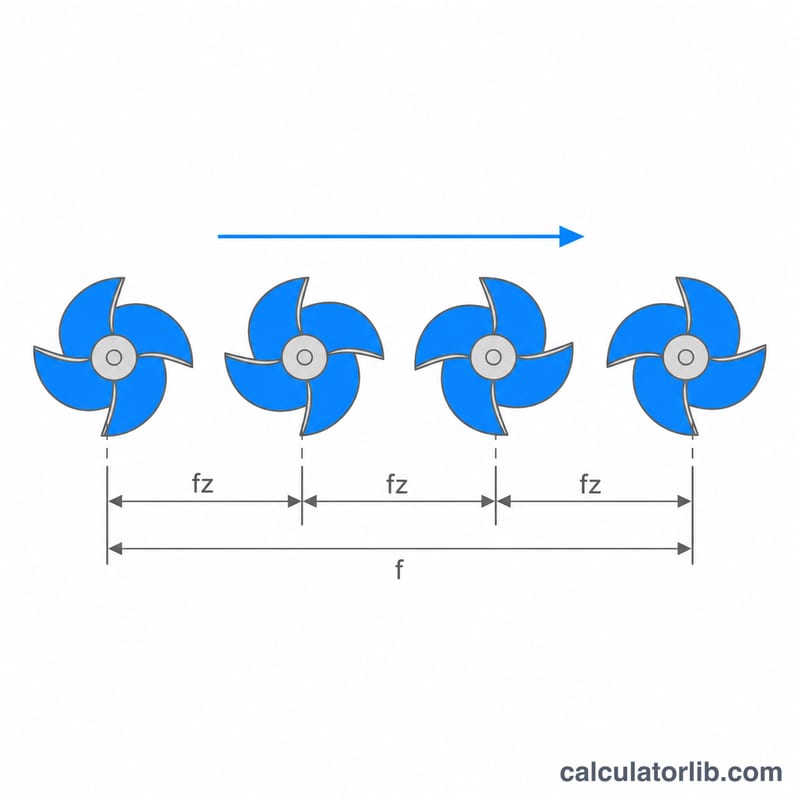
공구가 한 바퀴 돌 때마다 \(Z\)개의 절삭날이 재료에 닿고, 주축은 1분에 \(N\)번 회전합니다. 따라서 1분 동안 날이 재료에 물리는 횟수는 \(N \times Z\)회입니다. 그 1분 동안 이동한 거리를 이 횟수로 나누면 날 하나가 전진한 거리, 즉 날당 이송량이 나옵니다.
$$CL = \frac{F}{N \times Z}$$여기서 \(CL\)은 날당 이송량(칩로드), \(F\)는 이송 속도(mm/min 또는 in/min), \(N\)은 주축 회전수(RPM), \(Z\)는 날 수입니다. 단위는 반드시 일관되게 맞춰야 합니다. 이송을 mm/min으로 넣으면 칩로드는 mm로, in/min으로 넣으면 칩로드는 인치로 나옵니다.
계산 예시
2날 6mm 엔드밀을 12,000 RPM, 이송 속도 2,400mm/min으로 돌린다고 해봅시다.
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$날당 0.10mm, 즉 100마이크론입니다. 6mm 공구로 알루미늄을 가공할 때 무난한 값입니다. 만약 메이커 차트에서 0.05mm를 권장한다면 공식을 거꾸로 적용하면 됩니다. \(F = 0.05 \times 12000 \times 2 = 1200\) mm/min이 필요한 이송 속도입니다.
계산기 사용법
먼저 단위계를 고르고, 프로그램에 넣은 이송 속도와 실제로 돌리는 주축 회전수, 그리고 공구에 표기된 날 수를 입력하세요. 여기에 공구 메이커 차트의 목표 칩로드까지 넣으면, 그 값을 맞추기 위한 이송 속도와 현재 세팅이 목표 대비 어느 정도인지 보여주는 비율이 함께 나옵니다.
재료 및 공구 직경별 일반적인 칩 로드 범위
칩 로드(톱니당 피드)는 대부분의 초보자가 예상하는 것보다 절단기 직경에 따라 훨씬 더 크게 변합니다: 1.5mm 마이크로 엔드 밀과 12mm 엔드 밀이 같은 재료에서 톱니당 안전한 피드에서 대략 한 자릿수 차이가 나는데, 이는 얇은 샹크가 단순히 절단력을 견딜 수 없기 때문입니다. 아래 표는 4개의 직경 그룹별 시작 톱니당 피드 대역을 mm/톱니 및 in/톱니 형식으로 제시합니다.
| 재료 | 가정된 공구 유형 | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| 연목(소나무, 전나무) | 2날 상향 나선형 라우터 비트 | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| 경목 및 합판 | 2날 상향 나선형 라우터 비트 | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| MDF / 파티클보드 | 2날 상향 나선형 라우터 비트 | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| 아크릴 및 연성 플라스틱 | 1날 또는 2날 O-플루트 / 상향 라우터 비트 | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| 알루미늄 (6061형) | 2–3날 초경합금 엔드 밀 | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| 황동 및 청동 | 2–4날 초경합금 엔드 밀 | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| 연강 / 저합금 강 | 4날 초경합금 엔드 밀 | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| 스테인리스 강 (300시리즈) | 4–5날 초경합금 엔드 밀 | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
이 대역들을 사용하는 방법
- 대역의 하단 3분의 1에서 낮게 시작하십시오, 특히 가벼운 프레임 취미 라우터 또는 공구가 긴 콜릿 익스텐션에 고정되어 있거나 긴 플루트 길이를 가진 경우입니다.
- 결과 피드 속도를 기계와 비교하십시오. \(\text{피드} = \text{칩 로드} \times \text{RPM} \times \text{날}\)를 사용하여, 6mm 2날 비트가 16,000 RPM에서 4,000 mm/분으로 작동할 때 칩 로드는 0.125 mm 톱니당 — 경목의 경우 중간 대역이지만 같은 직경의 강철의 경우 훨씬 너무 공격적입니다.
- 이들은 슬로팅 / 중간 정도의 접촉 수치입니다. 가벼운 반경 접촉 (직경의 절반 미만의 트로콜로이드 또는 적응형 공구경로)에서 반경 칩 얇아짐은 실제 칩 두께를 범위 내에 유지하기 위해 프로그래밍된 톱니당 피드를 표 값 이상으로 올려야 합니다 — 일반적으로 CAM 시스템이 해당 보정을 적용합니다.
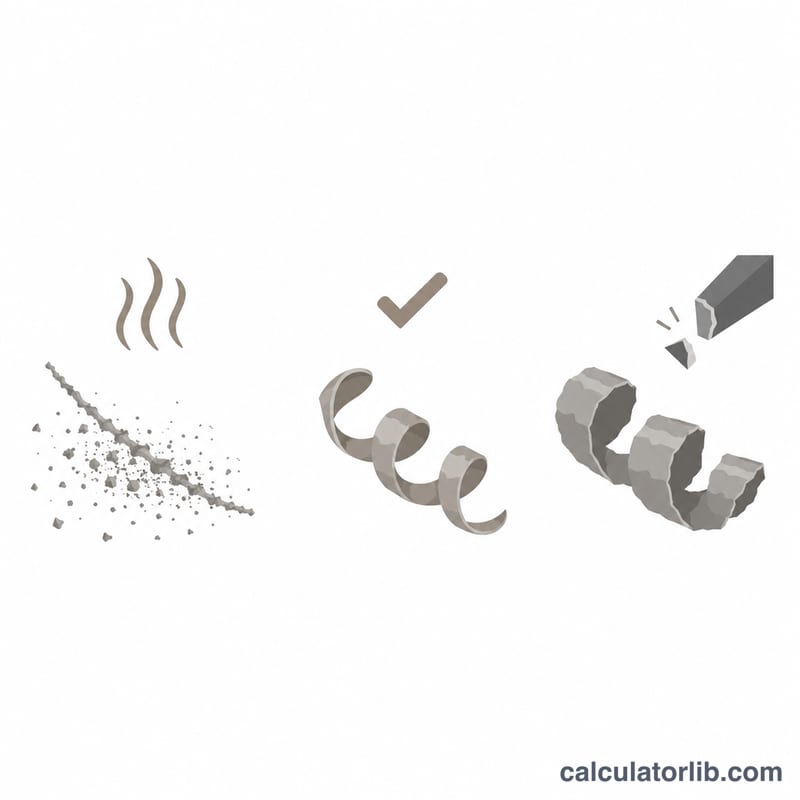
- 숫자가 아닌 칩으로 판단하십시오. 먼지와 삐걱거리는 절단은 칩 로드가 너무 낮음을 의미합니다 (마찰, 열, 조기 모서리 마모); 채터링, 편향 또는 끊어진 공구는 너무 높음을 의미합니다.
이 값들은 게시된 공구 제조업체 피드-및-속도 데이터의 형태와 일치하는 시작점입니다 — 예를 들어 목재, 플라스틱 및 비철금속용 Onsrud의 라우터 공구 차트, Harvey Tool / Helical 마이크로 및 소형 엔드 밀 데이터, 그리고 밀링용 Sandvik Coromant 재료 등급 권장사항입니다. 이들은 의도적으로 보수적인 일반 수치이며 아니 당신의 스핀들에 있는 공구의 데이터 시트를 대체합니다: 절단기 제조업체의 자체 권장사항, 정확한 형상, 코팅, 날 수 및 절단 깊이에 대해 항상 이와 같은 일반 표보다 우선합니다. 공구 카탈로그는 또한 사용하는 재료 분류에서 지역에 따라 다릅니다 (유럽의 ISO P/M/K/N/S/H 등급, 북미의 AISI/SAE 지정, 일본의 JIS 등급), 따라서 당신의 재고에 있는 등급 이름을 읽고 있는 차트의 등급과 일치시키십시오.
칩 로드 단위 변환
칩 로드는 미터법 작업장에서 밀리미터/톱니로, 영국식 작업장에서는 톱니당 인치 (IPT)로 인용되며, 공구 차트는 마이크론과 "thou" (천분의 인치)에 섞여 있습니다. 모두 두 가지 정확한 계수에서 나옵니다:
$$1\ \text{in} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{in} \approx 0.03937\ \text{in}$$
- mm/톱니 → in/톱니: 25.4로 나누기 (또는 0.03937을 곱하기).
- in/톱니 → mm/톱니: 25.4를 곱하기.
- mm/톱니 → 마이크론 (µm): 1000을 곱하기. 따라서 0.08 mm/톱니 = 80 µm/톱니.
- in/톱니 → thou: 1000을 곱하기, 1 thou = 0.001 in이므로. 따라서 0.0035 in/톱니 = 3.5 thou.
- 피드 속도: mm/분 ÷ 25.4 = in/분; in/분 × 25.4 = mm/분.
일반적인 칩 로드 동치값
| mm/톱니 | 마이크론/톱니 | in/톱니 (정확) | in/톱니 (반올림) | Thou |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 thou |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 thou |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 thou |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 thou |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 thou |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 thou |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 thou |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 thou |
"0.025 mm = 0.001 in"은 편리한 근사치이지 정확한 항등식이 아닙니다 — 1 thou의 정확한 동치값은 0.0254 mm이며, 1.6% 차이로 피드 설정에는 무관하지만 공차를 변환하는 경우 중요합니다.
톱니당 피드, 회전당 피드 및 피드 속도
세 가지 양은 다른 스케일에서 동일한 운동을 설명합니다. \(f_z\) 는 톱니당 피드 (칩 로드), \(f_n\) 는 회전당 피드, \(n\) 는 RPM의 스핀들 속도, \(z\) 는 날 수입니다:
$$f_n = f_z \times z \qquad\text{그리고}\qquad v_f = f_z \times z \times n = f_n \times n$$
영국식 용어로는 같은 체인이 IPR = IPT × 날 그리고 IPM = IPT × 날 × RPM으로 읽습니다. 재정렬하면, 칩 로드는 단순히 피드 속도를 분당 톱니 통과 수로 나눈 값입니다:
$$f_z = \frac{v_f}{n \times z}$$
작업 변환
12.7 mm (1/2") 2날 상향 라우터 비트는 18,000 RPM에서 프로그래밍된 피드 14,400 mm/분으로 작동합니다. 체인을 통해 작업하면:
- 회전당 피드: \(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/회전}\)
- 톱니당 피드: \(f_z = 0.80 \div 2 = \) 0.40 mm 톱니당
- 인치 단위: \(0.40 \div 25.4 = 0.01575\ \text{in/톱니} \approx 15.7\ \text{thou}\), 즉 400 µm/톱니
- 영국식 피드 속도: \(14{,}400 \div 25.4 = 566.9\ \text{in/분}\)
- 확인: \(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/분}\) ✓
계산기의 단위 선택기를 전환하면 이러한 변환을 자동으로 수행하지만, 손으로 하나를 하는 것이 가치가 있습니다: "0.016"으로 인용된 칩 로드는 미국 카탈로그에서는 0.016 in/톱니이고 유럽 카탈로그에서는 0.016 mm/톱니입니다 — 25배 차이이며, 차트 사이에서 숫자를 복사할 때 끊어진 엔드 밀의 가장 일반적인 원인입니다.
자주 묻는 질문
칩로드는 어느 정도로 맞춰야 하나요? 공구 지름과 피삭재에 따라 다릅니다. 대략적인 기준으로 3mm 이하의 작은 라우터 비트는 날당 0.01~0.05mm, 6~12mm 공구로 목재나 알루미늄을 가공할 때는 0.05~0.25mm 범위를 많이 씁니다. 다만 출발점은 항상 공구 제조사의 데이터 시트여야 합니다.
절삭 깊이가 칩로드를 바꾸나요? 아닙니다. 절삭 깊이와 폭은 칩 시닝(chip thinning), 절삭 저항, 재료 제거율에 영향을 주지만, 날당 이송량 자체는 이송 속도·회전수·날 수만으로 결정됩니다.
칩이 가루처럼 나오는 이유는 뭔가요? 가루는 칩로드가 지나치게 낮다는 신호입니다. 보통 회전수는 높은데 이송이 너무 소심할 때 생깁니다. 눈에 보이는 칩 조각이 형성되어 열을 함께 가져나갈 때까지 이송 속도를 올리거나 주축 회전수를 낮춰보세요.