Chip load là gì?
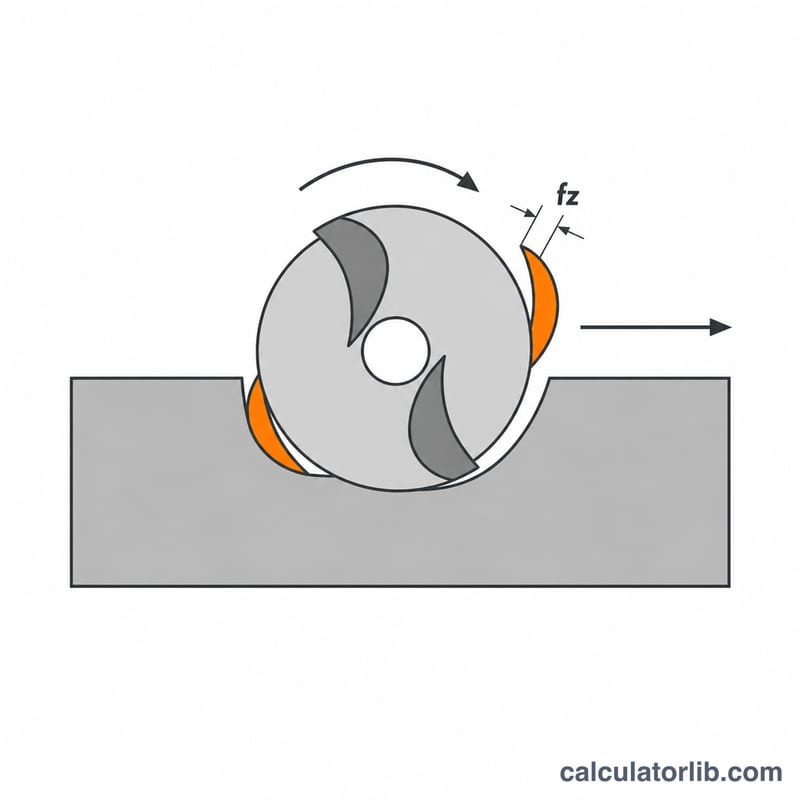
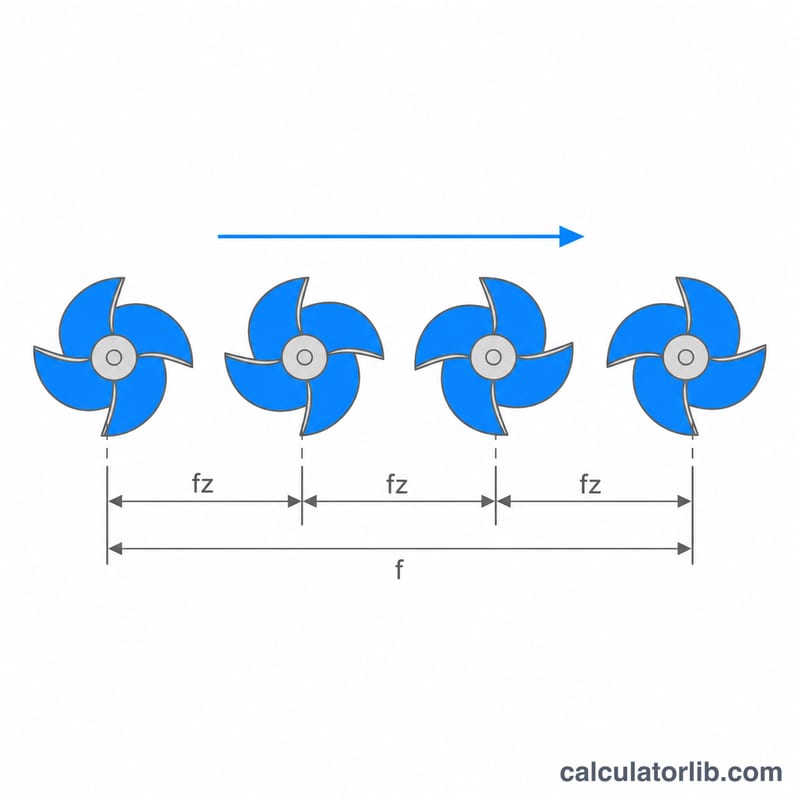
Chip load (tiếng Việt thường gọi là lượng chạy dao trên mỗi lưỡi cắt, hay feed per tooth) là độ dày lớp vật liệu mà mỗi lưỡi cắt bóc đi trong một vòng quay của dao. Đây là con số hữu dụng nhất khi bạn set thông số feeds & speeds: nó cho biết từng me dao đang thực sự "ăn" phoi hay chỉ chà xát lên bề mặt phôi. Chip load quá nhỏ sẽ sinh nhiệt và miết bóng bề mặt thay vì cắt; chip load quá lớn làm dao bị đẩy lệch, rung hoặc gãy thẳng. Máy tính này dùng được cho mũi router, dao phay ngón (end mill) và dao phay mặt đầu (face mill), theo hệ mét hoặc hệ inch, vì công thức thuần hình học nên áp dụng ở đâu cũng đúng.
Giải thích công thức
Mỗi vòng quay có \(Z\) lưỡi cắt tham gia, trục chính quay \(N\) vòng mỗi phút, nên trong một phút dao thực hiện \(N \times Z\) lần ăn dao. Lấy quãng đường bàn máy đi được trong phút đó chia cho số lần ăn dao, ta có lượng tiến dao của từng lưỡi:
$$CL = \frac{F}{N \times Z}$$trong đó \(CL\) = chip load trên mỗi lưỡi cắt, \(F\) = tốc độ chạy dao tính bằng mm/phút hoặc inch/phút, \(N\) = tốc độ trục chính tính bằng vòng/phút (RPM), và \(Z\) = số me dao. Hãy giữ đơn vị thống nhất: feed theo mm/phút cho ra chip load theo mm; feed theo inch/phút cho ra chip load theo inch.
Ví dụ tính thực tế
Một dao phay ngón 6 mm loại 2 me chạy ở 12.000 RPM với tốc độ chạy dao 2.400 mm/phút:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$Tức 100 micron trên mỗi lưỡi cắt — một mức rất hợp lý khi phay nhôm bằng dao 6 mm. Nếu bảng thông số của nhà sản xuất khuyến nghị 0,05 mm, bạn chỉ cần đảo công thức: \(F = 0.05 \times 12000 \times 2 = 1200\) mm/phút.
Cách dùng máy tính
Chọn hệ đơn vị, sau đó nhập tốc độ chạy dao đang lập trình, tốc độ trục chính bạn chạy thực tế và số me dao ghi trên thân dao. Nếu nhập thêm chip load mục tiêu lấy từ catalogue nhà sản xuất, công cụ sẽ trả về tốc độ chạy dao cần thiết để đạt đúng mức đó, kèm tỉ lệ so sánh giữa thông số hiện tại và mục tiêu.
Phạm vi Lượng ăn Điển hình theo Vật liệu và Đường kính Công cụ
Lượng ăn (lượng ăn trên mỗi răng) tỷ lệ với đường kính của cái cắt nhiều hơn hầu hết người bắt đầu mong đợi: một dao phay cuối micro 1,5 mm và dao phay cuối 12 mm trong cùng một vật liệu khác nhau theo thứ tự độ lớn về lượng ăn an toàn trên mỗi răng, vì trục mỏng đơn giản không thể chịu được lực cắt. Bảng dưới đây cung cấp các dải lượng ăn trên mỗi răng bắt đầu cho bốn nhóm đường kính, với mm/tooth và in/tooth song song nhau.
| Vật liệu | Loại công cụ được giả định | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| Gỗ mềm (thông, tầm) | Bit dao xoắn hai lưỡi hướng lên | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| Gỗ cứng & gỗ dán | Bit dao xoắn hai lưỡi hướng lên | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| MDF / gỗ dăm | Bit dao xoắn hai lưỡi hướng lên | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| Acrylic & các loại nhựa mềm | Bit dao O-lưỡi 1 hoặc 2 lưỡi / hướng lên | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| Nhôm (loại 6061) | Dao phay cuối cacbua rắn 2–3 lưỡi | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| Đồng thau & đồng | Dao phay cuối cacbua rắn 2–4 lưỡi | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| Thép nhẹ / thép hợp kim thấp | Dao phay cuối cacbua rắn 4 lưỡi | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| Thép không gỉ (loại 300) | Dao phay cuối cacbua rắn 4–5 lưỡi | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
Cách sử dụng các dải này
- Bắt đầu ở mức thấp, trong phần ba dưới cùng của dải, đặc biệt trên một máy định tuyến sở thích với khung nhẹ hoặc khi công cụ được giữ trong phần mở rộng collet dài hoặc có chiều dài lưỡi dài.
- Kiểm tra tốc độ ăn kết quả so với máy của bạn. Với \(\text{Tốc độ ăn} = \text{Lượng ăn} \times \text{RPM} \times \text{Lưỡi}\), một bit 6 mm 2-lưỡi ở 16.000 RPM và 4.000 mm/phút cho lượng ăn 0.125 mm trên mỗi răng — giữa dải cho gỗ cứng, nhưng quá tấn công cho thép ở cùng đường kính.
- Đây là các số liệu khe cắt / ăn vừa phải. Ở ăn hướng tâm nhẹ (đường dẫn công cụ trochoid hoặc thích ứng tốt dưới nửa đường kính) làm mỏng chip hướng tâm có nghĩa là tốc độ ăn trên mỗi răng được lập trình phải được tăng lên trên giá trị bảng để giữ độ dày chip thực tế trong phạm vi — hệ thống CAM của bạn thường áp dụng sự điều chỉnh đó.
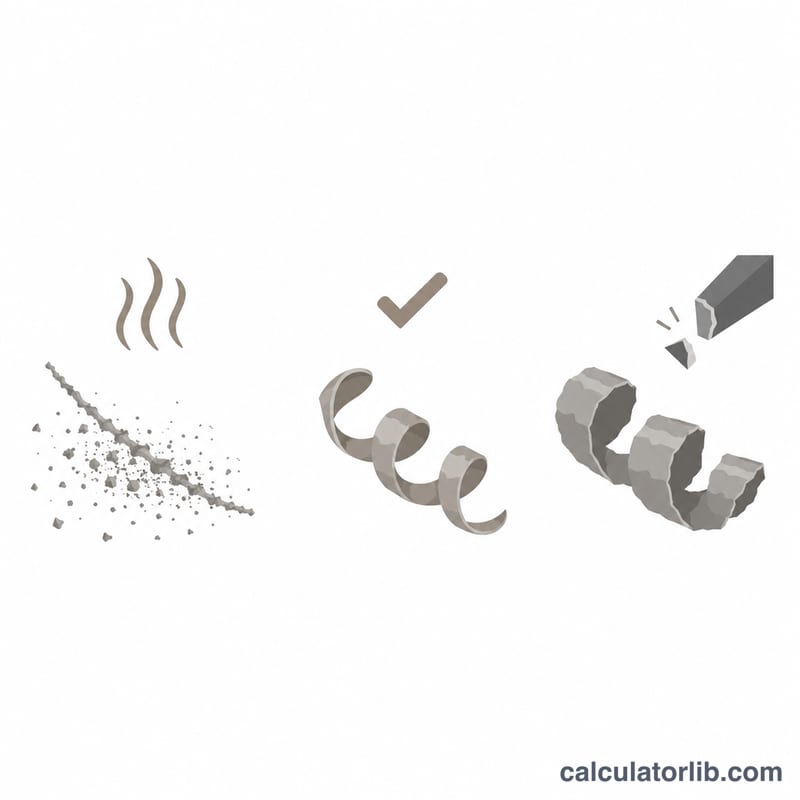
- Đánh giá dựa trên các chip, không phải số lượng. Bụi và một nhát cắt kêu quát có nghĩa là lượng ăn quá thấp (cọ xát, nhiệt độ, hao mòn cạnh sớm); rung chiết, sai lệch hoặc một công cụ bị gãy có nghĩa là nó quá cao.
Những giá trị này là những điểm bắt đầu phù hợp với hình dạng của dữ liệu tốc độ ăn được xuất bản của nhà sản xuất công cụ — ví dụ như biểu đồ công cụ định tuyến của Onsrud cho gỗ, nhựa và kim loại không sắt, dữ liệu dao phay cuối micro và siêu nhỏ của Harvey Tool / Helical, và các khuyến nghị lớp vật liệu của Sandvik Coromant cho phay. Chúng là những số liệu chung bảo thủ có chủ ý và không là một thay thế cho bảng tính của công cụ trong trục quay của bạn: khuyến nghị của chính nhà sản xuất dao cụ, cho hình học, lớp phủ, số lưỡi và độ sâu cắt chính xác đó, luôn vượt trội hơn một bảng chung như thế này. Danh mục công cụ cũng khác nhau theo khu vực trong các nhóm vật liệu mà chúng sử dụng (các lớp ISO P/M/K/N/S/H ở Châu Âu, ký hiệu AISI/SAE ở Bắc Mỹ, các cấp JIS ở Nhật Bản), vì vậy hãy khớp tên cấp trên cổ phiếu của bạn với cấp trong biểu đồ mà bạn đang đọc.
Chuyển đổi Đơn vị Lượng ăn
Lượng ăn được trích dẫn tính bằng milimét trên mỗi răng ở các cửa hàng đo lường và tính bằng inch trên mỗi răng (IPT) ở các cửa hàng hoàng gia, và biểu đồ công cụ trộn lẫn micron và "thou" (phần nghìn của inch). Tất cả nó đến từ hai yếu tố chính xác:
$$1\ \text{in} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{in} \approx 0.03937\ \text{in}$$
- mm/tooth → in/tooth: chia cho 25.4 (hoặc nhân với 0.03937).
- in/tooth → mm/tooth: nhân với 25.4.
- mm/tooth → micron (µm): nhân với 1000. Vì vậy 0.08 mm/tooth = 80 µm/tooth.
- in/tooth → thou: nhân với 1000, vì 1 thou = 0.001 in. Vì vậy 0.0035 in/tooth = 3.5 thou.
- Tốc độ ăn: mm/phút ÷ 25.4 = in/phút; in/phút × 25.4 = mm/phút.
Các tương đương lượng ăn phổ biến
| mm/tooth | Micron/tooth | in/tooth (chính xác) | in/tooth (làm tròn) | Thou |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 thou |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 thou |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 thou |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 thou |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 thou |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 thou |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 thou |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 thou |
Ba hàng cuối cùng là các giá trị dựa trên inch chính xác; năm hàng đầu tiên là các giá trị đo lường tròn mà hầu hết các danh mục in. Lưu ý rằng "0.025 mm = 0.001 in" là một phép tính gần đúng thuận tiện, không phải một đẳng thức — giá trị chính xác tương đương của 1 thou là 0.0254 mm, một sự khác biệt 1.6% không liên quan cho thiết lập ăn nhưng quan trọng nếu bạn đang chuyển đổi một dung sai.
Tốc độ ăn trên mỗi răng, tốc độ ăn trên mỗi vòng quay và tốc độ ăn
Ba đại lượng mô tả cùng một chuyển động ở các tỷ lệ khác nhau. Với \(f_z\) là tốc độ ăn trên mỗi răng (lượng ăn), \(f_n\) là tốc độ ăn trên mỗi vòng quay, \(n\) là tốc độ trục chính tính bằng RPM và \(z\) là số lưỡi:
$$f_n = f_z \times z \qquad\text{và}\qquad v_f = f_z \times z \times n = f_n \times n$$
Theo các điều khoản hoàng gia, chuỗi tương tự đọc IPR = IPT × lưỡi và IPM = IPT × lưỡi × RPM. Sắp xếp lại, lượng ăn chỉ đơn giản là tốc độ ăn chia cho số lần các răng đi qua mỗi phút:
$$f_z = \frac{v_f}{n \times z}$$
Chuyển đổi đã tính toán
Một bit dao phay hướng lên 2 lưỡi 12,7 mm (1/2") chạy ở 18.000 RPM với tốc độ ăn được lập trình là 14.400 mm/phút. Làm việc thông qua chuỗi:
- Tốc độ ăn trên mỗi vòng quay: \(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/vòng}\)
- Tốc độ ăn trên mỗi răng: \(f_z = 0.80 \div 2 = \) 0.40 mm trên mỗi răng
- Tính bằng inch: \(0.40 \div 25.4 = 0.01575\ \text{in/tooth} \approx 15.7\ \text{thou}\), tức là 400 µm/tooth
- Tốc độ ăn theo hệ đo lường hoàng gia: \(14{,}400 \div 25.4 = 566.9\ \text{in/phút}\)
- Kiểm tra: \(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/phút}\) ✓
Chuyển đổi bộ chọn đơn vị của máy tính thực hiện các chuyển đổi này cho bạn, nhưng điều đó đáng để thực hiện bằng tay: lượng ăn được trích dẫn là "0.016" là 0.016 in/tooth trong một danh mục Mỹ và 0.016 mm/tooth trong một danh mục Châu Âu — một sự khác biệt 25 lần, và nguyên nhân phổ biến nhất duy nhất của một dao phay cuối bị gãy khi sao chép các số giữa các biểu đồ.
Câu hỏi thường gặp
Nên nhắm tới chip load bao nhiêu? Tùy đường kính dao và vật liệu. Tham khảo nhanh: mũi router nhỏ dưới 3 mm thường chạy 0,01-0,05 mm mỗi lưỡi, còn dao 6-12 mm phay gỗ hoặc nhôm thường ở mức 0,05-0,25 mm. Luôn lấy mốc khởi đầu từ bảng dữ liệu của hãng dao.
Chiều sâu cắt có làm thay đổi chip load không? Không. Chiều sâu và chiều rộng cắt ảnh hưởng tới hiện tượng mỏng phoi (chip thinning), lực cắt và năng suất bóc vật liệu, nhưng chip load trên mỗi lưỡi chỉ phụ thuộc vào feed, RPM và số me dao.
Vì sao phoi của tôi mịn như bụi? Phoi dạng bụi nghĩa là chip load quá thấp, thường do để RPM cao mà feed lại quá rụt rè. Hãy tăng tốc độ chạy dao hoặc giảm tốc độ trục chính cho đến khi phoi ra thành vảy nhìn thấy rõ — chính những vảy phoi đó mang nhiệt ra khỏi vùng cắt.