Qu'est-ce que l'avance par dent ?
L'avance par dent (souvent appelée chip load dans la documentation technique, ou épaisseur de copeau par dent) correspond à l'épaisseur de matière que chaque arête de coupe enlève à chaque tour de l'outil. C'est la valeur la plus parlante de tout réglage de vitesses et avances : elle indique si chaque dent mord réellement dans la matière ou si elle se contente de frotter contre la pièce. Une avance par dent trop faible génère de la chaleur et polit la surface au lieu de la couper ; trop élevée, elle fait fléchir ou casser l'outil. Ce calculateur convient aux fraises de défonceuse, aux fraises deux tailles et aux fraises à surfacer, en unités métriques comme impériales : la relation est purement géométrique et reste valable partout.
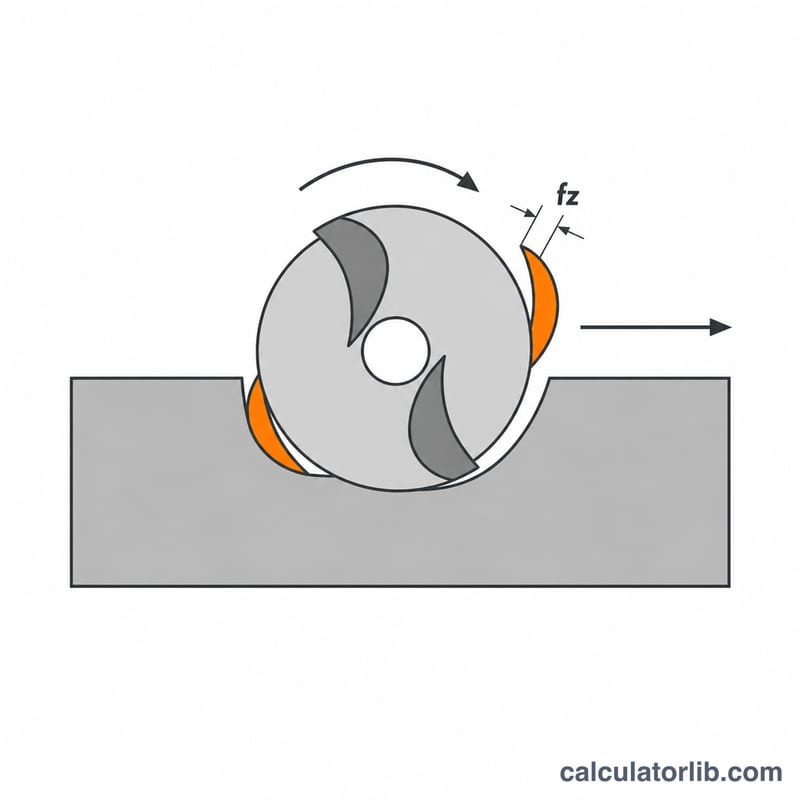
La formule expliquée
Chaque tour met en jeu \(Z\) arêtes de coupe et la broche effectue \(N\) tours par minute : l'outil réalise donc \(N \times Z\) engagements d'arête chaque minute. En divisant la distance parcourue pendant cette minute par le nombre d'engagements, on obtient l'avance par arête :
$$CL = \frac{F}{N \times Z}$$où \(CL\) = avance par dent, \(F\) = vitesse d'avance en mm/min ou in/min, \(N\) = vitesse de rotation de la broche en tr/min, et \(Z\) = nombre de dents. Gardez des unités cohérentes : une avance en mm/min donne une avance par dent en millimètres, une avance en in/min la donne en pouces.
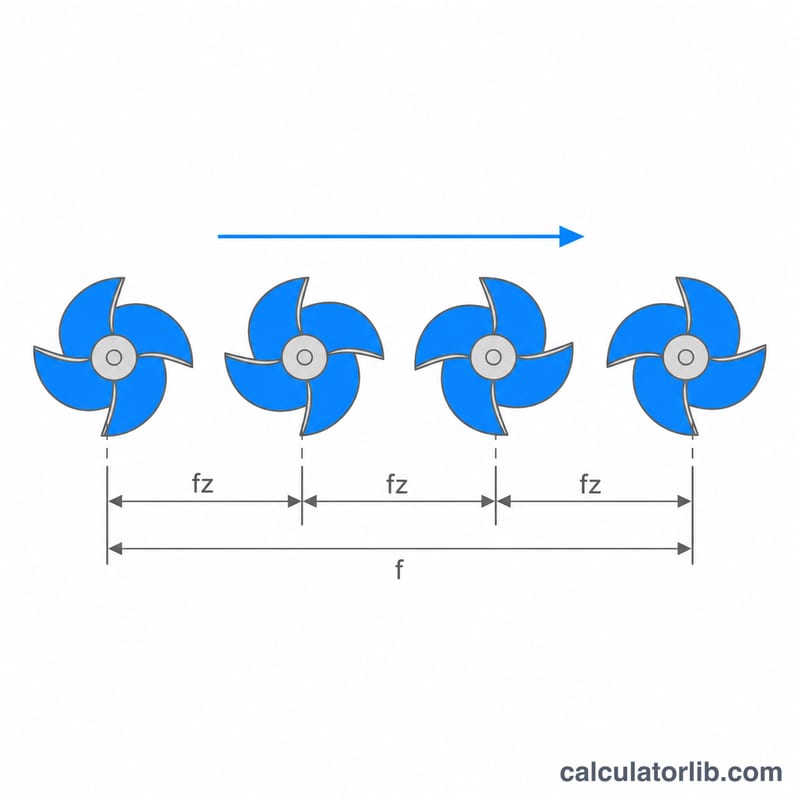
Exemple chiffré
Une fraise deux tailles de 6 mm à 2 dents tourne à 12 000 tr/min avec une vitesse d'avance de 2 400 mm/min :
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$Soit 100 microns par dent, une valeur saine pour l'aluminium avec un outil de 6 mm. Si l'abaque du fabricant préconise plutôt 0,05 mm, il suffit d'inverser la formule : \(F = 0.05 \times 12000 \times 2 = 1200\) mm/min.
Comment utiliser le calculateur
Choisissez votre système d'unités, puis saisissez la vitesse d'avance programmée, le régime de broche réellement utilisé et le nombre de dents gravé sur l'outil. Renseignez en option une avance par dent cible issue de l'abaque du fabricant : le calculateur vous donne alors la vitesse d'avance à programmer pour l'atteindre, ainsi qu'un rapport comparant votre réglage actuel à cette cible.
Plages de charge d'outil typiques par matériau et diamètre d'outil
La charge d'outil (avance par dent) évolue avec le diamètre de la fraise beaucoup plus que la plupart des débutants ne s'y attendent : une fraise miniature de 1,5 mm et une fraise de 12 mm dans le même matériau diffèrent d'environ un ordre de grandeur en avance sécuritaire par dent, car la queue mince ne peut tout simplement pas supporter la force de coupe. Le tableau ci-dessous donne les plages d'avance par dent de départ pour quatre groupes de diamètre, avec mm/dent et in/dent côte à côte.
| Matériau | Type d'outil supposé | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| Bois tendre (pin, sapin) | Fraise spirale à coupe ascendante à 2 dents | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| Bois dur et contreplaqué | Fraise spirale à coupe ascendante à 2 dents | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| MDF / panneau de particules | Fraise spirale à coupe ascendante à 2 dents | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| Acrylique et plastiques tendres | Fraise à coupe ascendante O-flute à 1 ou 2 dents | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| Aluminium (type 6061) | Fraise en carbure massif à 2–3 dents | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| Laiton et bronze | Fraise en carbure massif à 2–4 dents | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| Acier doux / faiblement allié | Fraise en carbure massif à 4 dents | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| Inoxydable (série 300) | Fraise en carbure massif à 4–5 dents | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
Comment utiliser ces plages
- Commencez bas, dans le tiers inférieur de la plage, surtout sur une défonceuse de loisir légère ou lorsque l'outil est maintenu dans une extension de pince longue ou a une longueur de dent longue.
- Vérifiez l'avance résultante par rapport à votre machine. Avec \(\text{Avance} = \text{Charge d'outil} \times \text{RPM} \times \text{Dents}\), une fraise de 6 mm à 2 dents à 16 000 RPM et 4 000 mm/min donne une charge d'outil de 0.125 mm par dent — milieu de plage pour le bois dur, mais bien trop agressif pour l'acier au même diamètre.
- Ce sont des figures de rainurage / engagement modéré. À engagement radial léger (trajets d'outil trochoïdaux ou adaptatifs bien en dessous de la moitié du diamètre), l'affinement de charge radiale signifie que l'avance programmée par dent doit être augmentée au-dessus de la valeur du tableau pour maintenir l'épaisseur réelle de la charge dans la plage — votre système CAO applique normalement cette correction.
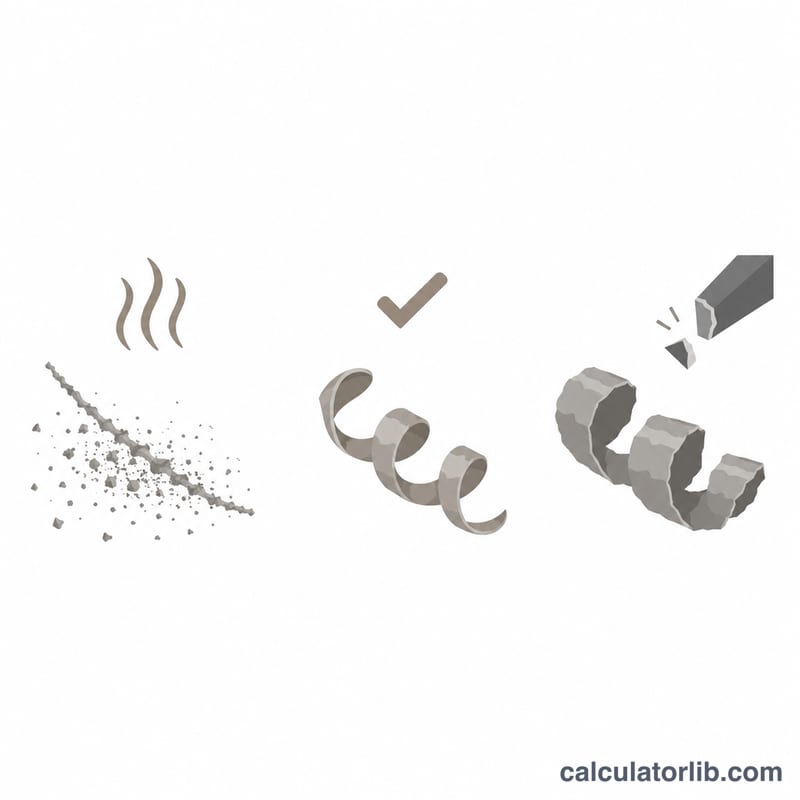
- Jugez par les copeaux, pas par le nombre. La poussière et une coupe grinçante signifient que la charge d'outil est trop faible (frottement, chaleur, usure prématurée de l'arête) ; les vibrations, la déflexion ou un outil cassé signifient qu'elle est trop élevée.
Ces valeurs sont des points de départ cohérents avec la forme des données publiées de fabricants d'outils avance-vitesse — par exemple les graphiques d'outils de défonceuse Onsrud pour le bois, les plastiques et les métaux non ferreux, les données de fraises miniatures et micro Harvey Tool / Helical, et les recommandations de catégories de matériaux Sandvik Coromant pour le fraisage. Ce sont intentionnellement des figures génériques conservatrices et ne sont pas un substitut à la fiche technique de l'outil dans votre broche : la recommandation propre du fabricant de fraise, pour cette géométrie exacte, ce revêtement, ce nombre de dents et cette profondeur de coupe, remplace toujours un tableau général comme celui-ci. Les catalogues d'outils diffèrent également selon les régions dans les groupements de matériaux qu'ils utilisent (classes ISO P/M/K/N/S/H en Europe, désignations AISI/SAE en Amérique du Nord, grades JIS au Japon), donc faites correspondre le nom du grade sur votre stock avec le grade dans le graphique que vous lisez.
Conversions d'unités de charge d'outil
La charge d'outil est indiquée en millimètres par dent dans les ateliers métriques et en pouces par dent (IPT) dans ceux utilisant le système impérial, et les graphiques d'outils mélangent les microns et « thou » (millièmes de pouce). Tout cela provient de deux facteurs exacts :
$$1\ \text{in} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{in} \approx 0.03937\ \text{in}$$
- mm/dent → in/dent : diviser par 25.4 (ou multiplier par 0.03937).
- in/dent → mm/dent : multiplier par 25.4.
- mm/dent → microns (µm) : multiplier par 1000. Donc 0.08 mm/dent = 80 µm/dent.
- in/dent → thou : multiplier par 1000, puisque 1 thou = 0.001 in. Donc 0.0035 in/dent = 3.5 thou.
- Avance : mm/min ÷ 25.4 = in/min ; in/min × 25.4 = mm/min.
Équivalents courants de charge d'outil
| mm/dent | Microns/dent | in/dent (exact) | in/dent (arrondi) | Thou |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 thou |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 thou |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 thou |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 thou |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 thou |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 thou |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 thou |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 thou |
Les trois dernières lignes sont les valeurs exactes basées sur le pouce ; les cinq premières sont les valeurs métriques arrondies que la plupart des catalogues impriment. Notez que « 0.025 mm = 0.001 in » est une approximation pratique, pas une identité — l'équivalent exact de 1 thou est 0.0254 mm, une différence de 1,6 % qui est sans importance pour le réglage d'avance mais qui importe si vous convertissez une tolérance.
Avance par dent, avance par révolution et avance
Trois quantités décrivent le même mouvement à différentes échelles. Avec \(f_z\) l'avance par dent (charge d'outil), \(f_n\) l'avance par révolution, \(n\) la vitesse de broche en RPM et \(z\) le nombre de dents :
$$f_n = f_z \times z \qquad\text{et}\qquad v_f = f_z \times z \times n = f_n \times n$$
En termes impériaux, la même chaîne se lit IPR = IPT × dents et IPM = IPT × dents × RPM. Réarrangé, la charge d'outil est simplement l'avance divisée par le nombre de passages de dent par minute :
$$f_z = \frac{v_f}{n \times z}$$
Exemple de conversion
Une fraise spirale à coupe ascendante de 12.7 mm (1/2") à 2 dents fonctionne à 18 000 RPM avec une avance programmée de 14 400 mm/min. En travaillant à travers la chaîne :
- Avance par révolution : \(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/rév}\)
- Avance par dent : \(f_z = 0.80 \div 2 = \) 0.40 mm par dent
- En pouces : \(0.40 \div 25.4 = 0.01575\ \text{in/dent} \approx 15.7\ \text{thou}\), c'est-à-dire 400 µm/dent
- Avance en unités impériales : \(14{,}400 \div 25.4 = 566.9\ \text{in/min}\)
- Vérification : \(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/min}\) ✓
Changer le sélecteur d'unités de la calculatrice effectue ces conversions pour vous, mais il vaut la peine de faire une conversion manuellement : une charge d'outil indiquée comme « 0.016 » est 0.016 in/dent dans un catalogue américain et 0.016 mm/dent dans un catalogue européen — une différence de 25 fois, et la cause la plus courante d'une fraise cassée lors de la copie de nombres entre des graphiques.
Questions fréquentes
Quelle avance par dent viser ? Tout dépend du diamètre de l'outil et de la matière. À titre indicatif, les petites fraises de défonceuse de moins de 3 mm travaillent souvent entre 0,01 et 0,05 mm par dent, tandis que les outils de 6 à 12 mm dans le bois ou l'aluminium tournent entre 0,05 et 0,25 mm. Partez toujours de la fiche technique du fabricant d'outils.
La profondeur de passe modifie-t-elle l'avance par dent ? Non. La profondeur et la largeur de passe influencent l'amincissement du copeau, les efforts de coupe et le débit de matière enlevée, mais l'avance par dent ne dépend que de l'avance, du régime de broche et du nombre de dents.
Pourquoi mes copeaux ressemblent-ils à de la poussière ? De la poussière signifie une avance par dent beaucoup trop faible, généralement un régime trop élevé associé à une avance trop timide. Augmentez la vitesse d'avance ou réduisez le régime de broche jusqu'à obtenir de véritables copeaux en paillettes, qui évacuent la chaleur.