什麼是切削負荷(Chip Load)?
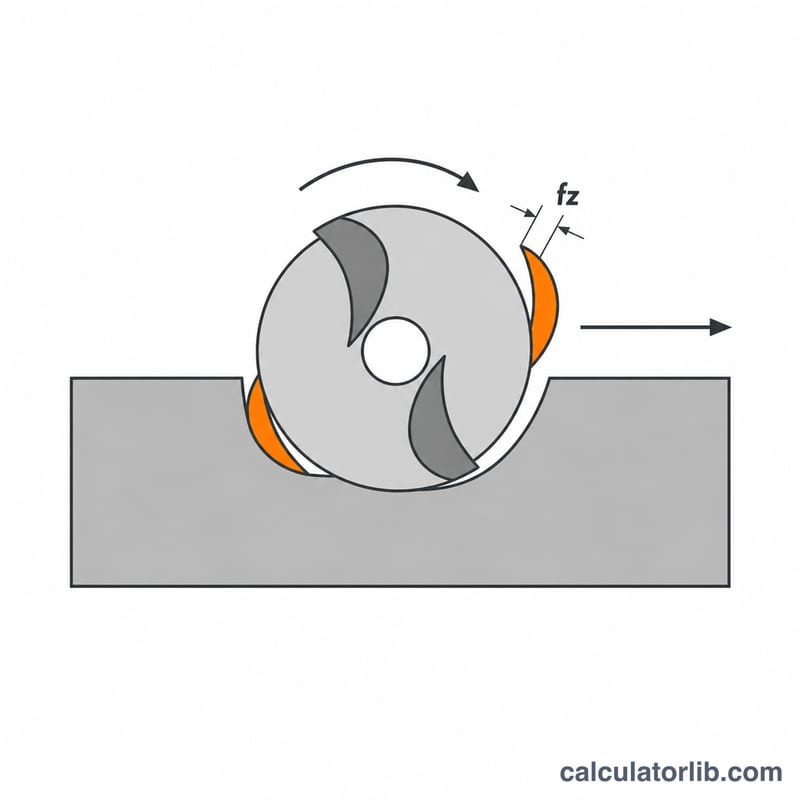
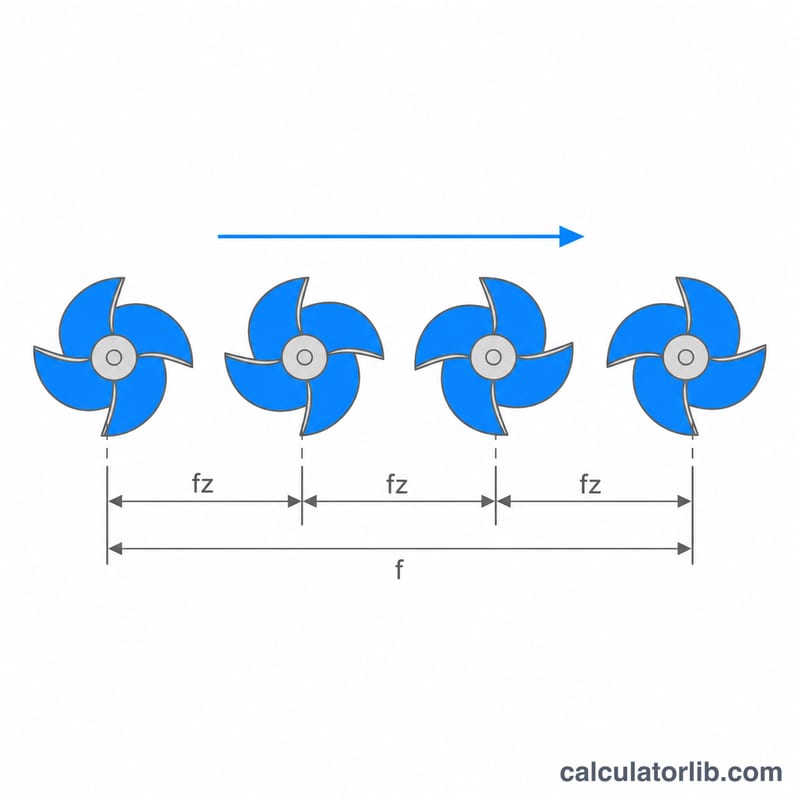
切削負荷又稱「每刃進給量」或「每齒進給量」,指的是刀具每轉一圈,每一個切刃從工件上削下的材料厚度。在整套進給與轉速(Feeds & Speeds)參數裡,這是最值得先算清楚的一個數字:它告訴你每一刃到底是在「真正切削」,還是只在工件表面上磨蹭。切削負荷太小,刀刃無法咬入材料,只會不斷摩擦生熱、把表面擦亮而不是切開;切削負荷太大,則會造成刀具讓刀變形,甚至直接斷刀。木工雕刻機銑刀、立銑刀、面銑刀都適用本計算機,公制、英制皆可,因為這純粹是幾何關係,在哪裡加工都成立。
公式說明
刀具每轉一圈會有 \(Z\) 個切刃參與切削,而主軸每分鐘轉 \(N\) 圈,因此每分鐘共發生 \(N \times Z\) 次切刃嚙合。把這一分鐘內走過的距離除以嚙合次數,就是每一刃前進的距離:
$$CL = \frac{F}{N \times Z}$$其中 \(CL\) 為每刃切削負荷,\(F\) 為進給速度(mm/min 或 in/min),\(N\) 為主軸轉速(RPM),\(Z\) 為刃數。務必保持單位一致:進給用 mm/min,算出來的切削負荷就是 mm;進給用 in/min,算出來的就是英吋。
實例計算
一支 2 刃的 6 mm 立銑刀,主軸轉速 12,000 RPM,進給速度 2,400 mm/min:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$也就是每刃 100 微米,以 6 mm 刀具加工鋁材而言是相當理想的數值。如果刀具廠的建議表列出的是 0.05 mm,把公式反過來用即可:\(F = 0.05 \times 12000 \times 2 = 1200\) mm/min。
計算機怎麼用
先選擇單位制,接著輸入程式中設定的進給速度、實際使用的主軸轉速,以及刀柄上標示的刃數。若再填入刀具廠建議表上的目標切削負荷,計算機會一併算出要達到該數值所需的進給速度,並以比值呈現你目前的設定與目標值相差多少。
按材料和工具直徑的典型切屑負荷範圍
切屑負荷(每齒進給)隨著刀具直徑的變化遠超大多數初學者的預期:同一材料中的 1.5 mm 微型立銑刀和 12 mm 立銑刀的安全每齒進給量大約相差一個數量級,因為細長刀柄根本無法承受切削力。下表給出四個直徑組的每齒進給起始範圍,其中包括 mm/齒 和 in/齒 並排顯示。
| 材料 | 假設的工具類型 | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| 軟木(松木、冷杉) | 2 齒向上螺旋銑削鑽頭 | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| 硬木和膠合板 | 2 齒向上螺旋銑削鑽頭 | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| 中密度纖維板 / 刨花板 | 2 齒向上螺旋銑削鑽頭 | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| 丙烯酸和軟塑料 | 1 齒或 2 齒 O 形槽 / 向上螺旋銑削鑽頭 | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| 鋁(6061 型) | 2–3 齒硬質合金立銑刀 | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| 黃銅和青銅 | 2–4 齒硬質合金立銑刀 | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| 軟鋼 / 低合金鋼 | 4 齒硬質合金立銑刀 | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| 不鏽鋼(300 系列) | 4–5 齒硬質合金立銑刀 | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
如何使用這些範圍
- 從低位開始,在範圍的下三分之一處,尤其是在輕框愛好者銑床上或當工具保持在長套筒延長件中或具有長刀槽長度時。
- 根據您的機器檢查所得進給速度。使用 \(\text{進給速度} = \text{切屑負荷} \times \text{RPM} \times \text{刀齒}\),一個 6 mm 2 齒鑽頭在 16,000 RPM 和 4,000 mm/min 下的切屑負荷為 0.125 mm 每齒——硬木的中檔範圍,但對於同直徑的鋼來說過於激進。
- 這些是開槽 / 中度接觸數值。在輕徑向接觸(環形或自適應刀具路徑遠小於直徑的一半)情況下,徑向切屑變薄意味著編程的每齒進給必須高於表格值以保持實際切屑厚度在範圍內——您的 CAM 系統通常會應用該修正。
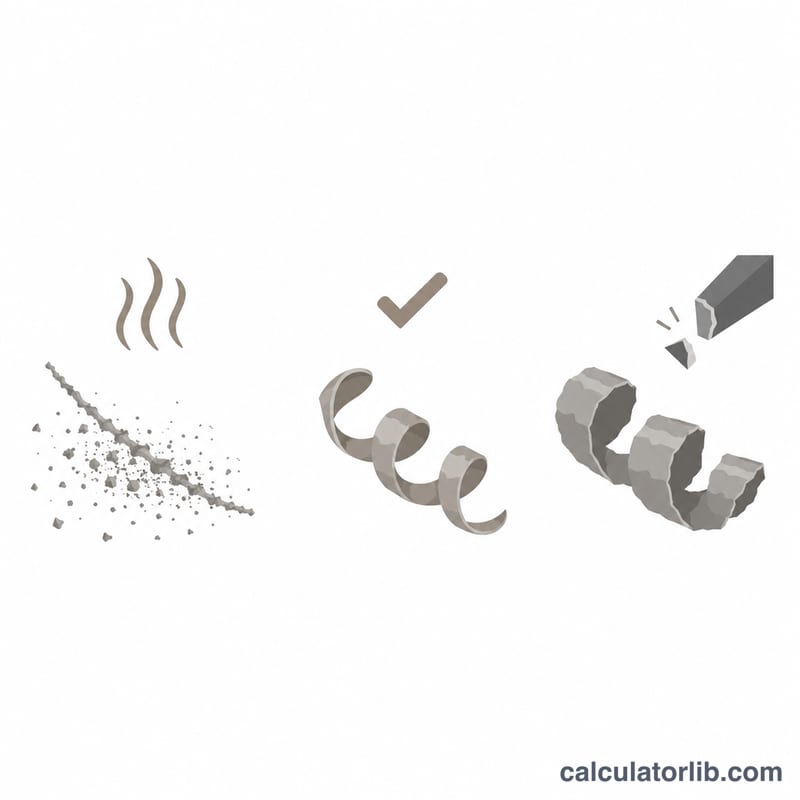
- 根據切屑判斷,而不是數字。灰塵和尖叫聲表示切屑負荷太低(摩擦、熱量、邊緣過早磨損);顫振、撓度或工具斷裂表示太高。
這些值是起點,與已發佈的工具製造商進給速度和轉速數據的形狀一致——例如 Onsrud 的木材、塑料和有色金屬銑削工具圖表、Harvey Tool / Helical 微型和小型立銑刀數據,以及 Sandvik Coromant 銑削材料級別建議。它們是故意保守的通用數字,不是您主軸中工具數據表的替代品:刀具製造商自己對該精確幾何形狀、塗層、刀齒數和切削深度的建議,總是優先於像這樣的通用表格。工具目錄在材料分組方面因地區而異(歐洲的 ISO P/M/K/N/S/H 級別、北美的 AISI/SAE 標記、日本的 JIS 級別),因此將您庫存上的級別名稱與您正在閱讀的圖表中的級別相匹配。
切屑負荷單位轉換
切屑負荷在公制車間中以每齒毫米為單位報價,在英制車間中以每齒英寸 (IPT) 為單位,工具圖表混合使用微米和"千分英寸"(英寸的千分之一)。所有這些都來自兩個確切的因素:
$$1\ \text{英寸} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{英寸} \approx 0.03937\ \text{英寸}$$
- mm/齒 → in/齒:除以 25.4(或乘以 0.03937)。
- in/齒 → mm/齒:乘以 25.4。
- mm/齒 → 微米 (µm):乘以 1000。所以 0.08 mm/齒 = 80 µm/齒。
- in/齒 → 千分英寸:乘以 1000,因為 1 千分英寸 = 0.001 in。所以 0.0035 in/齒 = 3.5 千分英寸。
- 進給速度:mm/min ÷ 25.4 = in/min;in/min × 25.4 = mm/min。
常見切屑負荷等效值
| mm/齒 | 微米/齒 | in/齒(精確) | in/齒(四捨五入) | 千分英寸 |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 千分英寸 |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 千分英寸 |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 千分英寸 |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 千分英寸 |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 千分英寸 |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 千分英寸 |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 千分英寸 |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 千分英寸 |
最後三行是精確的英寸基值;前五行是大多數目錄列印的四捨五入公制值。請注意,"0.025 mm = 0.001 in"是一個方便的近似值,而不是恆等式——1 千分英寸的精確等效物是 0.0254 mm,1.6% 的差異對進給設置無關但在轉換公差時很重要。
每齒進給、每轉進給和進給速度
三個量在不同的尺度上描述相同的運動。使用 \(f_z\) 表示每齒進給(切屑負荷),\(f_n\) 表示每轉進給,\(n\) 表示以 RPM 為單位的主軸速度,\(z\) 表示刀齒數:
$$f_n = f_z \times z \qquad\text{且}\qquad v_f = f_z \times z \times n = f_n \times n$$
按帝制計量,相同的鏈為 IPR = IPT × 刀齒和 IPM = IPT × 刀齒 × RPM。重新排列,切屑負荷簡單來說就是進給速度除以每分鐘的齒通過數:
$$f_z = \frac{v_f}{n \times z}$$
完成的轉換
一個 12.7 mm (1/2") 2 齒向上螺旋銑削鑽頭以 18,000 RPM 運行,編程進給速度為 14,400 mm/min。通過鏈進行:
- 每轉進給:\(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/轉}\)
- 每齒進給:\(f_z = 0.80 \div 2 = \) 0.40 mm 每齒
- 用英寸表示:\(0.40 \div 25.4 = 0.01575\ \text{in/齒} \approx 15.7\ \text{千分英寸}\),即 400 µm/齒
- 帝制進給速度:\(14{,}400 \div 25.4 = 566.9\ \text{in/min}\)
- 檢查:\(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/min}\) ✓
切換計算器的單位選擇器為您執行這些轉換,但手工執行一個是值得的:引述為"0.016"的切屑負荷在美國目錄中是 0.016 in/齒,在歐洲目錄中是 0.016 mm/齒——相差 25 倍,這是複製圖表之間數字時最常見的立銑刀斷裂原因。
常見問題
切削負荷要抓多少才對?視刀具直徑與工件材質而定。概略來說,3 mm 以下的小型雕刻刀具常落在每刃 0.01–0.05 mm,而 6–12 mm 的刀具在木材或鋁材上多半是 0.05–0.25 mm。無論如何,請以刀具製造商的技術資料表為起點。
切深會影響切削負荷嗎?不會。軸向切深與徑向切寬會改變切屑減薄效應、切削阻力與材料移除率,但每刃切削負荷只由進給速度、主軸轉速與刃數三者決定。
為什麼切屑細得像粉塵?切屑呈粉末狀代表切削負荷遠遠不足,通常是高轉速搭配過於保守的進給所造成。請提高進給速度或降低主軸轉速,直到切屑形成看得見的片狀,才能順利把熱量帶走。