什么是每齿进给量?
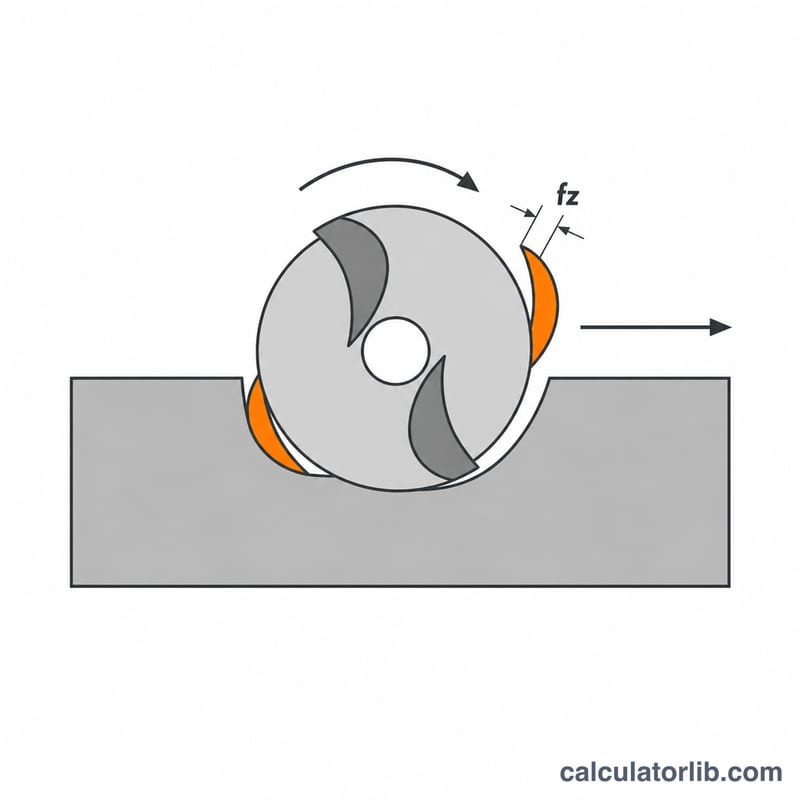
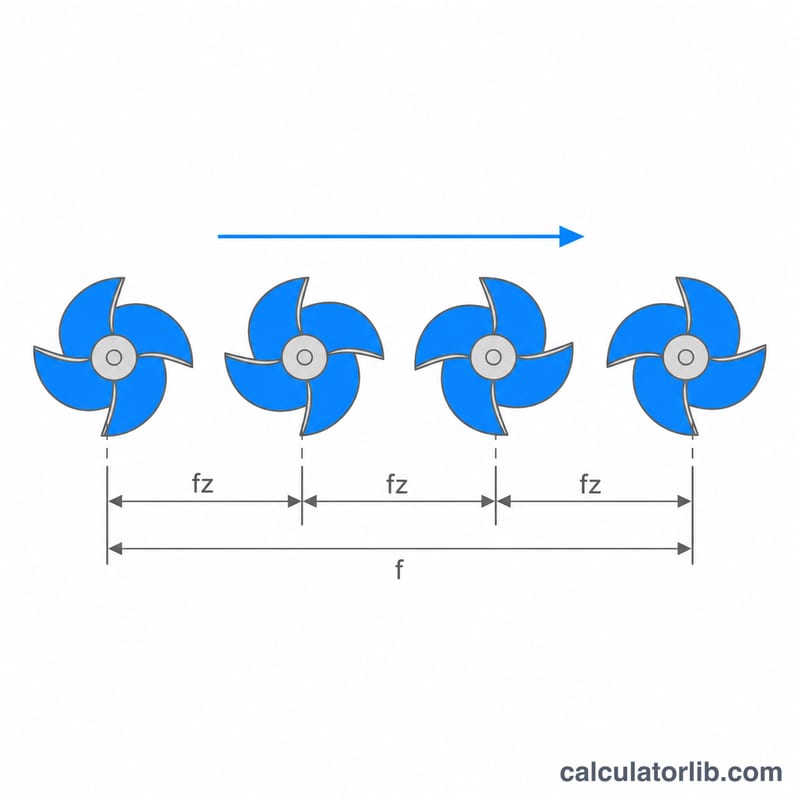
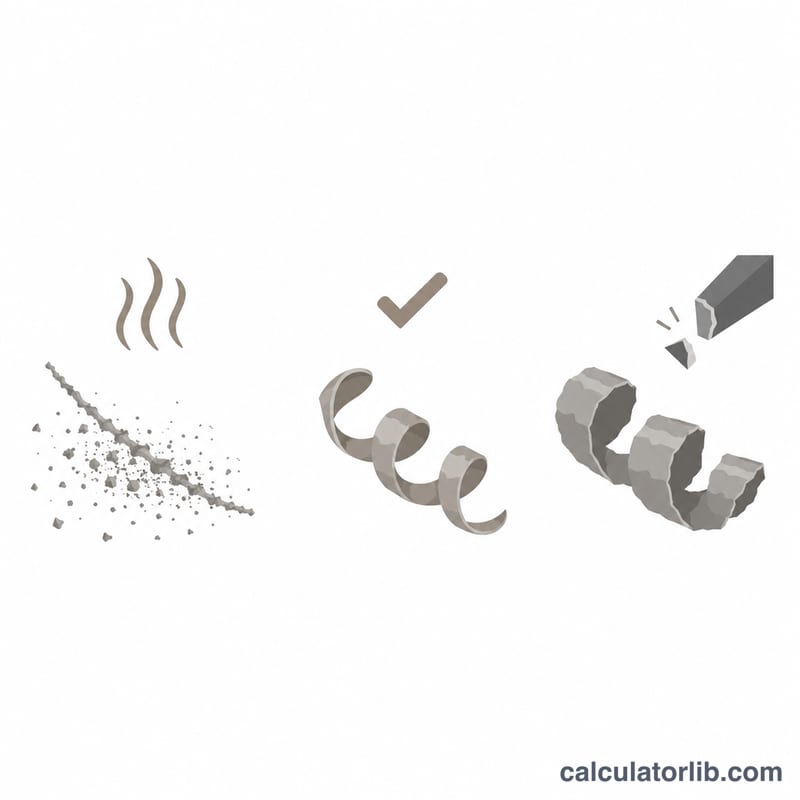
每齿进给量(又称每刃进给量、每刃切削厚度,英文 chip load 或 feed per tooth)指的是刀具每转一圈,每个切削刃实际切下的材料厚度。它是整套「进给与转速」参数里最有参考价值的一个数字:它能告诉你每条刃口是在真正「啃」材料,还是只在工件表面来回摩擦。每齿进给量太小,热量全积在刃口上,表面被挤压抛光而不是被切削;太大则会让刀具让刀变形,甚至直接崩刃、断刀。由于这个关系纯粹是几何推导,与机床品牌和地区无关,所以本计算器同样适用于木工雕刻刀(铣刀头)、立铣刀和面铣刀,公制、英制单位皆可。
公式详解
刀具每转一圈,会有 \(Z\) 个切削刃参与切削,而主轴每分钟转 \(N\) 圈,因此每分钟共发生 \(N \times Z\) 次刃口切入。把这一分钟内刀具走过的距离除以切入次数,就得到每个刃口的推进量:
$$CL = \frac{F}{N \times Z}$$其中 \(CL\) 为每齿进给量,\(F\) 为进给速度(mm/min 或 in/min),\(N\) 为主轴转速(RPM),\(Z\) 为刀具刃数。注意单位要统一:进给速度用 mm/min,算出的每齿进给量单位是毫米;进给速度用 in/min,结果单位就是英寸。
实例演算
一把 6 mm 两刃立铣刀,主轴转速 12,000 RPM,进给速度 2,400 mm/min:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$也就是每齿 100 微米,对 6 mm 刀具加工铝材来说是个相当健康的数值。如果刀具厂的推荐表要求 0.05 mm,把公式反过来用即可:\(F = 0.05 \times 12000 \times 2 = 1200\) mm/min。
计算器使用说明
先选择单位制,然后依次填入程序里设定的进给速度、实际运行的主轴转速,以及刀柄上标注的刃数。如果你手上有刀具厂推荐表,再填入目标每齿进给量,计算器就会给出达到该目标所需的进给速度,并用一个比值直观对比你当前参数与目标值的差距。
按材料和刀具直径划分的典型切屑负荷范围
切屑负荷(每齿进给量)随着刀具直径的增加而增大,这远远超过了大多数初学者的预期:相同材料中的1.5毫米微型立铣刀和12毫米立铣刀在安全每齿进给量方面大致相差一个数量级,因为细细的刀柄根本无法承受切削力。下表为四个直径组提供了起始每齿进给范围,同时显示毫米/齿和英寸/齿的值。
| 材料 | 假定的刀具类型 | 1–3 毫米 | 3–6 毫米 (≈1/8") | 6–12 毫米 (≈1/4") | 12–20 毫米 (≈1/2") |
|---|---|---|---|---|---|
| 软木(松木、冷杉) | 2刃上削螺旋铣刀 | 0.05–0.15 毫米 0.002–0.006 英寸 |
0.20–0.40 毫米 0.008–0.016 英寸 |
0.40–0.60 毫米 0.016–0.024 英寸 |
0.55–0.90 毫米 0.022–0.035 英寸 |
| 硬木和胶合板 | 2刃上削螺旋铣刀 | 0.04–0.12 毫米 0.002–0.005 英寸 |
0.15–0.30 毫米 0.006–0.012 英寸 |
0.25–0.45 毫米 0.010–0.018 英寸 |
0.40–0.65 毫米 0.016–0.026 英寸 |
| MDF/刨花板 | 2刃上削螺旋铣刀 | 0.05–0.13 毫米 0.002–0.005 英寸 |
0.18–0.33 毫米 0.007–0.013 英寸 |
0.28–0.50 毫米 0.011–0.020 英寸 |
0.45–0.70 毫米 0.018–0.028 英寸 |
| 丙烯酸和软塑料 | 1刃或2刃O型槽/上削铣刀 | 0.03–0.10 毫米 0.001–0.004 英寸 |
0.10–0.20 毫米 0.004–0.008 英寸 |
0.15–0.30 毫米 0.006–0.012 英寸 |
0.25–0.40 毫米 0.010–0.016 英寸 |
| 铝(6061型) | 2–3刃硬质合金立铣刀 | 0.010–0.030 毫米 0.0004–0.0012 英寸 |
0.025–0.060 毫米 0.001–0.0024 英寸 |
0.050–0.110 毫米 0.002–0.004 英寸 |
0.100–0.200 毫米 0.004–0.008 英寸 |
| 黄铜和青铜 | 2–4刃硬质合金立铣刀 | 0.010–0.025 毫米 0.0004–0.001 英寸 |
0.020–0.050 毫米 0.0008–0.002 英寸 |
0.040–0.090 毫米 0.0016–0.0035 英寸 |
0.080–0.160 毫米 0.003–0.006 英寸 |
| 温和钢/低合金钢 | 4刃硬质合金立铣刀 | 0.005–0.015 毫米 0.0002–0.0006 英寸 |
0.013–0.030 毫米 0.0005–0.0012 英寸 |
0.025–0.060 毫米 0.001–0.0024 英寸 |
0.060–0.130 毫米 0.0024–0.005 英寸 |
| 不锈钢(300系列) | 4–5刃硬质合金立铣刀 | 0.005–0.013 毫米 0.0002–0.0005 英寸 |
0.010–0.025 毫米 0.0004–0.001 英寸 |
0.020–0.050 毫米 0.0008–0.002 英寸 |
0.050–0.100 毫米 0.002–0.004 英寸 |
如何使用这些范围
- 从范围的下三分之一开始,特别是在轻框架爱好者路由器上,或者当刀具被夹在长套筒延伸处或具有较长的刃长时。
- 根据您的机器检查所得进给速度。使用 \(\text{进给速度} = \text{切屑负荷} \times \text{转速} \times \text{刃数}\),6毫米2刃刀在16,000 RPM和4,000毫米/分钟时给出的切屑负荷为0.125毫米每齿——对于硬木来说是中等范围,但对于相同直径的钢铁来说太激进了。
- 这些是槽切/中等啮合数据。在轻微径向啮合(摆线或自适应刀路远小于直径的一半)处,径向切屑变薄意味着编程的每齿进给量必须提高到表格值以上,以保持实际切屑厚度在范围内——您的CAM系统通常会应用该校正。
- 根据切屑而不是数字来判断。灰尘和尖叫的切削意味着切屑负荷太低(摩擦、热量、刃口过早磨损);颤振、偏转或刀具断裂意味着太高了。
这些值是与已发表的刀具制造商进给速度数据的形状一致的起点——例如Onsrud的木材、塑料和有色金属的路由器刀具图表、Harvey Tool / Helical微型和小型立铣刀数据,以及Sandvik Coromant的铣削材料类别建议。它们有意采用保守的通用数据,不能替代您主轴中刀具的数据表:刀具制造商对该精确几何形状、涂层、刃数和切削深度的建议总是优先于这样的通用表。刀具目录在地区之间使用的材料分组也有所不同(欧洲的ISO P/M/K/N/S/H等级、北美的AISI/SAE指定、日本的JIS等级),因此请将您库存上的等级名称与您阅读的图表中的等级相匹配。
切屑负荷单位转换
切屑负荷在公制车间以毫米/齿引用,在英制车间以英寸/齿(IPT)引用,刀具图表混合了微米和"thou"(英寸的千分之一)。所有这些都来自两个精确的因素:
$$1\ \text{英寸} = 25.4\ \text{毫米} \qquad 1\ \text{毫米} = \frac{1}{25.4}\ \text{英寸} \approx 0.03937\ \text{英寸}$$
- 毫米/齿 → 英寸/齿:除以25.4(或乘以0.03937)。
- 英寸/齿 → 毫米/齿:乘以25.4。
- 毫米/齿 → 微米 (µm):乘以1000。所以0.08毫米/齿 = 80 µm/齿。
- 英寸/齿 → thou:乘以1000,因为1 thou = 0.001英寸。所以0.0035英寸/齿 = 3.5 thou。
- 进给速度:毫米/分钟 ÷ 25.4 = 英寸/分钟;英寸/分钟 × 25.4 = 毫米/分钟。
常见切屑负荷等效值
| 毫米/齿 | 微米/齿 | 英寸/齿(精确值) | 英寸/齿(四舍五入) | Thou |
|---|---|---|---|---|
| 0.025 毫米 | 25 µm | 0.000984 英寸 | 0.001 英寸 | 1 thou |
| 0.05 毫米 | 50 µm | 0.001969 英寸 | 0.002 英寸 | 2 thou |
| 0.10 毫米 | 100 µm | 0.003937 英寸 | 0.004 英寸 | 4 thou |
| 0.25 毫米 | 250 µm | 0.009843 英寸 | 0.010 英寸 | 10 thou |
| 0.50 毫米 | 500 µm | 0.019685 英寸 | 0.020 英寸 | 20 thou |
| 0.0254 毫米 | 25.4 µm | 0.001 英寸 | 0.001 英寸 | 1 thou |
| 0.127 毫米 | 127 µm | 0.005 英寸 | 0.005 英寸 | 5 thou |
| 0.254 毫米 | 254 µm | 0.010 英寸 | 0.010 英寸 | 10 thou |
最后三行是精确的英制值;前五行是大多数目录打印的圆形公制值。注意"0.025毫米 = 0.001英寸"是一个方便的近似,而不是一个恒等式——1 thou的精确等效值是0.0254毫米,这是1.6%的差异,对进给设置无关紧要,但在转换公差时很重要。
每齿进给、每转进给和进给速度
三个量在不同的尺度上描述相同的运动。其中 \(f_z\) 是每齿进给(切屑负荷),\(f_n\) 是每转进给,\(n\) 是转速(RPM),\(z\) 是刃数:
$$f_n = f_z \times z \qquad\text{且}\qquad v_f = f_z \times z \times n = f_n \times n$$
用英制单位,相同的链式关系为IPR = IPT × 刃数,IPM = IPT × 刃数 × RPM。重新排列,切屑负荷就是进给速度除以每分钟的齿通过数:
$$f_z = \frac{v_f}{n \times z}$$
工作转换示例
12.7毫米(1/2英寸)2刃上削铣刀以18,000 RPM运行,编程进给为14,400毫米/分钟。通过链式计算:
- 每转进给:\(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{毫米/转}\)
- 每齿进给:\(f_z = 0.80 \div 2 = \) 0.40 毫米每齿
- 以英寸表示:\(0.40 \div 25.4 = 0.01575\ \text{英寸/齿} \approx 15.7\ \text{thou}\),即400 µm/齿
- 英制进给速度:\(14{,}400 \div 25.4 = 566.9\ \text{英寸/分钟}\)
- 验证:\(0.01575 \times 2 \times 18{,}000 = 567\ \text{英寸/分钟}\) ✓
切换计算器的单位选择器可以为您执行这些转换,但值得手工进行一次:引用为"0.016"的切屑负荷在美国目录中是0.016英寸/齿,在欧洲目录中是0.016毫米/齿——相差25倍,这是在图表之间复制数字时刀具折断的最常见原因。
常见问题
每齿进给量应该取多少?这取决于刀具直径和被加工材料。粗略参考:3 mm 以下的小直径刀具通常取每齿 0.01-0.05 mm;6-12 mm 刀具加工木材或铝材时多在 0.05-0.25 mm。无论如何,都应以刀具制造商的参数表为起点。
切削深度会改变每齿进给量吗?不会。轴向和径向切深会影响切屑减薄效应、切削力和材料去除率,但每齿进给量只由进给速度、主轴转速和刃数三者决定。
为什么切屑像粉末一样?出粉末说明每齿进给量严重偏低,典型原因是转速拉得很高而进给给得太保守。适当提高进给速度或降低主轴转速,直到切屑形成看得见的片状、能把热量带走为止。