Talaş yükü nedir?
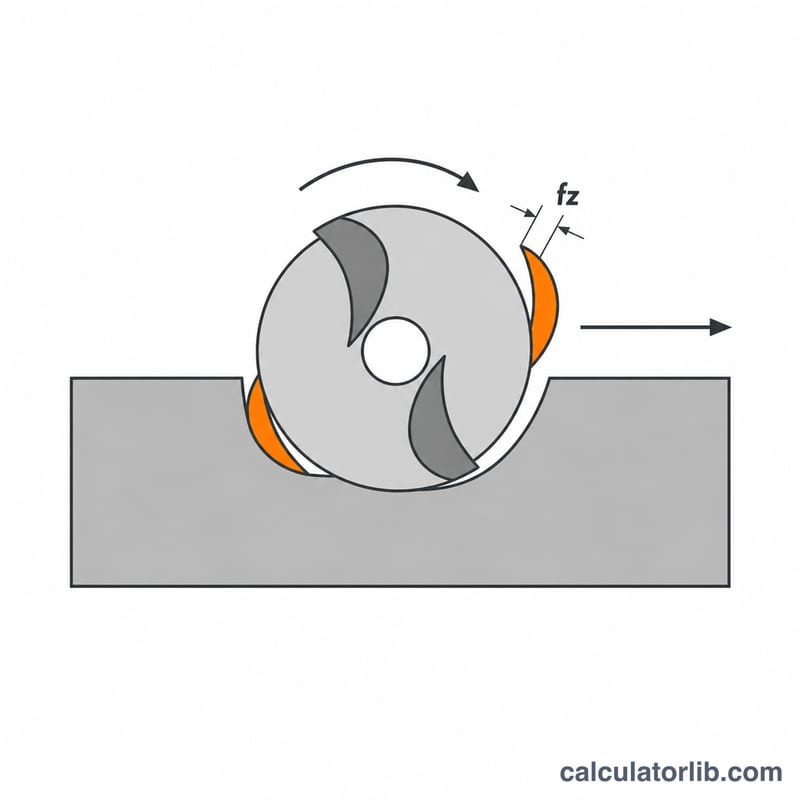
Talaş yükü (diş başına ilerleme olarak da bilinir), kesici takımın her bir ağzının bir devirde kaldırdığı malzeme kalınlığıdır. İlerleme ve kesme hızı ayarlarında elinizdeki en işe yarar tek sayıdır: her ağzın gerçekten malzemeye "dişini geçirdiğini" mi, yoksa iş parçasını sadece sürttüğünü mü söyler. Talaş yükü çok küçükse takım kesmek yerine ısı üretir ve yüzeyi parlatıp perdahlar; çok büyükse kesici sapar, hatta kırılır. Bu hesaplayıcı freze bıçakları (router), parmak frezeler ve tarama (alın) frezeleri için metrik veya inç birimlerinde çalışır; çünkü ilişki tamamen geometriye dayanır ve her yerde aynıdır.
Formülün açıklaması
Her devirde \(Z\) adet kesici ağız iş parçasına girer ve mil dakikada \(N\) devir yapar; dolayısıyla takım dakikada \(N \times Z\) kez ağız teması kurar. Bir dakikada kat edilen yolu bu temas sayısına bölmek, ağız başına ilerlemeyi verir:
$$CL = \frac{F}{N \times Z}$$Burada \(CL\) = diş başına talaş yükü, \(F\) = mm/dak veya inç/dak cinsinden ilerleme hızı, \(N\) = devir sayısı (RPM) ve \(Z\) = ağız (diş) sayısıdır. Birimleri tutarlı tutun: mm/dak cinsinden bir ilerleme mm cinsinden talaş yükü verir; inç/dak cinsinden bir ilerleme ise inç cinsinden talaş yükü verir.
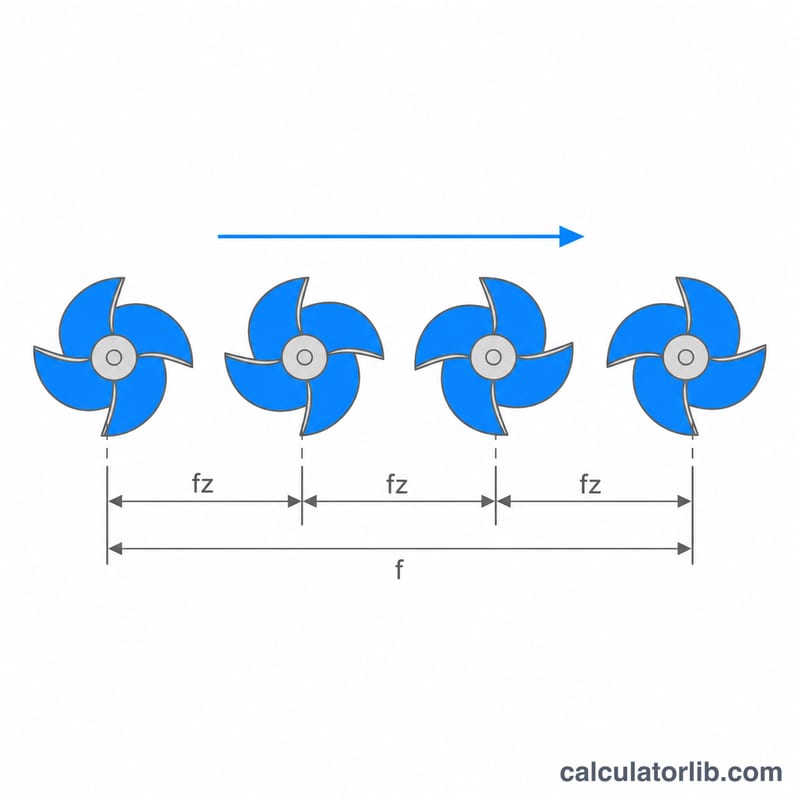
Örnek hesap
2 ağızlı 6 mm'lik bir parmak freze, 12.000 RPM devirde ve 2.400 mm/dak ilerleme ile çalışıyor:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$Bu, diş başına 100 mikron demektir; 6 mm'lik bir kesiciyle alüminyum işlerken sağlıklı bir değerdir. Katalog tablosu bunun yerine 0,05 mm istiyorsa formülü tersine çevirin: \(F = 0.05 \times 12000 \times 2 = 1200\) mm/dak.
Hesaplayıcı nasıl kullanılır?
Önce birim sistemini seçin; ardından programa girdiğiniz ilerleme hızını, gerçekte kullandığınız devir sayısını ve kesicinin üzerinde yazan ağız sayısını girin. Üretici tablosundan aldığınız hedef talaş yükünü de eklerseniz hesaplayıcı, o değeri tutturan ilerleme hızını ve mevcut ayarınızı hedefle karşılaştıran bir oranı birlikte verir.
Sık sorulan sorular
Hangi talaş yükünü hedeflemeliyim? Takım çapına ve malzemeye göre değişir. Kaba bir fikir vermek gerekirse, 3 mm'nin altındaki küçük freze bıçakları genelde diş başına 0,01-0,05 mm ile çalışır; ahşap veya alüminyumda 6-12 mm'lik kesiciler ise 0,05-0,25 mm aralığındadır. Her zaman takım üreticisinin teknik veri sayfasını başlangıç noktası alın.
Kesme derinliği talaş yükünü değiştirir mi? Hayır. Kesme derinliği ve genişliği talaş incelmesini, kesme kuvvetlerini ve talaş kaldırma oranını etkiler; ancak diş başına talaş yükü yalnızca ilerleme, devir sayısı ve ağız sayısından çıkar.
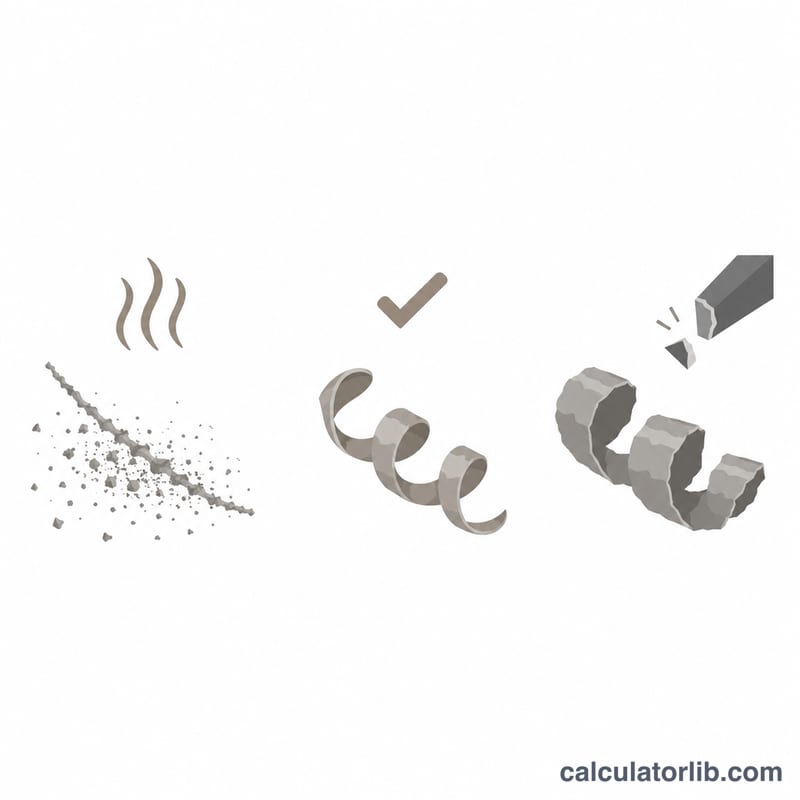
Talaşlarım neden toz gibi çıkıyor? Toz, talaş yükünün fazlasıyla düşük olduğunun işaretidir; genelde yüksek devirle çekingen bir ilerleme kullanmaktan kaynaklanır. Talaşlar ısıyı dışarı taşıyan, gözle görülür pul pul parçalar hâline gelene kadar ilerleme hızını artırın veya devir sayısını düşürün.
Malzeme ve Takım Çapına Göre Tipik Talaş Yükü Aralıkları
Talaş yükü (diş başına ilerleme) bıçak çapı ile başlangıçta çoğu kişinin beklediğinden çok daha fazla değişir: aynı malzemede 1,5 mm mikro uç freze ve 12 mm uç freze, güvenli diş başına ilerleme açısından kabaca bir büyüklük mertebesince farklılık gösterir; çünkü ince şaft kesme kuvvetini taşıyamaz. Aşağıdaki tablo, dört çap grubu için başlangıç diş başına ilerleme bandlarını mm/diş ve in/diş şeklinde yan yana gösterir.
| Malzeme | Varsayılan takım türü | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| Yumuşak ahşap (çam, ladin) | 2-kanatlı yukarı yönlü spiral freze bıçağı | 0.05–0.15 mm 0.002–0.006 in |
0.20–0.40 mm 0.008–0.016 in |
0.40–0.60 mm 0.016–0.024 in |
0.55–0.90 mm 0.022–0.035 in |
| Sert ahşap & kontrplak | 2-kanatlı yukarı yönlü spiral freze bıçağı | 0.04–0.12 mm 0.002–0.005 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.45 mm 0.010–0.018 in |
0.40–0.65 mm 0.016–0.026 in |
| MDF / sunta | 2-kanatlı yukarı yönlü spiral freze bıçağı | 0.05–0.13 mm 0.002–0.005 in |
0.18–0.33 mm 0.007–0.013 in |
0.28–0.50 mm 0.011–0.020 in |
0.45–0.70 mm 0.018–0.028 in |
| Akrilik & yumuşak plastikler | 1- veya 2-kanatlı O-kanatlı / yukarı yönlü freze bıçağı | 0.03–0.10 mm 0.001–0.004 in |
0.10–0.20 mm 0.004–0.008 in |
0.15–0.30 mm 0.006–0.012 in |
0.25–0.40 mm 0.010–0.016 in |
| Alüminyum (6061 tipi) | 2–3 kanatlı katı karbür uç freze | 0.010–0.030 mm 0.0004–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.050–0.110 mm 0.002–0.004 in |
0.100–0.200 mm 0.004–0.008 in |
| Pirinç & bronz | 2–4 kanatlı katı karbür uç freze | 0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.040–0.090 mm 0.0016–0.0035 in |
0.080–0.160 mm 0.003–0.006 in |
| Düşük/az-alaşımlı çelik | 4-kanatlı katı karbür uç freze | 0.005–0.015 mm 0.0002–0.0006 in |
0.013–0.030 mm 0.0005–0.0012 in |
0.025–0.060 mm 0.001–0.0024 in |
0.060–0.130 mm 0.0024–0.005 in |
| Paslanmaz (300-serisi) | 4–5 kanatlı katı karbür uç freze | 0.005–0.013 mm 0.0002–0.0005 in |
0.010–0.025 mm 0.0004–0.001 in |
0.020–0.050 mm 0.0008–0.002 in |
0.050–0.100 mm 0.002–0.004 in |
Bu bandlar nasıl kullanılır
- Bandın alt üçte birine başlayın, özellikle hafif çerçeveli hobi yönlendiricisinde veya takım uzun mandren uzantısında tutulduğunda veya uzun kanat uzunluğuna sahip olduğunda.
- Ortaya çıkan ilerleme hızını makinenize karşı kontrol edin. \(\text{İlerleme} = \text{Talaş Yükü} \times \text{RPM} \times \text{Kanatlar}\) ile, 16.000 RPM'de ve 4.000 mm/dak'da 6 mm 2-kanatlı bir uç, diş başına 0.125 mm talaş yükü verir — sert ahşap için orta bant, ancak aynı çapda çelik için çok agresiftir.
- Bunlar yarık açma / orta katılım rakamlarıdır. Hafif radyal katılımda (yarıçap çapının çok altında trokoidyal veya uyarlanabilir takım yolları) radyal talaş incelme, gerçek talaş kalınlığını aralıkta tutmak için programlanan diş başına ilerlemenin tablo değerinin üzerine çıkarılması gerektiği anlamına gelir — CAM sisteminiz normalde bu düzeltmeyi uygular.
- Sayıya değil, talışlara göre karar verin. Toz ve çıngıl kesme, talaş yükünün çok düşük olduğu anlamına gelir (sürtünme, ısı, erken kenar aşınması); tıkırtı, sapma veya kırık takım, çok yüksek olduğu anlamına gelir.
Bu değerler, yayınlanan takım üreticisi ilerleme-hız verileriyle tutarlı başlangıç noktalarıdır — örneğin Onsrud'un ahşap, plastikler ve demir dışı metaller için freze takım çizelgeleri, Harvey Tool / Helical mikro ve minyatür uç freze verileri ve Sandvik Coromant malzeme sınıfı frezeme önerileri. Bunlar kasıtlı olarak muhafazakar genel rakamlar ve spindle'inizdeki takımın veri sayfasının yerine geçmez: o kesin geometri, kaplama, kanat sayısı ve kesme derinliği için takım üreticisinin kendi önerisi, her zaman bunun gibi genel bir tablodan daha üstündür. Takım katalogları ayrıca bölgeye göre kullandıkları malzeme gruplandırmasında farklılık gösterir (Avrupa'da ISO P/M/K/N/S/H sınıfları, Kuzey Amerika'da AISI/SAE tasarımları, Japonya'da JIS dereceleri), bu nedenle stokta bulunan sınıf adını okuduğunuz çizelgedeki sınıf ile eşleştirin.
Talaş Yükü Birim Dönüşümleri
Talaş yükü metrik ticarethanelerde diş başına milimetre cinsinden ve imperial ticarethanelerde diş başına inç (IPT) cinsinden belirtilir ve takım çizelgeleri mikron ve "thou" (inçin binde biri) karıştırır. Hepsi iki tam faktörden gelir:
$$1\ \text{in} = 25.4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25.4}\ \text{in} \approx 0.03937\ \text{in}$$
- mm/diş → in/diş: 25.4'e bölün (veya 0.03937 ile çarpın).
- in/diş → mm/diş: 25.4 ile çarpın.
- mm/diş → mikron (µm): 1000 ile çarpın. Yani 0.08 mm/diş = 80 µm/diş.
- in/diş → thou: 1000 ile çarpın; çünkü 1 thou = 0.001 in. Yani 0.0035 in/diş = 3.5 thou.
- İlerleme hızı: mm/dak ÷ 25.4 = in/dak; in/dak × 25.4 = mm/dak.
Yaygın talaş yükü eşdeğerleri
| mm/diş | Mikron/diş | in/diş (tam) | in/diş (yuvarlanmış) | Thou |
|---|---|---|---|---|
| 0.025 mm | 25 µm | 0.000984 in | 0.001 in | 1 thou |
| 0.05 mm | 50 µm | 0.001969 in | 0.002 in | 2 thou |
| 0.10 mm | 100 µm | 0.003937 in | 0.004 in | 4 thou |
| 0.25 mm | 250 µm | 0.009843 in | 0.010 in | 10 thou |
| 0.50 mm | 500 µm | 0.019685 in | 0.020 in | 20 thou |
| 0.0254 mm | 25.4 µm | 0.001 in | 0.001 in | 1 thou |
| 0.127 mm | 127 µm | 0.005 in | 0.005 in | 5 thou |
| 0.254 mm | 254 µm | 0.010 in | 0.010 in | 10 thou |
Son üç satır tam inç tabanlı değerlerdir; ilk beş, çoğu katalogda basılan yuvarlak metrik değerlerdir. "0.025 mm = 0.001 in" uygun bir yaklaşımdır, bir eşitlik değildir — 1 thou'un tam eşdeğeri 0.0254 mm'dir; yüzde 1.6'lık bir farktır ve ilerleme ayarlanması için ilgisiz, ancak bir tolerans dönüştürüyorsanız önem taşır.
Diş başına ilerleme, devir başına ilerleme ve ilerleme hızı
Üç nicelik, farklı ölçeklerde aynı hareketi tanımlar. \(f_z\) diş başına ilerleme (talaş yükü), \(f_n\) devir başına ilerleme, \(n\) RPM cinsinden spindle hızı ve \(z\) kanat sayısı olsun:
$$f_n = f_z \times z \qquad\text{ve}\qquad v_f = f_z \times z \times n = f_n \times n$$
İmparatorluk terimlerinde aynı zincir IPR = IPT × kanatlar ve IPM = IPT × kanatlar × RPM olarak okunur. Yeniden düzenlendiğinde, talaş yükü basitçe ilerleme hızının dakika başına diş geçiş sayısına bölünmesidir:
$$f_z = \frac{v_f}{n \times z}$$
Çalışılan dönüşüm
12.7 mm (1/2") 2-kanatlı yukarı yönlü freze bıçağı, 18.000 RPM'de çalışır ve programlanan ilerleme 14.400 mm/dak'dır. Zincir aracılığıyla çalışma:
- Devir başına ilerleme: \(f_n = 14{,}400 \div 18{,}000 = 0.80\ \text{mm/dev}\)
- Diş başına ilerleme: \(f_z = 0.80 \div 2 = \) 0.40 mm diş başına
- İnçlerde: \(0.40 \div 25.4 = 0.01575\ \text{in/diş} \approx 15.7\ \text{thou}\), yani 400 µm/diş
- İmparatorluk ilerleme hızı: \(14{,}400 \div 25.4 = 566.9\ \text{in/dak}\)
- Kontrol: \(0.01575 \times 2 \times 18{,}000 = 567\ \text{in/dak}\) ✓
Hesaplayıcının birim seçicisini değiştirmek bu dönüşümleri sizin için yapar, ancak bunu el ile bir kez yapmanız değerlidir: "0.016" olarak belirtilen bir talaş yükü, Amerikan katalogunda 0.016 in/diş ve Avrupa'daki bir katalogda 0.016 mm/diş'tir — 25 katlı bir fark ve çizelgeler arasında sayılar kopyalarken kırılmış uç frezenin en yaygın nedenidir.