¿Qué es el avance por diente?
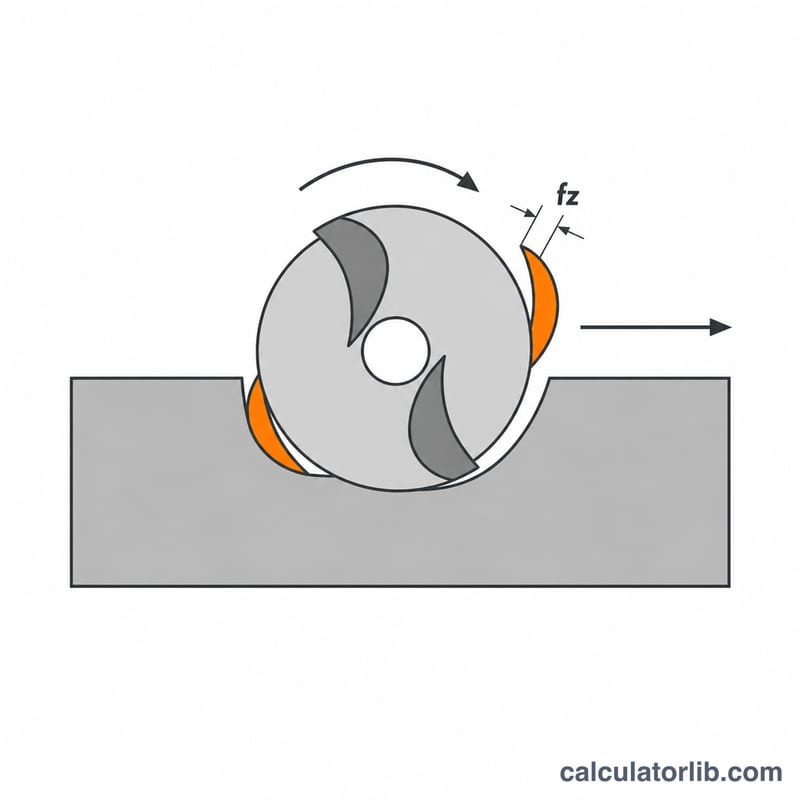
El avance por diente (conocido también como carga de viruta o, en inglés, chip load) es el espesor de material que arranca cada filo de corte en cada vuelta de la herramienta. Es el dato más útil de todo el ajuste de velocidades y avances: indica si cada filo está dando un bocado real o si simplemente está frotando la pieza. Un avance por diente demasiado pequeño genera calor y bruñe la superficie en lugar de cortarla; demasiado grande, flexiona o rompe la fresa. Esta calculadora sirve igual para fresas de router, fresas de mango cilíndrico (end mills) y platos de planear, tanto en sistema métrico como imperial, porque la relación es pura geometría y se cumple en cualquier taller.
La fórmula, explicada
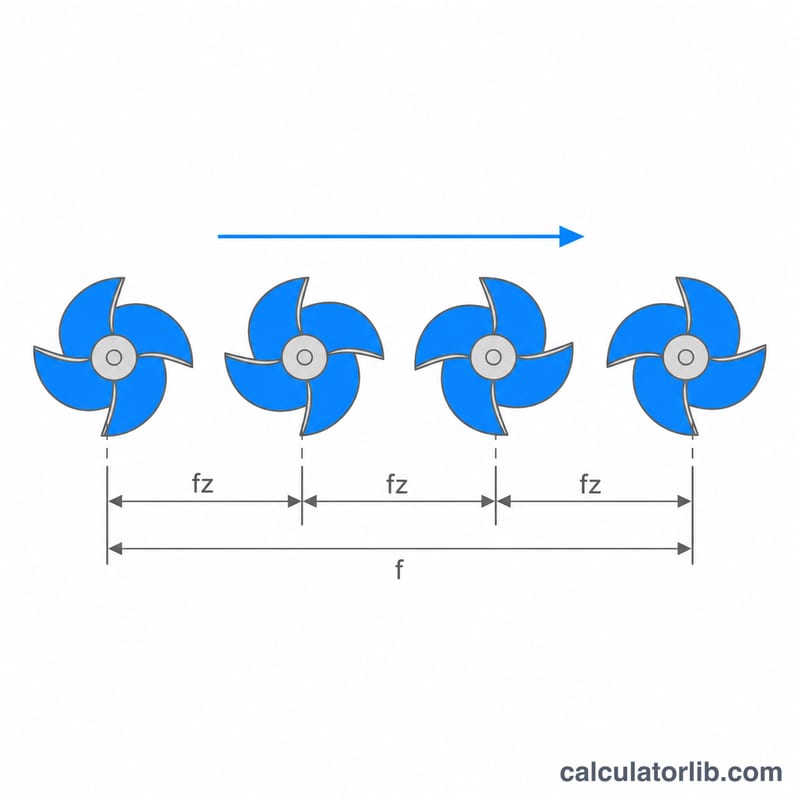
En cada vuelta entran en juego \(Z\) filos de corte y el husillo gira \(N\) veces por minuto, de modo que la herramienta realiza \(N \times Z\) entradas de filo cada minuto. Si dividimos la distancia recorrida en ese minuto entre el número de entradas, obtenemos el avance que corresponde a cada filo:
$$CL = \frac{F}{N \times Z}$$donde \(CL\) = avance por diente, \(F\) = velocidad de avance en mm/min o in/min, \(N\) = velocidad del husillo en RPM y \(Z\) = número de filos. Mantén las unidades coherentes: un avance en mm/min da un avance por diente en mm; un avance en in/min lo da en pulgadas.
Ejemplo resuelto
Una fresa de 6 mm con 2 filos gira a 12.000 RPM con un avance de 2.400 mm/min:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{mm}$$Son 100 micras por diente, un valor muy razonable para aluminio con una fresa de 6 mm. Si la tabla del fabricante pide 0,05 mm, basta con invertir la fórmula: \(F = 0.05 \times 12000 \times 2 = 1200\) mm/min.
Cómo usar la calculadora
Elige el sistema de unidades e introduce el avance programado, las RPM a las que trabajas realmente y el número de filos que indica la herramienta. Si añades el avance por diente objetivo que recomienda la tabla del fabricante, la calculadora te devuelve el avance necesario para alcanzarlo y la relación entre tu ajuste actual y ese objetivo.
Rangos de Carga de Viruta Típicos por Material y Diámetro de Herramienta
La carga de viruta (avance por diente) escala con el diámetro de la fresa mucho más de lo que la mayoría de principiantes esperan: una fresa de punta micro de 1,5 mm y una fresa de punta de 12 mm en el mismo material difieren aproximadamente en un orden de magnitud en el avance seguro por diente, porque el vástago delgado simplemente no puede soportar la fuerza de corte. La tabla a continuación proporciona bandas de avance por diente de inicio para cuatro grupos de diámetro, con mm/diente e in/diente uno al lado del otro.
| Material | Tipo de herramienta asumido | 1–3 mm | 3–6 mm (≈1/8") | 6–12 mm (≈1/4") | 12–20 mm (≈1/2") |
|---|---|---|---|---|---|
| Madera blanda (pino, abeto) | Bit de router espiral de 2 filos hacia arriba | 0,05–0,15 mm 0,002–0,006 pulg |
0,20–0,40 mm 0,008–0,016 pulg |
0,40–0,60 mm 0,016–0,024 pulg |
0,55–0,90 mm 0,022–0,035 pulg |
| Madera dura y contrachapado | Bit de router espiral de 2 filos hacia arriba | 0,04–0,12 mm 0,002–0,005 pulg |
0,15–0,30 mm 0,006–0,012 pulg |
0,25–0,45 mm 0,010–0,018 pulg |
0,40–0,65 mm 0,016–0,026 pulg |
| MDF / tablero de partículas | Bit de router espiral de 2 filos hacia arriba | 0,05–0,13 mm 0,002–0,005 pulg |
0,18–0,33 mm 0,007–0,013 pulg |
0,28–0,50 mm 0,011–0,020 pulg |
0,45–0,70 mm 0,018–0,028 pulg |
| Acrílico y plásticos blandos | Bit de router O-flute / hacia arriba de 1 o 2 filos | 0,03–0,10 mm 0,001–0,004 pulg |
0,10–0,20 mm 0,004–0,008 pulg |
0,15–0,30 mm 0,006–0,012 pulg |
0,25–0,40 mm 0,010–0,016 pulg |
| Aluminio (tipo 6061) | Fresa de punta de carburo sólido de 2–3 filos | 0,010–0,030 mm 0,0004–0,0012 pulg |
0,025–0,060 mm 0,001–0,0024 pulg |
0,050–0,110 mm 0,002–0,004 pulg |
0,100–0,200 mm 0,004–0,008 pulg |
| Latón y bronce | Fresa de punta de carburo sólido de 2–4 filos | 0,010–0,025 mm 0,0004–0,001 pulg |
0,020–0,050 mm 0,0008–0,002 pulg |
0,040–0,090 mm 0,0016–0,0035 pulg |
0,080–0,160 mm 0,003–0,006 pulg |
| Acero suave / de baja aleación | Fresa de punta de carburo sólido de 4 filos | 0,005–0,015 mm 0,0002–0,0006 pulg |
0,013–0,030 mm 0,0005–0,0012 pulg |
0,025–0,060 mm 0,001–0,0024 pulg |
0,060–0,130 mm 0,0024–0,005 pulg |
| Acero inoxidable (serie 300) | Fresa de punta de carburo sólido de 4–5 filos | 0,005–0,013 mm 0,0002–0,0005 pulg |
0,010–0,025 mm 0,0004–0,001 pulg |
0,020–0,050 mm 0,0008–0,002 pulg |
0,050–0,100 mm 0,002–0,004 pulg |
Cómo usar estas bandas
- Comience bajo, en el tercio inferior de la banda, especialmente en un router de afición de marco ligero o cuando la herramienta se sostiene en una extensión de portaherramientas larga o tiene una longitud de filo larga.
- Verifique la velocidad de avance resultante contra su máquina. Con \(\text{Avance} = \text{Carga de Viruta} \times \text{RPM} \times \text{Filos}\), una broca de 6 mm de 2 filos a 16.000 RPM y 4.000 mm/min da una carga de viruta de 0,125 mm por diente — a mitad de banda para madera dura, pero demasiado agresivo para acero del mismo diámetro.
- Estas son cifras de ranurado / enganche moderado. Con enganche radial ligero (trocoides o rutas de herramientas adaptativas bien por debajo de la mitad del diámetro), el adelgazamiento radial de virutas significa que el programado avance por diente debe elevarse por encima del valor de la tabla para mantener el grosor real de la viruta dentro del rango — su sistema CAM normalmente aplica esa corrección.
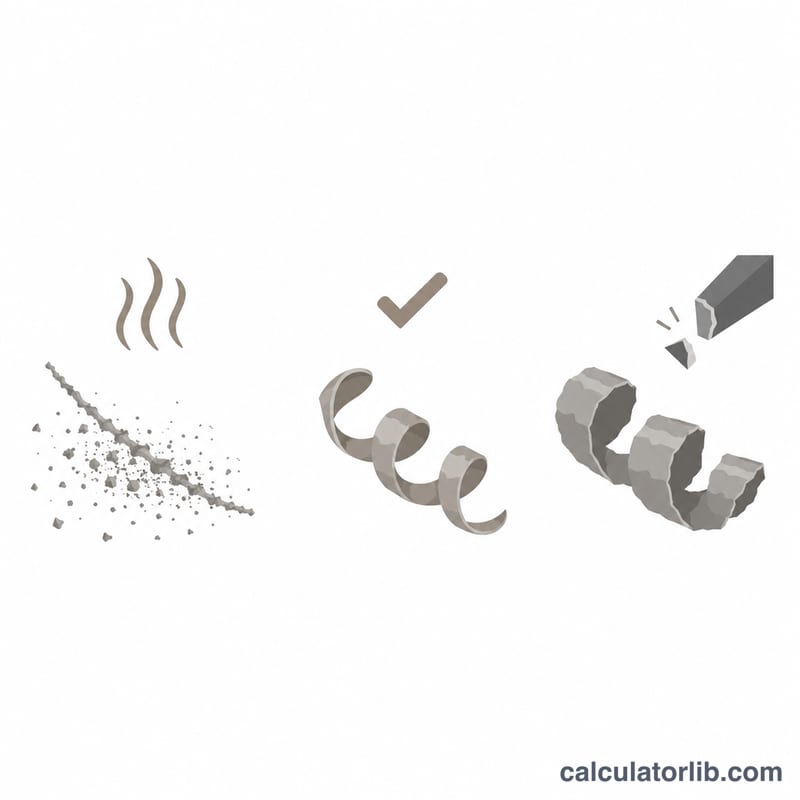
- Juzgue por las virutas, no por el número. El polvo y un corte chirriante significan que la carga de viruta es demasiado baja (fricción, calor, desgaste prematuro del filo); parloteo, deflexión o una herramienta rota significa que es demasiado alta.
Estos valores son puntos de partida consistentes con la forma de los datos de velocidades de avance publicados por fabricantes de herramientas — por ejemplo, los gráficos de herramientas de router de Onsrud para madera, plásticos y metales no ferrosos, los datos de fresas de punta micro y en miniatura de Harvey Tool / Helical, y las recomendaciones de clases de material de Sandvik Coromant para fresado. Son cifras genéricas deliberadamente conservadoras y no son un sustituto de la hoja de datos de la herramienta en su husillo: la recomendación propia del fabricante de la fresa, para esa geometría exacta, revestimiento, número de filos y profundidad de corte, siempre supera una tabla general como esta. Los catálogos de herramientas también difieren por región en los agrupamientos de materiales que utilizan (clases ISO P/M/K/N/S/H en Europa, designaciones AISI/SAE en América del Norte, grados JIS en Japón), así que haga coincidir el nombre del grado en su inventario con el grado en el gráfico que está leyendo.
Conversiones de Unidades de Carga de Viruta
La carga de viruta se cita en milímetros por diente en tiendas métricas y en pulgadas por diente (IPT) en las imperiales, y los gráficos de herramientas mezclan micrones y "thou" (milésimas de pulgada). Todo proviene de dos factores exactos:
$$1\ \text{pulg} = 25,4\ \text{mm} \qquad 1\ \text{mm} = \frac{1}{25,4}\ \text{pulg} \approx 0,03937\ \text{pulg}$$
- mm/diente → pulg/diente: dividir por 25,4 (o multiplicar por 0,03937).
- pulg/diente → mm/diente: multiplicar por 25,4.
- mm/diente → micrones (µm): multiplicar por 1.000. Entonces 0,08 mm/diente = 80 µm/diente.
- pulg/diente → milésimas: multiplicar por 1.000, ya que 1 milésima = 0,001 pulg. Entonces 0,0035 pulg/diente = 3,5 milésimas.
- Velocidad de avance: mm/min ÷ 25,4 = pulg/min; pulg/min × 25,4 = mm/min.
Equivalentes comunes de carga de viruta
| mm/diente | Micrones/diente | pulg/diente (exacto) | pulg/diente (redondeado) | Milésimas |
|---|---|---|---|---|
| 0,025 mm | 25 µm | 0,000984 pulg | 0,001 pulg | 1 milésima |
| 0,05 mm | 50 µm | 0,001969 pulg | 0,002 pulg | 2 milésimas |
| 0,10 mm | 100 µm | 0,003937 pulg | 0,004 pulg | 4 milésimas |
| 0,25 mm | 250 µm | 0,009843 pulg | 0,010 pulg | 10 milésimas |
| 0,50 mm | 500 µm | 0,019685 pulg | 0,020 pulg | 20 milésimas |
| 0,0254 mm | 25,4 µm | 0,001 pulg | 0,001 pulg | 1 milésima |
| 0,127 mm | 127 µm | 0,005 pulg | 0,005 pulg | 5 milésimas |
| 0,254 mm | 254 µm | 0,010 pulg | 0,010 pulg | 10 milésimas |
Las últimas tres filas son los valores exactos basados en pulgadas; las primeras cinco son los valores métricos redondos que imprimen la mayoría de catálogos. Tenga en cuenta que "0,025 mm = 0,001 pulg" es una aproximación conveniente, no una identidad — el equivalente exacto de 1 milésima es 0,0254 mm, una diferencia del 1,6% que es irrelevante para la configuración del avance pero importa si está convirtiendo una tolerancia.
Avance por diente, avance por revolución y velocidad de avance
Tres cantidades describen el mismo movimiento a diferentes escalas. Con \(f_z\) el avance por diente (carga de viruta), \(f_n\) el avance por revolución, \(n\) la velocidad del husillo en RPM y \(z\) el número de filos:
$$f_n = f_z \times z \qquad\text{y}\qquad v_f = f_z \times z \times n = f_n \times n$$
En términos imperiales, la misma cadena se lee IPR = IPT × filos e IPM = IPT × filos × RPM. Reorganizado, la carga de viruta es simplemente la velocidad de avance dividida por el número de pasos de dientes por minuto:
$$f_z = \frac{v_f}{n \times z}$$
Conversión trabajada
Un bit de router espiral de 2 filos de 12,7 mm (1/2") funciona a 18.000 RPM con un avance programado de 14.400 mm/min. Trabajando a través de la cadena:
- Avance por revolución: \(f_n = 14{,}400 \div 18{,}000 = 0,80\ \text{mm/rev}\)
- Avance por diente: \(f_z = 0,80 \div 2 = \) 0,40 mm por diente
- En pulgadas: \(0,40 \div 25,4 = 0,01575\ \text{pulg/diente} \approx 15,7\ \text{milésimas}\), es decir, 400 µm/diente
- Velocidad de avance en imperial: \(14{,}400 \div 25,4 = 566,9\ \text{pulg/min}\)
- Verificación: \(0,01575 \times 2 \times 18{,}000 = 567\ \text{pulg/min}\) ✓
Cambiar el selector unidades de la calculadora realiza estas conversiones por usted, pero vale la pena hacerlo a mano: una carga de viruta citada como "0,016" es 0,016 pulg/diente en un catálogo estadounidense y 0,016 mm/diente en uno europeo — una diferencia de 25 veces, y la causa más común de una fresa de punta rota al copiar números entre gráficos.
Preguntas frecuentes
¿Qué avance por diente debo buscar? Depende del diámetro de la herramienta y del material. Como orientación, las fresas de router de menos de 3 mm suelen trabajar entre 0,01 y 0,05 mm por diente, mientras que las de 6 a 12 mm en madera o aluminio se mueven entre 0,05 y 0,25 mm. Parte siempre de la hoja de datos del fabricante.
¿La profundidad de pasada cambia el avance por diente? No. La profundidad y la anchura de pasada afectan al adelgazamiento de la viruta, a las fuerzas de corte y a la tasa de arranque de material, pero el avance por diente depende únicamente del avance, las RPM y el número de filos.
¿Por qué mis virutas parecen polvo? El polvo indica que el avance por diente es demasiado bajo, normalmente por usar muchas RPM con un avance timorato. Sube el avance o baja las revoluciones hasta que se formen virutas visibles en forma de escamas, que son las que se llevan el calor.