ما هو حمل القطع؟
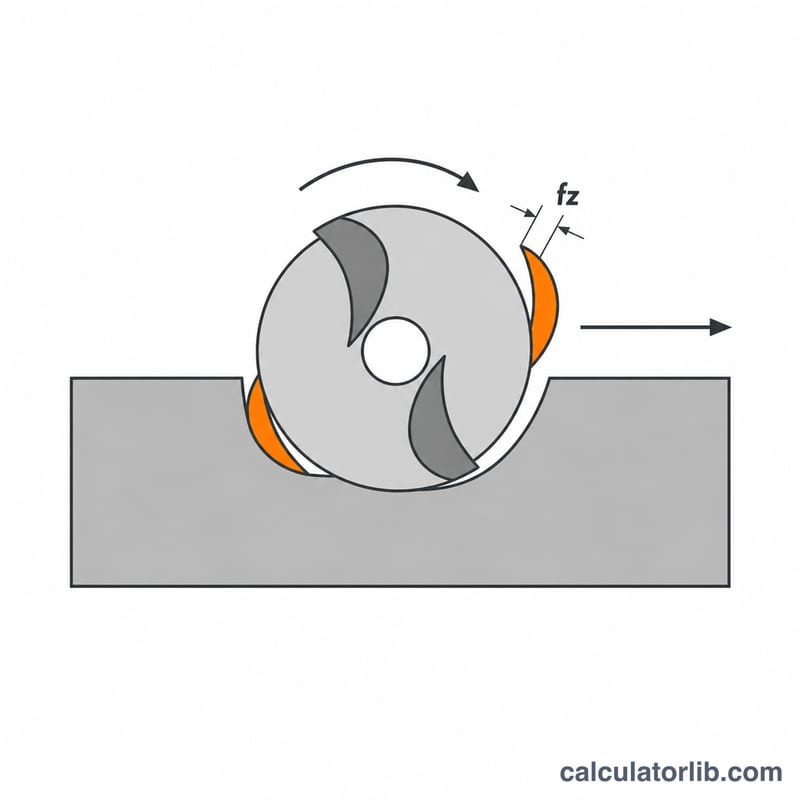
حمل القطع (ويُسمى أيضًا التغذية لكل سن) هو سماكة الطبقة التي يزيلها كل حرف قاطع في كل دورة من دورات العدة. وهو أهم رقم واحد في ضبط التغذية والسرعات، لأنه يخبرك إن كان كل سن يأخذ «قضمة» حقيقية من الخامة أم أنه يحتكّ بسطح القطعة فقط. فحمل القطع الصغير جدًا يولّد حرارة ويصقل السطح بدلًا من قطعه، أما الكبير جدًا فيؤدي إلى انحراف العدة أو كسرها. هذه الحاسبة تصلح لرؤوس الراوتر وفرايز الأطراف (End Mill) وفرايز الأوجه (Face Mill)، بالوحدات المترية أو الإنشية، لأن العلاقة هندسية بحتة وتنطبق في كل مكان وعلى أي ماكينة.
شرح المعادلة
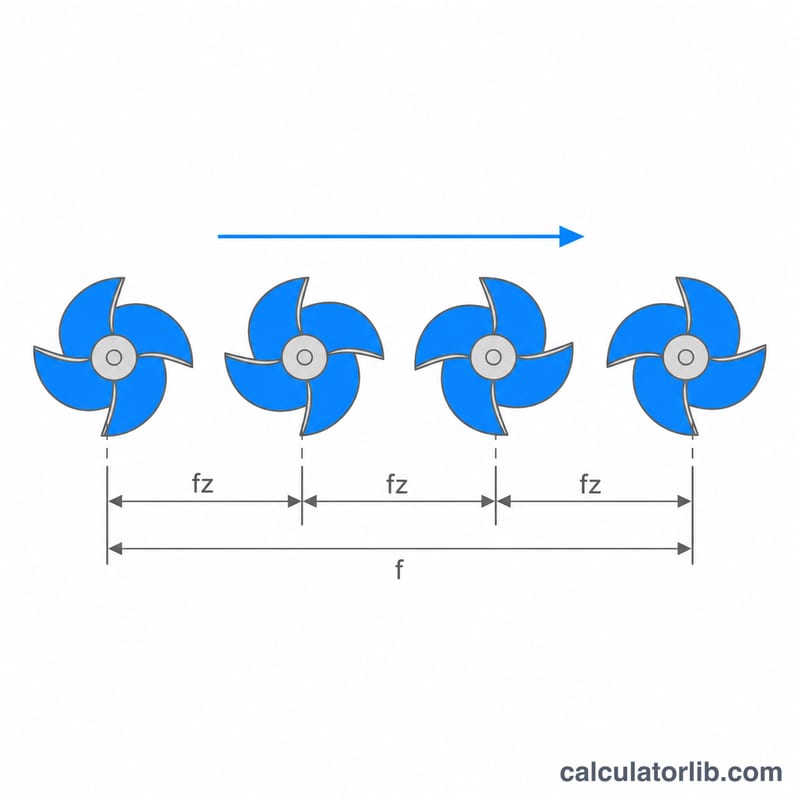
كل دورة تُدخل \(Z\) حرفًا قاطعًا في الخامة، والمحور يدور \(N\) مرة في الدقيقة، أي أن العدة تنفّذ \(N \times Z\) تلامسًا قاطعًا كل دقيقة. وبقسمة المسافة التي قطعتها العدة في تلك الدقيقة على عدد هذه التلامسات نحصل على مقدار التقدم لكل حرف:
$$CL = \frac{F}{N \times Z}$$حيث \(CL\) = حمل القطع لكل سن، و\(F\) = سرعة التغذية بـ مم/دقيقة أو إنش/دقيقة، و\(N\) = سرعة المحور بعدد اللفات في الدقيقة (RPM)، و\(Z\) = عدد الأسنان. احرص على توحيد الوحدات: التغذية بالمليمتر/دقيقة تعطي حمل قطع بالمليمتر، والتغذية بالإنش/دقيقة تعطي حمل قطع بالإنش.
مثال محلول
فريزة أطراف قطرها 6 مم بسنّين تعمل على 12,000 لفة/دقيقة بسرعة تغذية 2,400 مم/دقيقة:
$$CL = \frac{2400}{12000 \times 2} = \frac{2400}{24000} = 0.10\,\text{مم}$$أي 100 ميكرون لكل سن، وهي قيمة جيدة للألومنيوم مع عدة قطرها 6 مم. وإذا كان جدول الشركة المصنّعة يوصي بـ 0.05 مم بدلًا من ذلك، فاعكس المعادلة: \(F = 0.05 \times 12000 \times 2 = 1200\) مم/دقيقة.
طريقة استخدام الحاسبة
اختر نظام الوحدات، ثم أدخل سرعة التغذية المبرمجة، وسرعة المحور التي تشتغل بها فعليًا، وعدد الأسنان المدوّن على العدة. وإذا أضفت حمل القطع المستهدف من جدول الشركة المصنّعة، فستعطيك الحاسبة سرعة التغذية التي تحقّقه، إلى جانب نسبة تقارن إعدادك الحالي بذلك الهدف.
أسئلة شائعة
ما حمل القطع المناسب الذي أستهدفه؟ يعتمد على قطر العدة ونوع الخامة. وكدليل تقريبي، رؤوس الراوتر الصغيرة التي يقل قطرها عن 3 مم تعمل غالبًا بين 0.01 و0.05 مم لكل سن، بينما العدد بأقطار 6–12 مم في الخشب أو الألومنيوم تعمل بين 0.05 و0.25 مم. ابدأ دائمًا من بيانات الشركة المصنّعة للعدة.
هل يؤثر عمق القطع على حمل القطع؟ لا. عمق القطع وعرضه يؤثران على ترقّق الرايش وقوى القطع ومعدل إزالة الخامة، لكن حمل القطع لكل سن يُحدَّد فقط بسرعة التغذية وسرعة الدوران وعدد الأسنان.
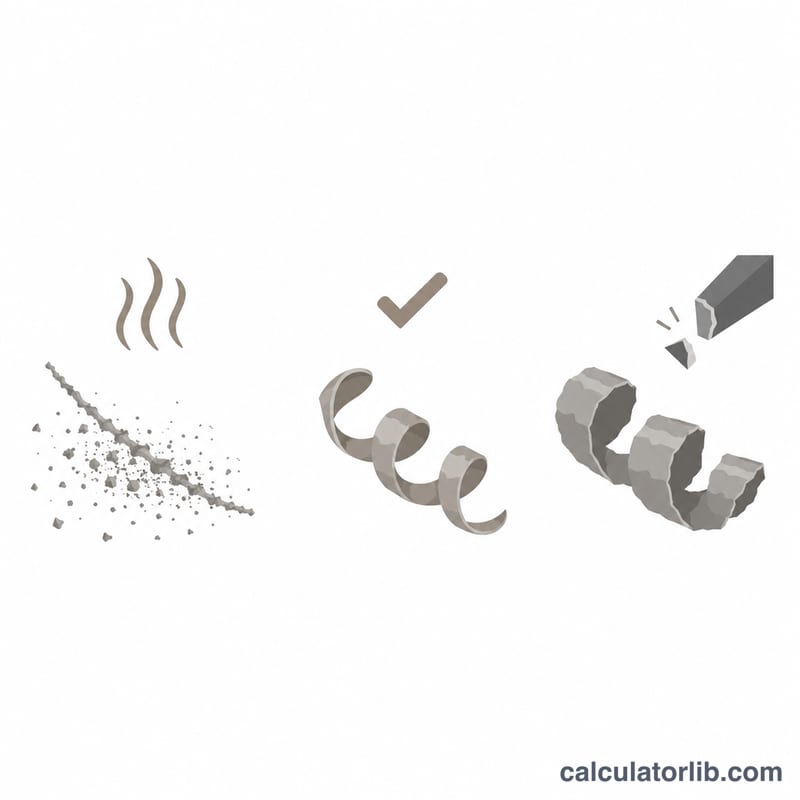
لماذا يخرج الرايش عندي مثل الغبار؟ الغبار يعني أن حمل القطع منخفض جدًا، وغالبًا بسبب سرعة دوران عالية مع تغذية خائفة ومتحفّظة. ارفع سرعة التغذية أو اخفض سرعة المحور حتى يتحول الرايش إلى قشور واضحة تحمل الحرارة معها بعيدًا عن منطقة القطع.