什麼是 Sigma 水準計算器?
這個計算器能將 DPMO(每百萬機會缺陷數,Defects Per Million Opportunities)換算成製程 Sigma 水準,也就是六標準差(Six Sigma)品質管理的核心指標。Sigma 水準代表製程平均值到最接近規格界限之間,能容納幾個標準差——Sigma 水準愈高,缺陷就愈少。一個「六標準差」製程,每百萬個機會大約只會產生 3.4 個缺陷。
如何使用
輸入您製程每百萬機會所產生的缺陷數,計算器就會回傳 Sigma 水準(已含業界慣用的 1.5σ 長期偏移)、對應的製程良率,以及背後的 Z 值。如果您手上只有缺陷率,可以先用(缺陷數 ÷ 總機會數)× 1,000,000 算出 DPMO。
公式說明
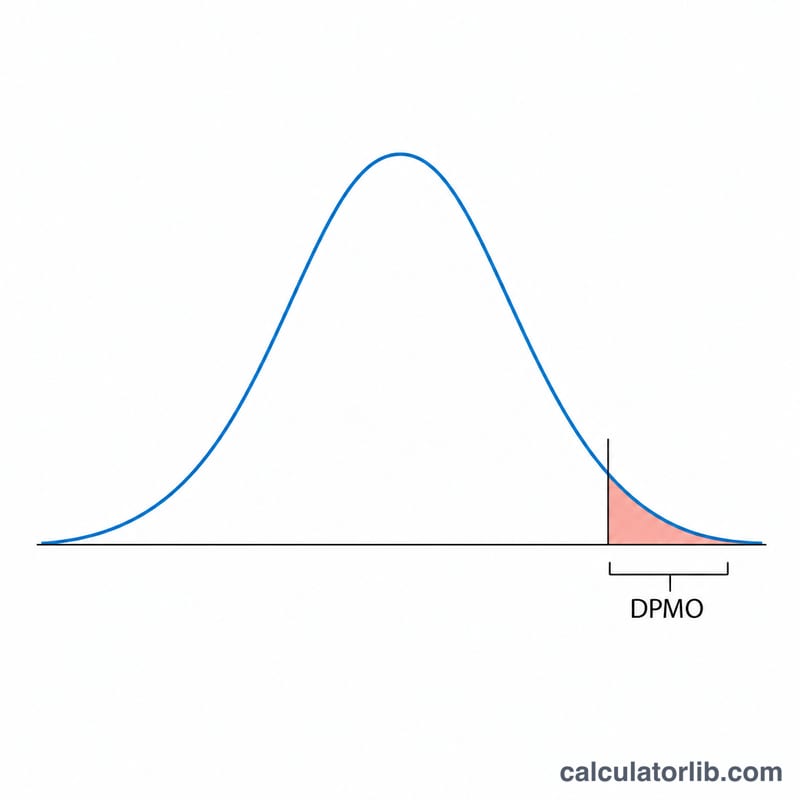
首先計算製程良率:\( \text{良率} = 1 - \dfrac{\text{DPMO}}{1{,}000{,}000} \)。接著對該良率取標準常態累積分配的反函數(試算表中的 NORMSINV,數學符號寫作 \( \Phi^{-1} \)),即可得到短期 Z 值。最後再加上慣例的 1.5 個標準差偏移,用以涵蓋製程的長期漂移:
$$ \text{Sigma 水準} = \Phi^{-1}(\text{良率}) + 1.5 $$本計算器採用 Acklam 的高精度有理逼近法來計算反常態函數。
實際範例
假設某製程的 DPMO 為 66,807。良率 \( = 1 - 0.066807 = 0.933193 \)。0.933193 的反常態值約為 1.5004,再加上 1.5,得到 Sigma 水準約為 3.0——這就是典型的「3 Sigma」製程。
解讀你的西格瑪水準
西格瑪水準表示製程平均值與最近的規格界限之間,能容納幾個標準差。依照常見的六西格瑪慣例,它由 DPMO(每百萬機會缺陷數)計算:\(\text{Sigma Level} = \Phi^{-1}(\text{Yield}) + 1.5\),其中 \(\text{Yield} = 1 - \text{DPMO}/1{,}000{,}000\)。DPMO 越低,西格瑪水準越高。
| 西格瑪水準(含 1.5σ 偏移) | DPMO | 良率 | 典型描述 |
|---|---|---|---|
| 1σ | 691,462 | 30.85% | 能力非常差 |
| 2σ | 308,538 | 69.15% | 常見於變異很大或依賴人工作業的製程 |
| 3σ | 66,807 | 93.32% | 對許多非關鍵商業製程而言,通常被視為平均水準 |
| 4σ | 6,210 | 99.379% | 常被引用為產業平均水準 |
| 5σ | 233 | 99.977% | 表現優良 |
| 6σ | 3.4 | 99.99966% | 通常被稱為世界級水準 |
這些區間是經驗法則,而非正式標準。什麼才算可接受,取決於缺陷的後果:對於輕微的文書錯誤可以容忍的比率,若涉及安全,可能仍然過高。
短期與長期西格瑪
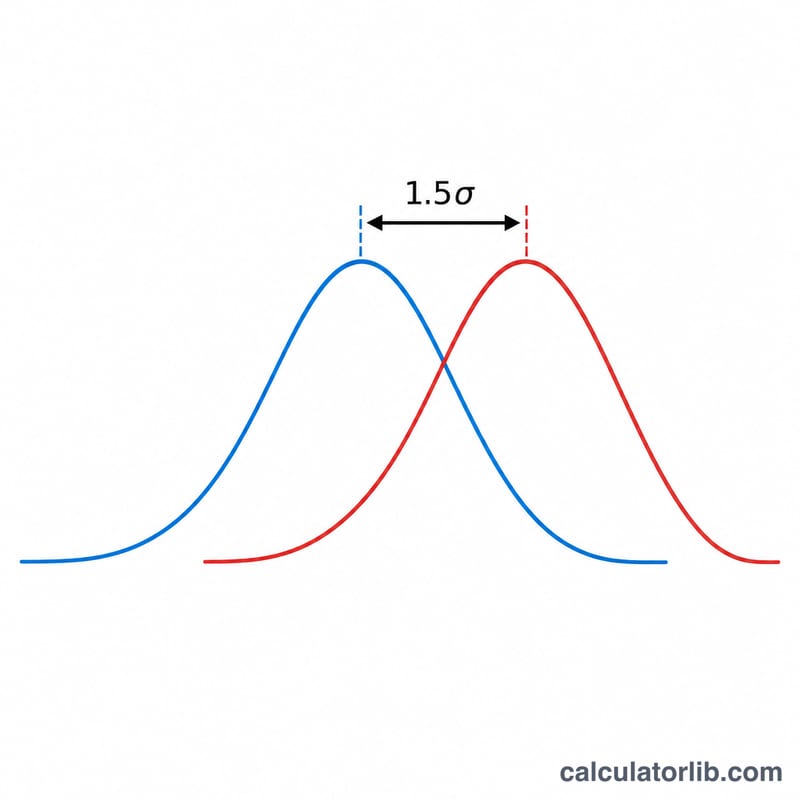
短期西格瑪描述在較短期間內測得的能力,此時變異主要來自一般原因。長期西格瑪描述較長期間的表現,還包括漂移、偏移及其他變化。六西格瑪慣例假設長期製程平均值相對於短期平均值約漂移 1.5 個標準差。因此,從長期 DPMO 計算出的 Z 分數要加上 1.5。若沒有這個偏移,Z 分數 4.5 會被報為 4.5σ,而非 6σ,也就不會得到人們熟知的 3.4 DPMO。1.5σ 偏移只是一項慣例,並非對每個製程都準確,有些組織報告西格瑪時不加這個偏移。
DPMO 取決於如何定義機會
DPMO 的計算方式為:缺陷數 ÷ (單位數 × 每單位機會數)× 1,000,000。若每單位計算的機會數增加,即使缺陷數不變,DPMO 也會下降,使西格瑪水準看起來更好。因此,只有當兩個製程以相同方式定義缺陷與機會時,才能公平比較。西格瑪水準也假設 DPMO 數據來自具代表性且樣本數足夠的樣本。
六西格瑪術語與定義
- 缺陷
- 在單一機會中未能符合客戶或規格要求的任何失誤。一個單位可能包含多個缺陷。
- 機會
- 單位內可能出現缺陷的一個獨立情況,例如電路板上的一個焊點,或表單上的一個欄位。機會必須始終以一致的方式定義。
- DPU(每單位缺陷數)
- 缺陷總數除以所檢驗的單位數。DPU 不考慮每個單位有多少機會。
- DPMO(每百萬機會缺陷數)
- \(\text{DPMO} = \dfrac{\text{defects}}{\text{units} \times \text{opportunities per unit}} \times 1{,}000{,}000\)。它將缺陷率標準化,使不同複雜度的製程能夠相互比較。
- 良率
- 沒有缺陷的機會(或單位)所占的比例。此處 \(\text{Yield} = 1 - \text{DPMO}/1{,}000{,}000\)。
- Z 分數
- 製程平均值與規格界限之間的標準差數量,由常態分配求得:\(Z = \Phi^{-1}(\text{Yield})\),其中 \(\Phi^{-1}\) 為反標準常態累積分配函數。
- 西格瑪水準
- 製程能力的衡量指標,依常見慣例等於 Z 分數加上 1.5σ 偏移:\(\text{Sigma Level} = Z + 1.5\)。
- 1.5σ 偏移
- 一項慣例,假設製程平均值在長期內會漂移 1.5 個標準差。它將長期 DPMO 與短期西格瑪連結起來,也是六西格瑪 3.4 DPMO 數值的基礎。
- 短期能力
- 在短期內、漂移很小時測得的能力,反映製程處於其潛在最佳狀態的表現。
- 長期能力
- 在較長期間內測得的能力,包括偏移、漂移及其他變異來源。通常會低於短期能力。
- 規格界限
- 由客戶要求或設計所設定的界限,例如上規格界限(USL)或下規格界限(LSL),超出此界限的結果即視為有缺陷。它不同於由製程數據推導出的管制界限。
常見問題
為什麼要加 1.5 個標準差?六標準差的實務經驗假設製程平均值在長期下最多會漂移 1.5σ。這個偏移可將長期(實際觀測到的)表現,換算成業界慣例所引用的短期 Sigma 水準。
多少 DPMO 等於六標準差?在加上 1.5σ 偏移後,約 3.4 DPMO 對應到 6.0 的 Sigma 水準。
DPMO 會超過一百萬嗎?不會——DPMO 上限為 1,000,000(即 100% 全數不良)。超過此值的輸入會被限制在上限。