O que é o Índice de Capacidade do Processo (Cp, Cpk)?
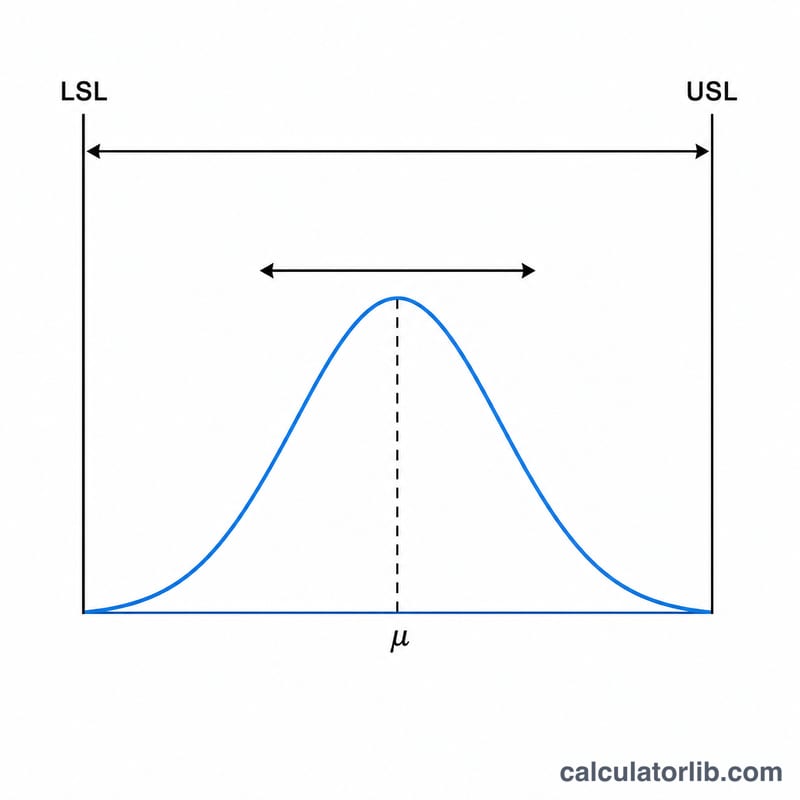
Cp e Cpk são métricas centrais do Controle Estatístico de Processo (CEP) e da engenharia da qualidade. Eles comparam a dispersão natural de um processo de fabricação (seis desvios padrão de sua saída) com a janela de especificação de engenharia, definida por um limite inferior de especificação (LIE) e um limite superior de especificação (LSE). Trata-se de uma ferramenta estatística universal, sem regras específicas de nenhum país.
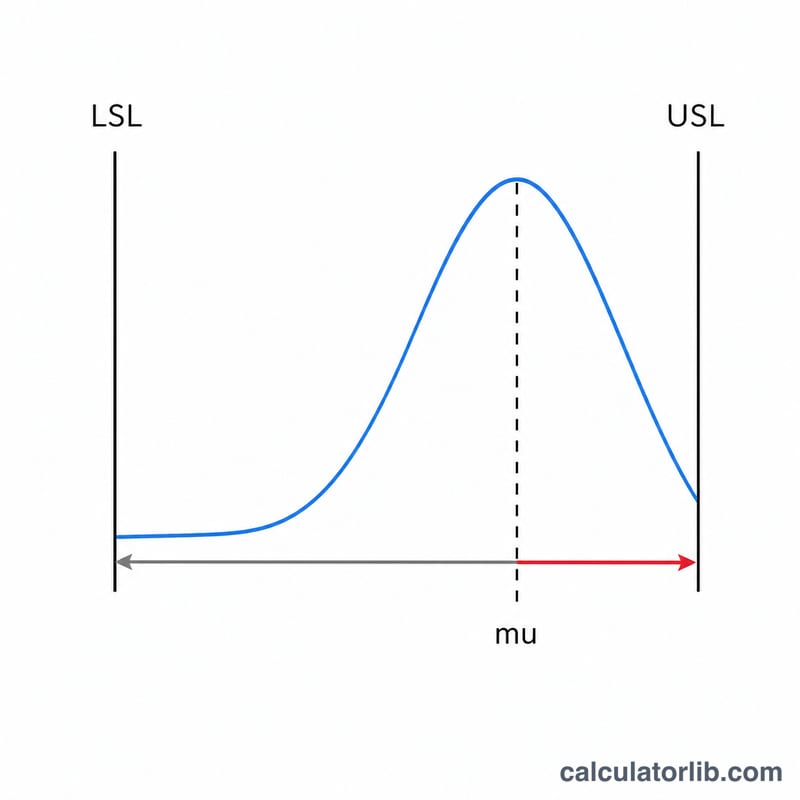
Cp descreve a capacidade potencial, supondo que o processo esteja perfeitamente centrado. Cpk descreve a capacidade real, penalizando também qualquer deslocamento da média do processo em relação ao centro da janela de especificação.
Como usar esta calculadora
Cole ou digite os valores medidos no campo de dados, separados por vírgulas, espaços, tabulações ou quebras de linha. Informe os limites inferior e superior de especificação na mesma unidade dos seus dados. A calculadora interpreta a lista, calcula a média, a variância, o desvio padrão, 3 sigma e 6 sigma, e então obtém o Cp e o Cpk.
A fórmula explicada
Para os dados x₁..xₙ, a média é \(\mu = \frac{\sum x_i}{n}\). A variância populacional é \(\frac{\sum (x_i - \mu)^2}{n}\) e \(\sigma\) é a sua raiz quadrada. Então:
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right)$$Observe que esta ferramenta usa o desvio padrão populacional (divisão por n), de modo que \(\sigma\) alimente as fórmulas de capacidade de forma consistente.
Orientação: Cp = Cpk = 1 significa que a dispersão de +/-3 sigma é exatamente igual à largura da especificação. Uma meta comumente recomendada é 1,33 (+/-4 sigma). Quanto maior, melhor; valores abaixo de 1,0 indicam que o processo não é capaz. Um resultado 0 para Cp/Cpk aqui significa sigma = 0 (sem variação) ou uma faixa de especificação inválida.
Exemplo prático
Dados = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47 (n = 10), LIE = 40, LSE = 50. Soma = 455, portanto \(\mu = 45{,}5\). A soma dos desvios quadrados é 22,5, resultando em variância = 2,25 e \(\sigma = 1{,}5\). Então \(3\sigma = 4{,}5\), \(6\sigma = 9{,}0\).
$$C_p = \frac{10}{9} \approx 1{,}1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45{,}5}{4{,}5},\; \frac{45{,}5 - 40}{4{,}5} \right] = \min[1{,}0,\; 1{,}2222] = 1{,}0$$Termos e variáveis principais
| Termo / símbolo | Significado |
|---|---|
| LIE — limite inferior de especificação | O menor valor aceitável da característica, na unidade de medida (mm, g, MPa, °C, …). Definido pela engenharia no desenho ou na especificação. |
| LSE — limite superior de especificação | O maior valor aceitável, na mesma unidade da medição. |
| Largura da tolerância | \(\text{USL} - \text{LSL}\), a largura total da janela aceitável, em unidades de medida. Às vezes escrita como \(2T\) em torno de um valor nominal alvo. |
| \(\mu\) — média do processo | Média dos valores medidos, \(\mu = \frac{1}{n}\sum x_i\); mesma unidade dos dados. Estimada a partir da amostra como \(\bar{x}\). |
| \(\sigma\) — desvio padrão | Dispersão da característica, mesma unidade dos dados. Esta ferramenta usa a forma populacional \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\) (divisão por \(n\)); a forma amostral divide por \(n-1\). |
| Dispersão de \(3\sigma\) e \(6\sigma\) | \(3\sigma\) é a meia largura da dispersão natural do processo (um lado da média); \(6\sigma\), de \(\mu - 3\sigma\) a \(\mu + 3\sigma\), é a dispersão natural completa, contendo cerca de 99,73% de uma distribuição normal. A capacidade compara essa dispersão com a largura da tolerância. |
| \(C_p\) — capacidade potencial | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\). Razão adimensional entre a largura da tolerância e a dispersão natural; ignora a posição da média, sendo a melhor capacidade possível se o processo estivesse perfeitamente centrado. |
| \(C_{pu}\), \(C_{pl}\) — índices unilaterais | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) mede a folga até o limite superior; \(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) mede a folga até o limite inferior. Qualquer um pode ser informado isoladamente em uma especificação unilateral. |
| \(C_{pk}\) — capacidade real | \(C_{pk} = \min(C_{pu}, C_{pl})\) — capacidade no limite mais próximo, refletindo tanto a dispersão quanto a centralização. Sempre \(C_{pk} \le C_p\); negativo se \(\mu\) ficar fora de um dos limites. |
| \(k\) — deslocamento de centralização | Fração adimensional da meia tolerância pela qual a média se afasta do ponto médio: \(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) com ponto médio \(m\). Então \(C_{pk} = (1-k)\,C_p\); \(k = 0\) significa perfeitamente centrado. |
| \(P_p\), \(P_{pk}\) — índices de desempenho | Mesmas fórmulas de \(C_p\) e \(C_{pk}\), mas calculadas com o desvio padrão global (de longo prazo) de todos os dados, incluindo a deriva entre subgrupos. \(C_p\)/\(C_{pk}\) no sentido estrito do CEP usam uma estimativa dentro dos subgrupos, como \(\bar{R}/d_2\). A diferença entre os dois pares é uma medida da instabilidade do processo. |
| Controle estatístico | Estado em que o processo apresenta apenas variação de causas comuns (aleatória) — média e dispersão estáveis ao longo do tempo — de modo que sua saída futura é previsível. Confirmado com uma carta de controle (por exemplo, X̄–R ou valores individuais–amplitude móvel), e não com um índice de capacidade. |
| DPMO / PPM | Defeitos por milhão de oportunidades / partes por milhão não conformes: a fração estimada fora da especificação multiplicada por 1.000.000. Para um processo normal e centrado, é obtida a partir das áreas das caudas da distribuição normal, sendo portanto uma estimativa baseada em modelo, e não uma contagem. |
| Limites de especificação vs. limites de controle | Os limites de especificação (LIE, LSE) são requisitos definidos pela engenharia, pelo cliente ou por uma norma — vêm da intenção do projeto e nunca dos dados. Os limites de controle (LIC, LSC) são calculados a partir dos dados do processo em ±3 erros padrão da estatística plotada e descrevem o que o processo realmente faz. Respondem a perguntas diferentes e nunca devem ser misturados ou plotados de forma intercambiável: um ponto fora do limite de controle sinaliza instabilidade; um valor fora do limite de especificação é uma peça não conforme. |
Perguntas frequentes
O que é um bom valor de Cpk? Um valor de 1,33 (correspondente a \(\pm 4\sigma\)) é uma meta comum. Valores abaixo de 1,0 indicam que o processo não consegue atender à especificação de forma confiável.
Por que Cp e Cpk são diferentes? O Cp ignora a centralização, enquanto o Cpk diminui à medida que a média do processo se afasta do ponto médio da janela de especificação. O Cpk é sempre menor ou igual ao Cp.
E se todos os valores forem idênticos? Então \(\sigma = 0\) e a capacidade é matematicamente infinita (variação zero), por isso esta ferramenta retorna 0 como proteção contra divisão por zero.