Was ist der Prozessfähigkeitsindex (Cp, Cpk)?
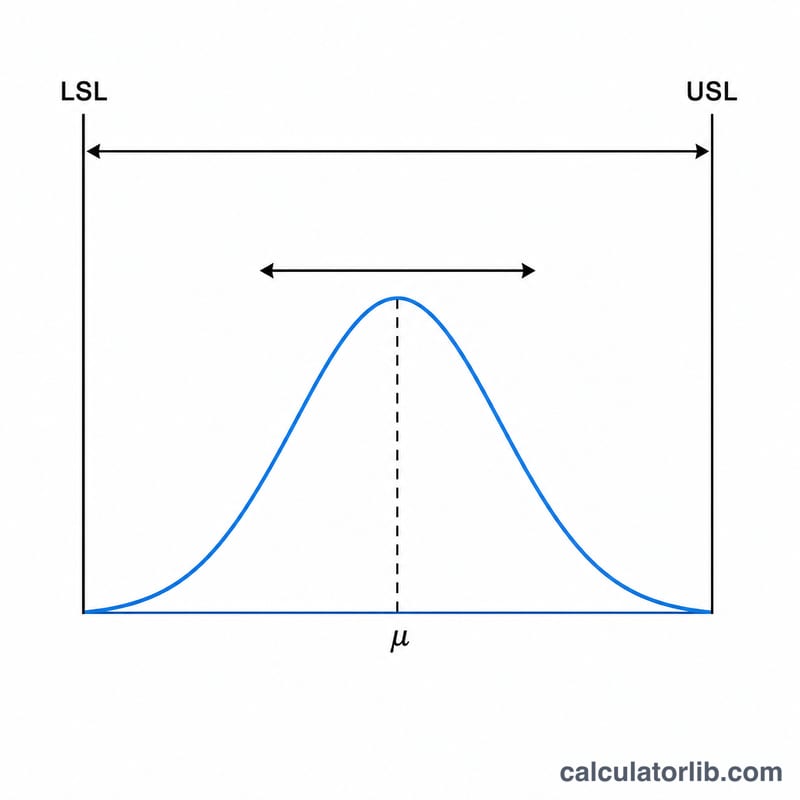
Cp und Cpk sind zentrale Kennzahlen der statistischen Prozesslenkung (Statistical Process Control, SPC) und des Qualitätsmanagements. Sie vergleichen die natürliche Streuung eines Fertigungsprozesses (sechs Standardabweichungen seines Outputs) mit dem technischen Toleranzfenster, das durch eine untere Spezifikationsgrenze (LSL) und eine obere Spezifikationsgrenze (USL) festgelegt ist. Es handelt sich um ein allgemeingültiges statistisches Werkzeug ohne länderspezifische Regeln.
Cp beschreibt die potenzielle Prozessfähigkeit unter der Annahme, dass der Prozess perfekt zentriert ist. Cpk beschreibt die tatsächliche Prozessfähigkeit, indem zusätzlich jede Abweichung des Prozessmittelwerts von der Mitte des Toleranzfensters berücksichtigt wird.
So verwenden Sie diesen Rechner
Fügen Sie Ihre Messwerte in das Datenfeld ein oder geben Sie sie dort ein, getrennt durch Kommas, Leerzeichen, Tabulatoren oder Zeilenumbrüche. Geben Sie die untere und die obere Spezifikationsgrenze in derselben Einheit wie Ihre Daten ein. Der Rechner liest die Liste ein, berechnet Mittelwert, Varianz, Standardabweichung, 3 Sigma und 6 Sigma und leitet daraus Cp und Cpk ab.
Die Formel erklärt
Für die Daten x₁..xₙ ist der Mittelwert \(\mu = \frac{\sum x_i}{n}\). Die Varianz der Grundgesamtheit ist \(\frac{\sum (x_i - \mu)^2}{n}\), und \(\sigma\) ist ihre Quadratwurzel. Dann gilt:
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right)$$Beachten Sie, dass dieses Tool die Standardabweichung der Grundgesamtheit verwendet (Division durch n), sodass \(\sigma\) einheitlich in die Fähigkeitsformeln eingeht.
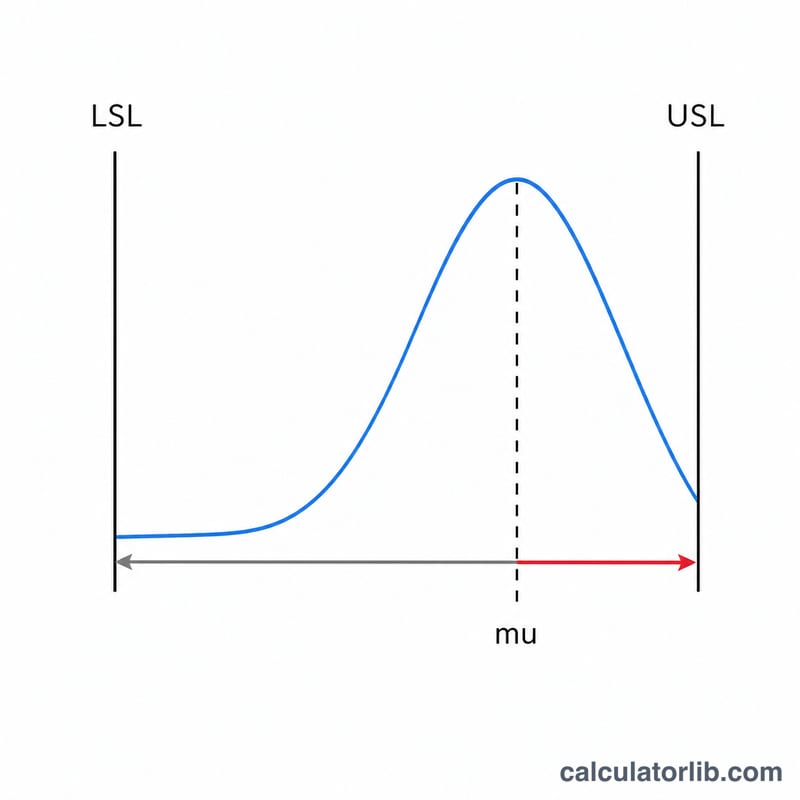
Hinweis: Cp = Cpk = 1 bedeutet, dass die +/-3-Sigma-Streuung genau der Spezifikationsbreite entspricht. Ein häufig empfohlener Zielwert ist 1,33 (+/-4 Sigma). Höher ist besser; Werte unter 1,0 zeigen, dass der Prozess nicht fähig ist. Ein Ergebnis von 0 für Cp/Cpk bedeutet hier Sigma = 0 (keine Streuung) oder einen ungültigen Spezifikationsbereich.
Rechenbeispiel
Daten = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47 (n = 10), LSL = 40, USL = 50. Summe = 455, also \(\mu = 45{,}5\). Die Summe der quadrierten Abweichungen beträgt 22,5, woraus sich eine Varianz = 2,25 und \(\sigma = 1{,}5\) ergeben. Damit ist \(3\sigma = 4{,}5\), \(6\sigma = 9{,}0\).
$$C_p = \frac{10}{9} \approx 1{,}1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45{,}5}{4{,}5},\; \frac{45{,}5 - 40}{4{,}5} \right] = \min[1{,}0,\; 1{,}2222] = 1{,}0$$Wichtige Begriffe und Variablen
| Begriff / Symbol | Bedeutung |
|---|---|
| LSL – untere Spezifikationsgrenze | Der kleinste zulässige Wert des Merkmals in der Maßeinheit (mm, g, MPa, °C, …). Wird von der Konstruktion in der Zeichnung oder Spezifikation festgelegt. |
| USL – obere Spezifikationsgrenze | Der größte zulässige Wert, in derselben Einheit wie die Messung. |
| Toleranzbreite | \(\text{USL} - \text{LSL}\), die Gesamtbreite des zulässigen Fensters in Messeinheiten. Wird um einen Nennwert herum manchmal als \(2T\) geschrieben. |
| \(\mu\) – Prozessmittelwert | Durchschnitt der Messwerte, \(\mu = \frac{1}{n}\sum x_i\); gleiche Einheit wie die Daten. Wird aus der Stichprobe als \(\bar{x}\) geschätzt. |
| \(\sigma\) – Standardabweichung | Streuung des Merkmals, gleiche Einheit wie die Daten. Dieses Tool verwendet die Form für die Grundgesamtheit \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\) (Division durch \(n\)); die Stichprobenform dividiert durch \(n-1\). |
| Streuung \(3\sigma\) und \(6\sigma\) | \(3\sigma\) ist die halbe Breite der natürlichen Prozessstreuung (eine Seite des Mittelwerts); \(6\sigma\), von \(\mu - 3\sigma\) bis \(\mu + 3\sigma\), ist die gesamte natürliche Streuung, die etwa 99,73% einer Normalverteilung enthält. Die Prozessfähigkeit vergleicht diese Streuung mit der Toleranzbreite. |
| \(C_p\) – potenzielle Prozessfähigkeit | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\). Dimensionsloses Verhältnis von Toleranzbreite zu natürlicher Streuung; die Lage des Mittelwerts bleibt unberücksichtigt, daher ist es die bestmögliche Prozessfähigkeit, wenn der Prozess perfekt zentriert wäre. |
| \(C_{pu}\), \(C_{pl}\) – einseitige Indizes | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) misst den Abstand zur oberen Grenze; \(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) misst den Abstand zur unteren Grenze. Bei einseitig begrenzter Spezifikation kann jeweils nur einer der beiden angegeben werden. |
| \(C_{pk}\) – tatsächliche Prozessfähigkeit | \(C_{pk} = \min(C_{pu}, C_{pl})\) – die Prozessfähigkeit an der näher liegenden Grenze, sodass sowohl Streuung als auch Zentrierung einfließen. Stets \(C_{pk} \le C_p\); negativ, wenn \(\mu\) außerhalb einer Grenze liegt. |
| \(k\) – Zentrierungsabweichung | Dimensionsloser Anteil der halben Toleranz, um den der Mittelwert die Mitte verfehlt: \(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) mit der Mitte \(m\). Dann gilt \(C_{pk} = (1-k)\,C_p\); \(k = 0\) bedeutet perfekte Zentrierung. |
| \(P_p\), \(P_{pk}\) – Leistungsindizes | Gleiche Formeln wie \(C_p\) und \(C_{pk}\), jedoch berechnet mit der Gesamt-Standardabweichung (Langzeit) aller Daten, einschließlich der Drift zwischen den Untergruppen. \(C_p\)/\(C_{pk}\) im strengen SPC-Sinn verwenden eine Schätzung innerhalb der Untergruppen, etwa \(\bar{R}/d_2\). Die Differenz zwischen beiden Paaren ist ein Maß für die Instabilität des Prozesses. |
| Statistische Beherrschung | Ein Zustand, in dem der Prozess nur zufällige Streuung (allgemeine Ursachen) zeigt – ein stabiler Mittelwert und eine stabile Streuung über die Zeit –, sodass sein zukünftiger Output vorhersagbar ist. Wird mit einer Regelkarte (z. B. X̄–R oder Einzelwertkarte mit Moving Range) bestätigt, nicht mit einem Fähigkeitsindex. |
| DPMO / PPM | Fehler pro Million Möglichkeiten (Defects per Million Opportunities) / fehlerhafte Teile pro Million (Parts per Million): der geschätzte Anteil außerhalb der Spezifikation, multipliziert mit 1.000.000. Bei einem normalverteilten, zentrierten Prozess wird er aus den Flächen der Normalverteilungsenden abgeleitet; es handelt sich also um eine modellbasierte Schätzung und nicht um eine Zählung. |
| Spezifikationsgrenzen vs. Eingriffsgrenzen | Spezifikationsgrenzen (LSL, USL) sind Anforderungen, die von der Konstruktion, vom Kunden oder von einer Norm vorgegeben werden – sie stammen aus der Konstruktionsabsicht und niemals aus den Daten. Eingriffsgrenzen (LCL, UCL) werden aus den Prozessdaten berechnet und liegen bei ±3 Standardfehlern der dargestellten Statistik; sie beschreiben, was der Prozess tatsächlich leistet. Sie beantworten unterschiedliche Fragen und dürfen nie vermischt oder austauschbar dargestellt werden: Ein Punkt außerhalb einer Eingriffsgrenze signalisiert Instabilität; ein Wert außerhalb einer Spezifikationsgrenze ist ein fehlerhaftes Teil. |
FAQ
Was ist ein guter Cpk-Wert? Ein Wert von 1,33 (entspricht \(\pm 4\sigma\)) ist ein gängiger Zielwert. Werte unter 1,0 zeigen an, dass der Prozess die Spezifikation nicht zuverlässig einhalten kann.
Warum unterscheiden sich Cp und Cpk? Cp ignoriert die Zentrierung, während Cpk sinkt, wenn der Prozessmittelwert von der Mitte des Toleranzfensters wegdriftet. Cpk ist stets kleiner oder gleich Cp.
Was passiert, wenn alle Werte identisch sind? Dann ist \(\sigma = 0\) und die Prozessfähigkeit mathematisch unendlich (keine Streuung). Dieses Tool gibt deshalb 0 zurück, um eine Division durch null zu vermeiden.