什么是过程能力指数(Cp、Cpk)?
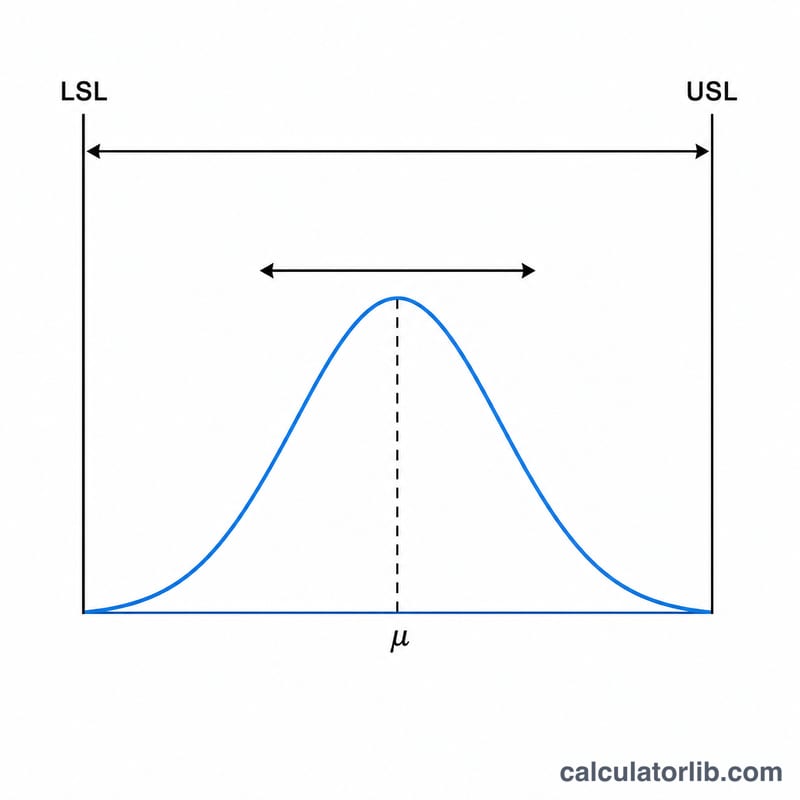
Cp 和 Cpk 是统计过程控制(SPC)与质量工程中的核心指标。它们将生产过程本身的自然波动范围(输出值的六倍标准差)与由规格下限(LSL)和规格上限(USL)所界定的工程规格区间进行对比。这是一套通用的统计工具,不受任何国家或地区的特定规则限制,全球通用。
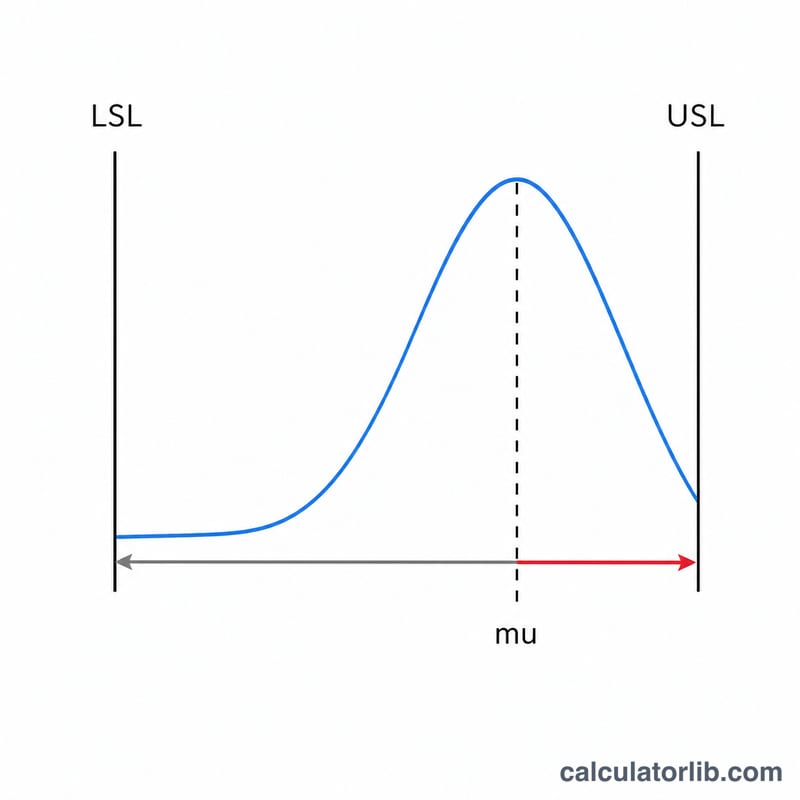
Cp 反映的是在过程完全居中(理想状态)情况下的潜在能力;Cpk 则反映实际能力——它会额外考虑过程均值相对于规格区间中心的偏移,并对这种偏移进行"扣分"。
如何使用本计算器
将测量得到的数据值粘贴或输入到数据框中,可用逗号、空格、制表符或换行分隔。再用与数据相同的单位填入规格下限和规格上限。计算器会自动解析数据列表,计算均值、方差、标准差、3σ 和 6σ,并由此推导出 Cp 与 Cpk。
公式详解
对于数据 \(x_1..x_n\),均值为 \(\mu = \frac{\sum x_i}{n}\)。总体方差为 \(\frac{\sum(x_i - \mu)^2}{n}\),标准差 \(\sigma\) 即为其平方根。随后
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right)$$请注意,本工具采用的是总体标准差(除以 \(n\)),因此 \(\sigma\) 能与能力指数公式保持一致。
说明:Cp = Cpk = 1 表示 ±3σ 的波动范围恰好等于规格宽度。业界常见的推荐目标值为 1.33(±4σ)。数值越高越好;低于 1.0 说明过程能力不足。若此处 Cp/Cpk 结果为 0,则表示 σ = 0(无波动)或规格范围无效。
计算实例
数据 = 45、46、44、47、43、48、45、46、44、47(\(n = 10\)),\(\text{LSL} = 40\),\(\text{USL} = 50\)。总和 = 455,故 \(\mu = 45.5\)。离差平方和为 22.5,得方差 = 2.25,\(\sigma = 1.5\)。于是 \(3\sigma = 4.5\),\(6\sigma = 9.0\)。
$$C_p = \frac{10}{9} \approx 1.1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45.5}{4.5},\; \frac{45.5 - 40}{4.5} \right] = \min[1.0,\; 1.2222] = 1.0$$关键术语和变量
| 术语/符号 | 含义 |
|---|---|
| LSL — 下规格限 | 特性的最小可接受值,以测量单位 (mm, g, MPa, °C, …) 表示。由工程在图纸或规范上设定。 |
| USL — 上规格限 | 最大可接受值,与测量单位相同。 |
| 公差宽度 | \(\text{USL} - \text{LSL}\),可接受窗口的总宽度,以测量单位表示。有时围绕标称目标值写成 \(2T\)。 |
| \(\mu\) — 过程均值 | 测量值的平均值,\(\mu = \frac{1}{n}\sum x_i\);与数据相同的单位。从样本估计为 \(\bar{x}\)。 |
| \(\sigma\) — 标准差 | 特性的分散程度,与数据相同的单位。此工具使用总体形式 \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\)(除以 \(n\));样本形式除以 \(n-1\)。 |
| \(3\sigma\) 和 \(6\sigma\) 范围 | \(3\sigma\) 是自然过程范围的半宽度(均值的一侧);\(6\sigma\),从 \(\mu - 3\sigma\) 到 \(\mu + 3\sigma\),是完整的自然范围,包含约 99.73% 的正态分布。能力指数将此范围与公差宽度进行比较。 |
| \(C_p\) — 潜在能力指数 | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\)。公差宽度与自然范围的无量纲比率;忽略均值所在位置,因此这是过程完全居中时可达到的最佳能力。 |
| \(C_{pu}\), \(C_{pl}\) — 单侧指数 | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) 测量到上限的空间;\(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) 测量到下限的空间。可单独为单侧规范报告任一指数。 |
| \(C_{pk}\) — 实际能力指数 | \(C_{pk} = \min(C_{pu}, C_{pl})\) — 最近限值处的能力,因此它反映了分散程度和居中性。总是 \(C_{pk} \le C_p\);如果 \(\mu\) 超出限值,则为负。 |
| \(k\) — 中心偏移 | 均值与中点之间距离相对于半公差的无量纲比率:\(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\),中点为 \(m\)。然后 \(C_{pk} = (1-k)\,C_p\);\(k = 0\) 表示完全居中。 |
| \(P_p\), \(P_{pk}\) — 性能指数 | 与 \(C_p\) 和 \(C_{pk}\) 相同的公式,但使用所有数据的总体(长期)标准差计算,包括子组间漂移。严格的 SPC 意义上的 \(C_p\)/\(C_{pk}\) 使用组内估计,如 \(\bar{R}/d_2\)。这两组指数之间的差异是过程不稳定性的衡量。 |
| 统计控制 | 一种状态,其中过程仅显示共同原因(随机)变异 — 稳定的均值和稳定的分布范围 — 因此其未来输出是可预测的。使用控制图(例如 X̄–R 或个体–移动范围)确认,而不是能力指数。 |
| DPMO / PPM | 每百万机会的缺陷数 / 每百万不合格零件数:超出规范的估计分数乘以 1,000,000。对于正态分布、居中的过程,它来自正态分布尾部面积,因此它是基于模型的估计而不是计数。 |
| 规格限 与 控制限 | 规格限 (LSL, USL) 是由工程、客户或标准设定的要求 — 它们来自设计意图,绝不来自数据。控制限 (LCL, UCL) 是从过程数据计算得出的,在绘制统计的 ±3 标准误处,并描述过程实际做什么。它们回答不同的问题,绝不能混合或互换绘制:超出控制限的点表示不稳定;超出规格限的值是不合格零件。 |
常见问题
Cpk 多大才算好? 1.33(对应 \(\pm 4\sigma\))是业界常见的目标值。低于 1.0 则说明过程无法稳定地满足规格要求。
为什么 Cp 和 Cpk 会不一样? Cp 不考虑居中程度,而 Cpk 会随着过程均值偏离规格中心而下降。因此 Cpk 始终小于或等于 Cp。
如果所有数值都相同会怎样? 此时 \(\sigma = 0\),从数学上看能力指数趋于无穷大(即零波动),因此本工具会返回 0,以避免出现除以零的情况。