¿Qué es el índice de capacidad del proceso (Cp, Cpk)?
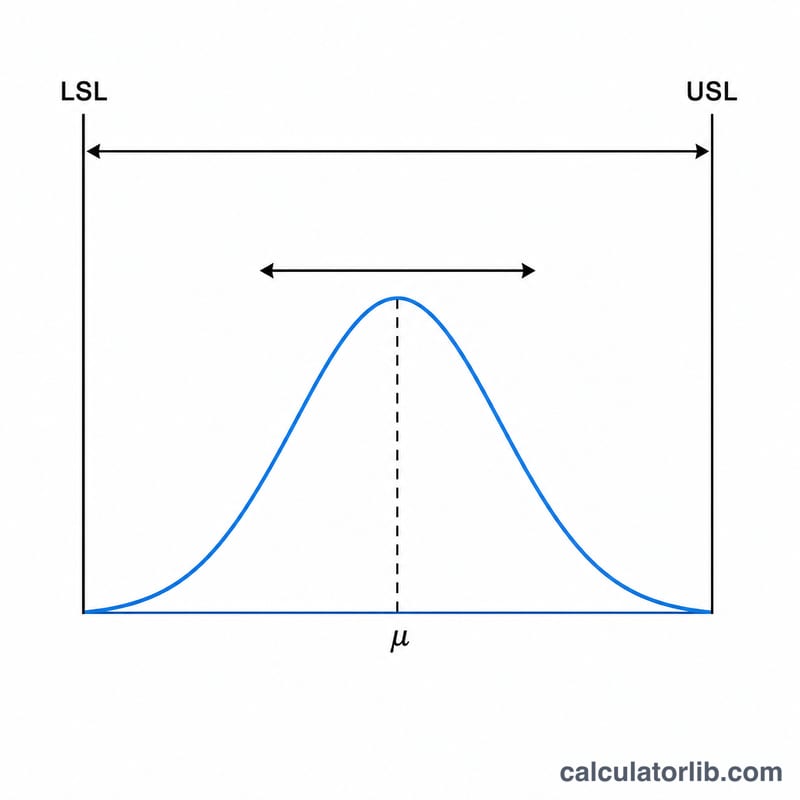
Cp y Cpk son métricas fundamentales del Control Estadístico de Procesos (SPC, por sus siglas en inglés) y de la ingeniería de calidad. Comparan la dispersión natural de un proceso de fabricación (seis desviaciones estándar de su salida) con la ventana de especificación de ingeniería, definida por un límite inferior de especificación (LIE) y un límite superior de especificación (LSE). Se trata de una herramienta estadística universal, sin reglas propias de ningún país.
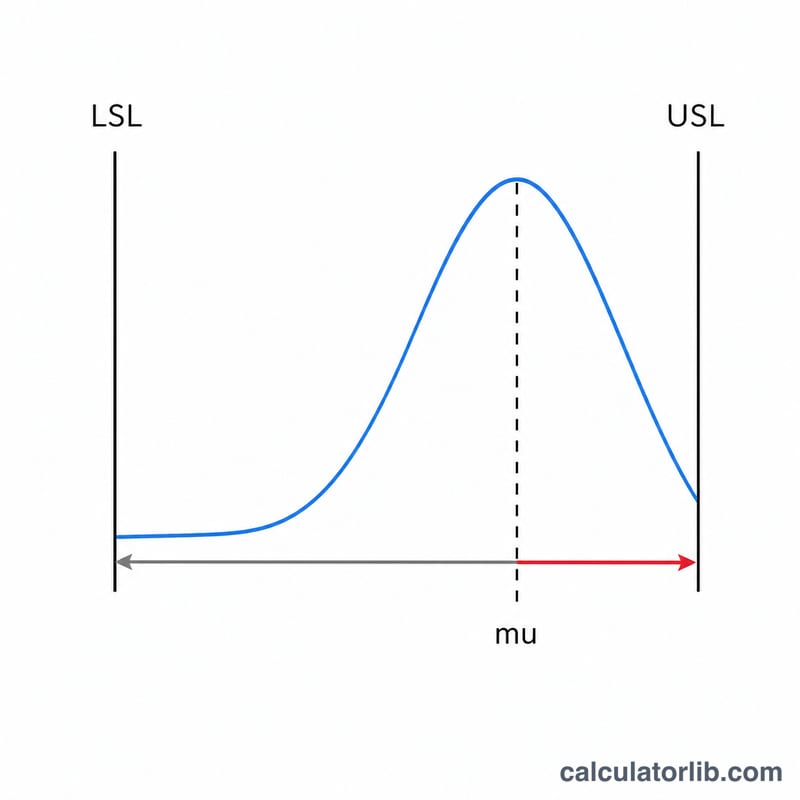
El Cp describe la capacidad potencial, suponiendo que el proceso está perfectamente centrado. El Cpk describe la capacidad real, ya que además penaliza cualquier desviación de la media del proceso respecto al centro de la ventana de especificación.
Cómo usar esta calculadora
Pega o escribe tus valores medidos en el campo de Datos, separados por comas, espacios, tabulaciones o saltos de línea. Introduce los límites de especificación inferior y superior en la misma unidad que tus datos. La calculadora interpreta la lista, calcula la media, la varianza, la desviación estándar, 3 sigma y 6 sigma, y a partir de ahí obtiene Cp y Cpk.
La fórmula explicada
Para los datos \(x_1..x_n\), la media es \(\mu = \frac{\sum x_i}{n}\). La varianza poblacional es \(\frac{\sum(x_i - \mu)^2}{n}\) y \(\sigma\) es su raíz cuadrada. Entonces
$$C_p = \frac{\text{LSE} - \text{LIE}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{LSE} - \mu}{3\,\sigma},\; \frac{\mu - \text{LIE}}{3\,\sigma} \right)$$Ten en cuenta que esta herramienta utiliza la desviación estándar poblacional (dividiendo entre \(n\)), de modo que \(\sigma\) alimenta las fórmulas de capacidad de forma coherente.
Orientación: Cp = Cpk = 1 significa que la dispersión de +/-3 sigma coincide exactamente con la amplitud de la especificación. Un objetivo habitual recomendado es 1,33 (+/-4 sigma). Cuanto más alto, mejor; los valores por debajo de 1,0 indican que el proceso no es capaz. Un resultado de 0 en Cp/Cpk indica que sigma = 0 (sin variación) o que el rango de especificación no es válido.
Ejemplo resuelto
Datos = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47 (\(n = 10\)), LIE = 40, LSE = 50. La suma = 455, por lo que \(\mu = 45{,}5\). La suma de las desviaciones al cuadrado es 22,5, lo que da una varianza = 2,25 y \(\sigma = 1{,}5\). Entonces \(3\sigma = 4{,}5\) y \(6\sigma = 9{,}0\).
$$C_p = \frac{10}{9} \approx 1{,}1111$$$$C_{pk} = \min\!\left[\frac{50 - 45{,}5}{4{,}5},\; \frac{45{,}5 - 40}{4{,}5}\right] = \min[1{,}0,\; 1{,}2222] = 1{,}0$$Términos Clave y Variables
| Término / símbolo | Significado |
|---|---|
| LSL — límite de especificación inferior | El valor más pequeño aceptable de la característica, en la unidad de medida (mm, g, MPa, °C, …). Establecido por ingeniería en el plano o especificación. |
| USL — límite de especificación superior | El valor más grande aceptable, en la misma unidad que la medida. |
| Amplitud de tolerancia | \(\text{USL} - \text{LSL}\), el ancho total de la ventana aceptable, en unidades de medida. A veces se escribe \(2T\) alrededor de un objetivo nominal. |
| \(\mu\) — media del proceso | Promedio de los valores medidos, \(\mu = \frac{1}{n}\sum x_i\); misma unidad que los datos. Estimado de la muestra como \(\bar{x}\). |
| \(\sigma\) — desviación estándar | Dispersión de la característica, misma unidad que los datos. Esta herramienta utiliza la forma de población \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\) (dividir por \(n\)); la forma de muestra divide por \(n-1\). |
| \(3\sigma\) y \(6\sigma\) dispersión | \(3\sigma\) es el semi-ancho de la dispersión natural del proceso (un lado de la media); \(6\sigma\), de \(\mu - 3\sigma\) a \(\mu + 3\sigma\), es la dispersión natural completa, que contiene aproximadamente el 99.73% de una distribución normal. La capacidad compara esta dispersión contra la amplitud de tolerancia. |
| \(C_p\) — capacidad potencial | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\). Relación adimensional entre la amplitud de tolerancia y la dispersión natural; ignora dónde se sitúa la media, por lo que es la mejor capacidad alcanzable si el proceso estuviera perfectamente centrado. |
| \(C_{pu}\), \(C_{pl}\) — índices unilaterales | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) mide el espacio hacia el límite superior; \(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) mide el espacio hacia el límite inferior. Cualquiera puede reportarse solo para una especificación unilateral. |
| \(C_{pk}\) — capacidad real | \(C_{pk} = \min(C_{pu}, C_{pl})\) — capacidad en el límite más cercano, por lo que refleja tanto la dispersión como el centrado. Siempre \(C_{pk} \le C_p\); negativo si \(\mu\) cae fuera de un límite. |
| \(k\) — desviación de centrado | Fracción adimensional de la media tolerancia por la que la media se desvía del punto medio: \(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) con punto medio \(m\). Entonces \(C_{pk} = (1-k)\,C_p\); \(k = 0\) significa perfectamente centrado. |
| \(P_p\), \(P_{pk}\) — índices de desempeño | Las mismas fórmulas que \(C_p\) y \(C_{pk}\) pero calculadas con la desviación estándar global (a largo plazo) de todos los datos, incluida la desviación entre subgrupos. \(C_p\)/\(C_{pk}\) en el sentido estricto del CEP utilizan una estimación dentro del subgrupo como \(\bar{R}/d_2\). La brecha entre los dos pares es una medida de inestabilidad del proceso. |
| Control estadístico | Un estado en el que el proceso muestra solo variación de causas comunes (aleatoria) — una media estable y una dispersión estable en el tiempo — por lo que su salida futura es predecible. Confirmado con un gráfico de control (p. ej. X̄–R o individuos–rango móvil), no con un índice de capacidad. |
| DPMO / PPM | Defectos por millón de oportunidades / partes por millón no conformes: la fracción estimada fuera de especificación multiplicada por 1.000.000. Para un proceso normal y centrado, se deriva de las áreas de cola normal, por lo que es una estimación basada en modelo en lugar de un conteo. |
| Límites de especificación frente a límites de control | Los límites de especificación (LSL, USL) son requisitos establecidos por ingeniería, el cliente o una norma — provienen de la intención del diseño y nunca de los datos. Los límites de control (LCL, UCL) se calculan a partir de los datos del proceso a ±3 errores estándar del estadístico trazado y describen lo que el proceso realmente hace. Responden a diferentes preguntas y nunca deben mezclarse ni trazarse indistintamente: un punto fuera de un límite de control señala inestabilidad; un valor fuera de un límite de especificación es una pieza no conforme. |
Preguntas frecuentes
¿Qué valor de Cpk se considera bueno? Un valor de 1,33 (que corresponde a \(\pm 4\sigma\)) es un objetivo habitual. Los valores por debajo de 1,0 indican que el proceso no puede cumplir las especificaciones de forma fiable.
¿Por qué difieren Cp y Cpk? El Cp ignora el centrado, mientras que el Cpk disminuye a medida que la media del proceso se aleja del punto medio de la ventana de especificación. El Cpk siempre es menor o igual que el Cp.
¿Qué ocurre si todos los valores son idénticos? En ese caso \(\sigma = 0\) y la capacidad es matemáticamente infinita (variación nula), por lo que esta herramienta devuelve 0 como protección frente a la división por cero.