什麼是製程能力指數(Cp、Cpk)?
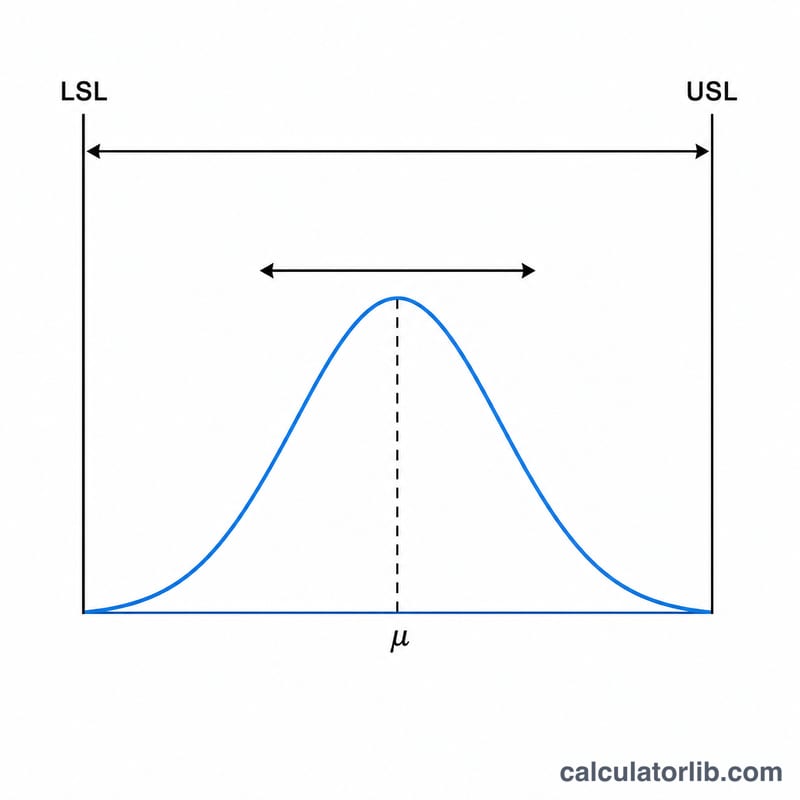
Cp 與 Cpk 是統計製程管制(SPC)與品質工程中的核心指標。它們將製程本身的自然變異範圍(產出的六個標準差),與工程規格所定義的允收區間做比較,這個區間由規格下限(LSL)與規格上限(USL)界定。這是一套通用的統計工具,不受任何國家或地區的特定規範限制,全球製造業皆可適用。
Cp 衡量的是製程在「完美置中」假設下的潛在能力;Cpk 則反映實際能力,因為它會把製程平均值偏離規格中心的程度一併納入扣分考量。
如何使用本計算器
把您量測到的數據貼上或輸入到「數據」欄位,數值之間可用逗號、空格、Tab 或換行分隔。接著在規格下限與規格上限欄位填入與數據相同單位的數值。計算器會自動解析這串數據,算出平均值、變異數、標準差、3 sigma 與 6 sigma,最後推導出 Cp 與 Cpk。
公式解析
對於數據 \(x_1..x_n\),平均值為 \(\mu = \frac{\sum x_i}{n}\)。母體變異數為 \(\frac{\sum(x_i - \mu)^2}{n}\),而 \(\sigma\) 即為其平方根。接著
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right)$$請注意,本工具採用母體標準差(除以 n),讓 \(\sigma\) 能一致地代入能力指數公式。
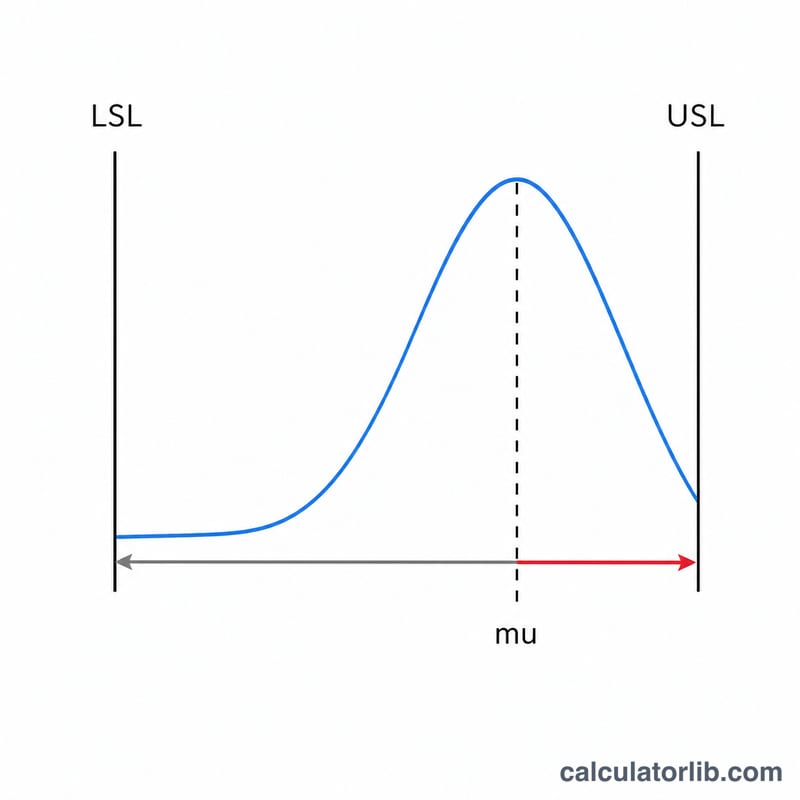
說明:Cp = Cpk = 1 代表 ±3 sigma 的變異範圍恰好等於規格寬度。常見的建議目標為 1.33(±4 sigma)。數值越高越好;低於 1.0 表示製程能力不足。若 Cp/Cpk 結果顯示為 0,代表 sigma = 0(毫無變異)或規格範圍設定無效。
實例試算
數據 = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47(\(n = 10\)),\(\text{LSL} = 40\),\(\text{USL} = 50\)。總和 = 455,故 \(\mu = 45.5\)。偏差平方和為 22.5,得變異數 = 2.25,\(\sigma = 1.5\)。於是 \(3\sigma = 4.5\)、\(6\sigma = 9.0\)。
$$C_p = \frac{10}{9} \approx 1.1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45.5}{4.5},\; \frac{45.5 - 40}{4.5} \right] = \min[1.0,\; 1.2222] = 1.0$$關鍵術語和變數
| 術語 / 符號 | 意義 |
|---|---|
| LSL — 下規格限制 | 該特性的最小可接受值,以測量單位(mm、g、MPa、°C 等)表示。由工程在圖紙或規格書上設置。 |
| USL — 上規格限制 | 最大可接受值,與測量值的單位相同。 |
| 公差寬度 | \(\text{USL} - \text{LSL}\),可接受窗口的總寬度,以測量單位表示。有時寫作 \(2T\),圍繞名義目標。 |
| \(\mu\) — 過程均值 | 測量值的平均值,\(\mu = \frac{1}{n}\sum x_i\);與數據的單位相同。從樣本估計為 \(\bar{x}\)。 |
| \(\sigma\) — 標準差 | 特性的分散,與數據的單位相同。此工具使用母群體形式 \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\)(除以 \(n\));樣本形式除以 \(n-1\)。 |
| \(3\sigma\) 和 \(6\sigma\) 分散 | \(3\sigma\) 是自然過程分散的半寬度(均值的一側);\(6\sigma\),從 \(\mu - 3\sigma\) 到 \(\mu + 3\sigma\),是完整的自然分散,包含約 99.73% 的常態分佈。能力將此分散與公差寬度進行比較。 |
| \(C_p\) — 潛在能力 | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\)。公差寬度與自然分散的無因次比;忽略均值位置,因此是如果過程完全居中時可達到的最佳能力。 |
| \(C_{pu}\)、\(C_{pl}\) — 單側指數 | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) 測量到上限的空間;\(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) 測量到下限的空間。對於單側規格,任一個都可以單獨報告。 |
| \(C_{pk}\) — 實際能力 | \(C_{pk} = \min(C_{pu}, C_{pl})\) — 在較近極限處的能力,因此反映了分散和居中性。始終 \(C_{pk} \le C_p\);如果 \(\mu\) 超出極限則為負。 |
| \(k\) — 居中偏移 | 無因次的半公差分數,表示均值偏離中點的程度:\(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\),中點為 \(m\)。然後 \(C_{pk} = (1-k)\,C_p\);\(k = 0\) 表示完全居中。 |
| \(P_p\)、\(P_{pk}\) — 性能指數 | 與 \(C_p\) 和 \(C_{pk}\) 的公式相同,但使用所有數據的整體(長期)標準差計算,包括子組間的漂移。嚴格 SPC 意義上的 \(C_p\)/\(C_{pk}\) 使用子組內估計,例如 \(\bar{R}/d_2\)。這兩對之間的差異是過程不穩定性的度量。 |
| 統計控制 | 過程僅表現出普遍原因(隨機)變異的狀態 — 穩定的均值和穩定的分散隨時間變化 — 因此其未來輸出是可預測的。通過控制圖(例如 X̄–R 或個體–移動範圍)確認,而不是通過能力指數。 |
| DPMO / PPM | 每百萬機會的缺陷 / 百萬個不符合的零件:規格外的估計比例乘以 1,000,000。對於正常、居中的過程,它來自正常尾部區域,因此是基於模型的估計,而不是計數。 |
| 規格限制 vs 控制限制 | 規格限制(LSL、USL)是由工程、客戶或標準設置的要求 — 它們來自設計意圖,不會來自數據。控制限制(LCL、UCL)是從過程數據計算的,位於繪製統計量的 ±3 標準誤差處,描述過程實際上做的事情。它們回答不同的問題,必須絕不混合或可互換地繪製:超出控制限制的點表示不穩定;超出規格限制的值是不符合的零件。 |
常見問題
Cpk 多少才算好?1.33(相當於 \(\pm 4\sigma\))是業界常見的目標值。若低於 1.0,代表製程難以穩定地符合規格要求。
為什麼 Cp 和 Cpk 會不一樣?Cp 不考慮製程是否置中,而 Cpk 會隨著製程平均值偏離規格中心而下降。因此 Cpk 永遠小於或等於 Cp。
如果所有數值都相同會怎樣?此時 \(\sigma = 0\),理論上能力指數會是無限大(毫無變異),所以本工具會回傳 0,以避免除以零的問題。